
Makale hakkında daha fazla bilgi edinin Kimyasal Hijyen Planı – Kimya Endüstrisi İçin İş Sağlığı ve Güvenliği – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
 Proses ve Kimya Endüstrileri İçin Uygulama KılavuzuBu çalışma, proses ve kimya endüstrilerinde kullanım için geliştirilmiş belirli bir teknik hakkında rehberlik sağlamayı amaçlamaktadır. Tanımlanan teknik, iyi tanımlanmış bir süreç veya operasyonun planlı veya mevcut, sistematik olarak incelenmesi için ayrıntılı bir yöntem olan HAZOP (tehlike ve çalışabilirlik) çalışmasıdır.HAZOP çalışma yöntemi, 1960'larda ICI tarafından geliştirildi ve kullanımı ve geliştirilmesi, 1977'de yayınlanan Chemical Industries Association (CIA) Kılavuzu tarafından teşvik edildi. O zamandan beri, tasarımında yer alan birçok kişi için tercih edilen teknik haline geldi. yeni süreçler ve operasyonlar. Güvenlik, sağlık ve çevre (SHE) tehlikelerini belirleme gücüne ek olarak, HAZOP çalışması potansiyel işletim problemlerini araştırmak için de kullanılabilir. Şaşırtıcı olmayan bir şekilde, yöntem proses endüstrilerinde birçok farklı şekilde uygulanmıştır.Yeni tesislerde sıklıkla kullanılırken, günümüzde mevcut tesislerde ve tadilatlarda sıklıkla uygulanmaktadır. Ayrıca, süreç dokümantasyonu, pilot tesis ve tehlikeli laboratuvar operasyonlarının yanı sıra devreye alma ve hizmetten çıkarma, acil durum operasyonları ve olay incelemesi gibi görevlere de başarıyla uygulanmıştır. Buradaki amaç, proses endüstrisinde başarılı olan çeşitli kullanımları ve bazı yaklaşımları gösteren HAZOP çalışma yöntemini tanımlamak ve örneklemektir.Bu Kılavuzun (2000) ilk baskısından önce gerçekleştirilen bir ankette 22 üye şirketin yanıt verdiği Avrupa Proses Güvenliği Merkezi (EPSC) üyelerinden önemli bir girdi geldi. Bu, genellikle iyi bir çalışma için gerekli görülen birçok özelliği tanımladı. Ek olarak, birçok yaygın varyasyon tanımlanmıştır. Bu varyasyonlar kısmen endüstride karşılaşılan çeşitli problemlerden kaynaklanmaktadır, ancak aynı zamanda bireysel stil seçimlerini de yansıtmaktadır.HAZOP çalışması çok yönlü bir tekniktir ve temel ilkelere uyulması koşuluyla birkaç farklı yaklaşımla iyi sonuçlar alınabilir. Bu Kılavuzun, hem kaliteyi artırarak hem de kullanım ve geliştirmeye gereksiz kısıtlamalar getirmeden esnekliği teşvik ederek endüstride HAZOP çalışması için yüksek bir standardın korunmasına yardımcı olacağı umulmaktadır.HAZOP çalışma yöntemi iyi geliştirilmiştir ve çoğu uygulamada kullanışlıdır. Bununla birlikte, inşa edilmekte olan kurulumun karmaşıklığına ve tehlikelerine ve tasarımın durumuna bağlı olarak dikkate alınması gerekebilecek başka yöntemler de vardır. Bu yayın, bu yöntemleri ayrıntılı olarak ele almamaktadır, ancak bunların önemi tartışılmaktadır. IChemE Kılavuzu, Tehlike Tanımlama Yöntemleri'nde daha kapsamlı bir açıklama verilmektedir.Son olarak,  proses endüstrisi uygulamalarının üç örneği verilmiştir. Bu örnekler tüm olası uygulamaları ve proses endüstrilerini tam olarak temsil edemez ve HAZOP çalışmasına yeni başlayan okuyucuların referans listesine,3-6 International Electrotechnical'e başvurmaları tavsiye edilir. Komisyon (IEC) standardı7 veya diğer endüstriler için özel olarak yazılmış kılavuzlardır.Bu kılavuzun, güvenlik yönetim sistemlerinde sorumlulukları olan herkes de dahil olmak üzere, proses endüstrilerindeki insanlara yardımcı olması umulmaktadır. Öncelikle HAZOP araştırma liderleri, yazarları ve üyeleri için yazılmış olsa da, eğitim ve tesis yönetimiyle ilgilenenler için de faydalı olabilir.9. sınıf başlıca kimya endüstrileri Başlıca kimya endüstrileri Nelerdir İlaç endüstrisi kimya Boyanın kimya ile ilişkisi İnsan sağlığına ve çevreye zararlı maddeler Kimya endüstrilerinden 4 tanesini yazınız Gübre endüstrisi nedir kısaca Boya endüstrisi nedir kısacaHAZOP ÇALIŞMASININ TEMEL ÖZELLİKLERİHAZOP çalışması, çok disiplinli bir ekip tarafından gerçekleştirilen, ayrıntılı tasarım bilgilerinin mevcut olduğu bir sistem, süreç veya operasyonun yapılandırılmış bir analizidir. Ekip, süreç veya operasyon için bir firma tasarımının satır satır veya aşamalı olarak incelenmesine devam eder. Analiz, sistematik ve titiz olmakla birlikte, açık ve yaratıcı olmayı da amaçlar.Bu, tasarım amacından anlamlı sapmalar aramak için sistem parametreleriyle birlikte bir dizi kılavuz sözcük kullanılarak yapılır. Anlamlı bir sapma, fiziksel olarak mümkün olan bir sapmadır - örneğin, akış olmaması, yüksek basınç veya ters reaksiyon. Sıcaklık veya ters viskozite gibi sapmaların hiçbir mantıklı, fiziksel anlamı yoktur ve dikkate alınmaz. Ekip, güvenlik, sağlık veya çevre için potansiyel tehlikelere yol açabilecek sapmalara odaklanır.Tehlike ve risk terimlerini birbirinden ayırmak önemlidir. Bunlar şu şekilde tanımlanmıştır8: “tehlike”, insanların yaralanması, malın zarar görmesi, çevreye zarar verilmesi veya bunların bir kombinasyonu potansiyeli olan fiziksel bir durumdur. "Risk", belirli bir süre içinde veya belirli koşullarda meydana gelen belirli bir istenmeyen olayın olasılığıdır. Aynı zamanda, Şekil 1.1'de gösterildiği gibi, olasılık ve ciddiyetin bir kombinasyonu olarak da ifade edilebilir.Tehlikelerin tanımlanmasına ek olarak, ekibin olası işletim problemlerini araştırması yaygın bir uygulamadır. Bunlar güvenlik, insan faktörleri, kalite, mali kayıp veya tasarım kusurlarıyla ilgili olabilir.Bir sapmanın nedenleri bulunduğunda, ekip deneyim ve muhakeme yoluyla sonuçları değerlendirir. Mevcut güvenlik önlemlerinin yetersiz olduğuna karar verilirse, ekip değişiklik için bir eylem önerir veya sorunun daha fazla araştırılması için çağrıda bulunur. Sonuçlar ve ilgili eylemler risk dereceli olabilir. Analiz, eylemlerin uygulanmasında kullanılan yazılı bir rapor olarak kaydedilir ve sunulur.Diğer süreç tehlike çalışması veya proje tehlike incelemesi biçimleriyle yanlış anlaşılmayı ve karışıklığı önlemek için, HAZOP çalışması terimi, bu bölümde daha önce ana hatları verilen temel özellikleri içeren çalışmalar için ayrılmıştır. “Kaba ölçekli HAZOP” veya “kontrol listesi HAZOP” gibi açıklamalardan kaçınılmalıdır.Proses Tehlike ÇalışmalarıProses endüstrilerinde, işçileri, halkı ve çevreyi koruma amacıyla kapsamlı güvenlik yönetim sistemlerinin (SMS'ler) veya ÇSG yönetim sistemlerinin geliştirilmesine büyük önem verilmiştir. Seveso II Direktifi, Avrupa Birliği (AB) Direktifi 96/82/EC,9 ve müteakip ülkeye özgü mevzuat gibi mevzuat içinde, tehlikeli maddelerle uğraşan şirketlerin yerinde yeterli bir SMS'ye sahip olmalarını ve belirtilen yükümlülükleri yerine getirmektir.Bu gereklilikler, Büyük Kaza Önleme Politikalarının hazırlanmasından yetkili bir makama ayrıntılı güvenlik raporlarının sunulmasına kadar uzanır. Diğer AB üyesi olmayan ülkelerde de benzer yasalar vardır - örneğin, Office of Safety and Health Administration (ABD) (OSHA) yönetmeliği 29CFR, Part 1910.119 (1992), ABD'de Proses Güvenlik Yönetimi (PSM)10. Bu tür sistemlerin ayrılmaz bir unsuru, tehlikelerin tanımlanması için sistematik tekniklerin kullanılmasıdır.Yasal gereklilikleri karşılamaya ek olarak, tehlike tanımlamasına yönelik sistematik ve kapsamlı bir yaklaşımın kullanılmasından elde edilecek önemli ticari faydalar vardır. Bu faydalar, kalitenin iyileştirilmesini, daha hızlı başlatmayı ve müteakip işlerlik problemlerinin azaltılmasını içerir.Yeni bir proje için en büyük fayda, tasarım süreci boyunca bir takım çalışmalar yapılarak elde edilir. Böyle bir sıralama, ICI tarafından geliştirilen ve altı aşama kullanan Tehlike Çalışması (HS) metodolojisidir.4,11 Her çalışma, önceki çalışmaların eylemlerinin gerçekleştirildiğini ve imzalandığını ve tehlike ve çevre sorunlarının çözüldüğünü doğrular. zamanında ve ayrıntılı bir şekilde belirlenmekte ve ele alınmaktadır.

Kimyasal Hijyen Planı – Kimya Endüstrisi İçin İş Sağlığı ve Güvenliği – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

PSM ve RMP Arasındaki Benzerliklerin ve Farklılıkların Özeti PSM ve RMP aynı hedefleri paylaşsa da hem benzer hem de farklıdır. Bu benzerlikler ve farklılıklar önceki metinde belirtilmişti, ancak bu benzerlik…
Okumaya Devam EtKimyasal Hijyen Planı – Kimya Endüstrisi İçin İş Sağlığı ve Güvenliği – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Makale hakkında daha fazla bilgi edinin Sanitasyon Ekipmanları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Rack-ve-Pinion Vinçlerin BakımıVinç süpervizörü, vincin günlük/haftalık kontrolünü gerçekleştirmek için bir vinç operatörü atamalı ve böylece vincin çalışmasındaki değişikliklerin etkin bir şekilde izlenebilmesini sağlamalıdır ve sorunları giderir gidermez kalifiye bir bakım hizmeti sağlayıcısı çağrılmalıdır. Vincin güvenli çalışmasını etkileyen bir sorun bulunursa, onarımların kalifiye bakım hizmeti personeli tarafından yapılabilmesi için, vinç operatörü, sorunu vinç amirine bildirmeden önce, vinci kullanılmasını önlemek için izole etmelidir. Vinç amiri, bakım programının sıklığı konusunda bilgilendirilmeli ve gerekli bakım görevlerinin bakım personeli tarafından doğru bir şekilde tamamlanması için vinci yeterli süre için hazır tutmalıdır.Normal rota bakım prosedürleri, benzer herhangi bir ekipman parçasında olduğu gibi, vinç için de geçerlidir. Operatörü ve servis ve bakım personelini uygun kaldırma tertibatı çalıştırması ve bakımı konusunda bilgilendirin.Yağlama ProgramıVinç yağlama programı için üreticinin talimatlarını izleyin. Motor pinyonunu ve kafes makaralarını her hafta kontrol ettiğinizden emin olun.Rack-ve-Pinion Vinçlerde Sorun GidermeSorunlar ortaya çıkarsa, önce her sorun alanını ayırın. Mekanik problemlere genellikle gürültü eşlik eder. Hareket eyleminin hiçbir kanıtı genellikle elektrik problemlerini göstermez. Sorunlu bölgeyi ayırdıktan sonra, üreticinin sorun giderme tablosuna veya diğer mevcut kaynak verilere bakın.Hidrostatik Tahrikli (Halatlı) VinçlerBu tip kaldırma kulesinin montajı, kule tabanı temel pedine güvenli bir şekilde takıldıktan sonra kaldırma platformunun donatılması gerekmesi dışında, kremayerli tiptekilerle aynı prosedürleri takip eder.• Tel halat makarasını platforma yerleştirin ve kabloyu üreticinin talimatlarına göre çekin. • Ardından, güç paketini, kaldırma işleminin çalışmasını engellemeyecek bir alana kurun. • Güç paketinden ana birime giden hidrolik hatları çalıştırın ve hızlı bağlantı bağlantılarının sıkıca yerine oturduğundan emin olun. • Tüm hidrolik hortumlar doğru şekilde bağlanmadan asla güç paketini çalıştırmaya çalışmayın. Bunun yapılmaması, tamamen kapalı bir pompanın üretebileceği aşırı basınçta bir hortumun patlamasına neden olabilir. • Sisteme benzinli bir motor güç veriyorsa, motor karterinin yağ ile uygun seviyeye kadar doldurulduğundan emin olun; ve yakıt deposunun, üreticinin motor bakım kılavuzunda belirtildiği gibi, iyi kalitede benzinle doldurulması. • Üst tanktaki hidrolik sıvı seviyesini kontrol edin. Doldurma kabının 2 inç içinde değilse, depoda belirtilen uygun sıvıyla doldurun. • Üst tankın altındaki her iki kapatma vanasının da tamamen açık olduğunu kontrol edin.Güvenli Hidrostatik Tahrikli Vinci Çalıştırma UygulamalarıMotoru çalıştırın ve vakum ölçeri gözlemleyin. Gösterge okuması 10 inç Hg'yi aşarsa, okuma 10 inç'in altına düşene kadar üniteyi rölantide bırakın. Okuma 25 inç Hg'den büyükse, gücü hemen kapatın ve nedenini kontrol edin.İpi yavaşça tamburun üzerine sarın, gevşekliği almak için platformu kaldırın. Her bir sargıyı bir önceki sargıya sıkıca tutarak tambur üzerindeki ipi düzelttiğinizden emin olun. Platform yükselirken, hız kontrolünü saat yönünde çevirerek tambur hızını artırın. Platformu asla taban yapısına doğru aşağı doğru sürmeyin.Bu, ipin çözülmesine ve dolaşmasına neden olacaktır. Kaldırma kulesinde ikinci bir platform varsa, diğer platform için başlatma adımlarını tekrarlayın. Kafes muhafazasını üreticinin talimatlarına göre monte edin.Rulman yağ seçimi Rulman yağlama miktarı Rulman yağlama hesabı SKF otomatik yağlama Lincoln otomatik yağlama Otomatik gres Yağlama Sistemleri DialsetKırık Halat Güvenlik TestiBir kopuk ip güvenlik testi yapmak için:• Platformu yavaşça kürekçinin dibine kadar çalıştırın ve kaldırma ipinin gevşemesine izin verin. • Ünitenin güvenlik ayakkabılarının kule ayaklarını kaldırıp taktığını gözle kontrol edin. Ayakkabılar oturmazsa, üreticinin sorun giderme tablosuna bakın ve devam etmeden önce düzeltin. • Yavaş ve dikkatli bir şekilde ipteki boşluğu alın ve platformu alt yapıyı temizlemek için yeterince yükseğe çalıştırın. Ayakkabılar artık kule ayaklarından kurtulmalıdır. • Platforma kaldırma kaldırma kapasitesine eşit bir test yükü yerleştirin. • Yükü 15 ila 20 ft kaldırın ve kilitleme zincirini kullanarak platformu kuleye bağlayın. • Platformu, kilitleme zinciri tarafından desteklenene kadar aşağı indirin, ardından kaldırma halatına bir halka çekebilecek duruma gelene kadar aşağı indirmeye devam edin. • 1⁄2-inçlik kısa bir uzunluk ekleyin. ipi kaldırma halatı halkasına geçirin ve yumruk kıskaçlarıyla sıkıca bağlayın (normal kablo kıskaçları kullanmayın). • Platformu, kilitleme zinciri çıkarılabilene ve yük kaldırma halatı tarafından desteklenene kadar çalıştırın. • İpin eklenmiş halkasını tutun ve bir oksiasetilen torç kullanarak, eklenmiş halatın kısa uzunluğunu kesin. Platform, düşüşten birkaç santim sonra kuleye kilitlenmelidir. • Kaldırma ipinden kesilen ipin uçlarını çıkarın ve katmanları düz tutmaya özen göstererek ipi tamburun üzerine sarın. Ardından ayakkabıları kuleden çıkarmak için platformu kaldırın. • Platformu indirin ve test yükünü kaldırın.Hidrostatik Tahrik Vinçlerinin BakımıHer gün çalışmaya başlamadan önce, platformu alt yapıya indirerek ve kaldırma halatının gevşemesine izin vererek vinci inceleyin.• Kule ayaklarına geçmelerini sağlamak için asansörün güvenlik ayakkabıları. • Fren halatı emniyetlerinin pabuçları ve bağlantıları, temiz, serbest ve uygun şekilde yağlanmış olmalıdır. • Saptırıcı ve kedi başlı kasnaklar, halat hala gevşek, dönme serbestliğini, aşınmayı ve halata zarar verebilecek herhangi bir durumu belirlemek için bunları elle döndürüyor. Bu koşullardan herhangi birini derhal düzeltin. • Sızdırmazlık için yumruk klipsleri. • Dönme veya aşınma serbestliğini belirlemek için dik taşıyıcıdaki silindirler. Donmuş rulmanlar değiştirilmeli ve aşınma belirtileri derhal kontrol edilmeli ve düzeltilmelidir. • Kaldırma halatındaki gevşekliği gidermek için üniteyi yukarı doğru çalıştırarak düzgün halat sarımı için tambur. • Platformu yukarı doğru çalıştırarak bariz kusurlar için ip. Diğer platform için kontrolleri tekrarlayın.Bakım Kontrol Listesi• Sıvı. Genel olarak, hangisi önce gelirse, yılda bir kez veya 2000 saatlik çalışmadan sonra yapılan bir sıvı değişimi, sızdırmaz bir rezervuar sistemi ile yeterlidir. Sıvı, su veya diğer yabancı maddelerle kirlenmişse veya anormal çalışma koşullarına maruz kalmışsa, daha sık sıvı değişimi gerekir. • Rezervuar. Rezervuar, uygun sıvı seviyesi ve sıvıda su olup olmadığı açısından günlük olarak kontrol edilmelidir. Hazneye sıvı eklenmesi gerekiyorsa, yalnızca filtrelenmiş veya süzülmüş sıvı kullanın. Herhangi bir suyu gerektiği gibi boşaltın. • Hidrolik hatlar ve bağlantı parçaları. Herhangi bir sıvı sızıntısı olup olmadığını her gün görsel olarak kontrol edin. Gerekirse sıkın, onarın veya değiştirin. • Isı eşanjörü. Kullanılıyorsa, maksimum soğutma ve sistem verimliliği için ısı değişim çekirdeği ve soğutma kanatçıkları her zaman temiz tutulmalıdır. Her gün herhangi bir harici tıkanıklık olup olmadığını kontrol edin ve gerektiğinde temizleyin.

Sanitasyon Ekipmanları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Gürültü ❏ İşyerinde sürekli gürültü seviyesinin 85 desibelin üzerinde olduğu alanlar var mı? ❏ Çalışanları güvenli gürültü seviyeleri, maruziyetler, gürültünün sağlıkları üzerindeki etkileri ve kişisel koruma kullanımı konusunda eğitmek için…

Okumaya Devam EtSanitasyon Ekipmanları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Makale hakkında daha fazla bilgi edinin SANİTASYON İŞÇİ – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
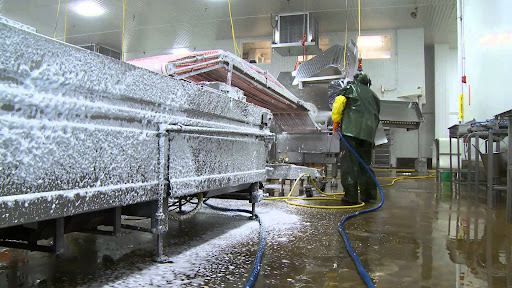
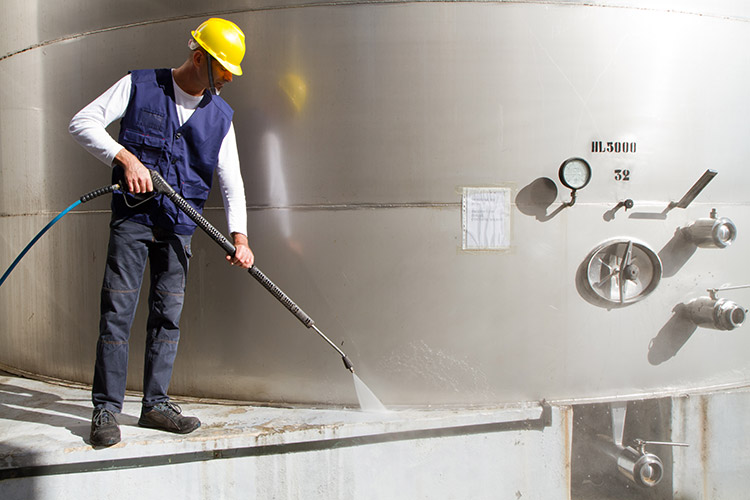
OSHA (2007b), kümes hayvanı endüstrisinin “her birinin kendine özgü tehlikeleri olan” iki aşamaya bölünebileceğini belirtmektedir:İlk aşama, canlı kanatlıların istenilen boyuta yükseltilmesi, işleme tesisine teslim edilmesi ve canlı kanatlıların kesime hazırlanmasıdır. İkinci aşama, kuşların kesilmesi, işlenmesi ve paketlenmesidir.İlk aşamadaki başlıca tehlikeler genellikle organik tozlara (çöp, gübre, kepek) ve amonyağa maruz kalmaktan kaynaklanan solunum tehlikeleridir. Bunlar havalandırma ve kişisel koruyucu ekipman (KKD) kullanılarak kontrol edilir.Ek tehlikeler arasında tarım makineleri, yem dağıtım sistemleri, atık uzaklaştırma sistemleri ve özellikle kuşlar kesime hazırlanırken oluşan ergonomik tehlikeler ile ilgili tehlikeler yer alır. Potansiyel olarak önemli bir tehlike, organik tozlarda mikrobiyolojik ve endotoksinlerin varlığıdır.İkinci aşamada, etkili bir güvenlik ve sağlık programındaki ortak unsurlar arasında, kümülatif travma bozukluklarını önlemek için ergonomik tehlikelerin kontrolü (daha sonra ayrıntılı olarak tartışılacaktır), kesilmeleri önlemek için makine koruması ve KKD, yürüme/çalışma yüzeylerinin bakımı yer alır. makinenin kazara başlatılmasını önlemek için takılmaları ve düşmeleri, elektrik sistemlerinin tasarımını ve bakımını ve kilitleme/etiketleme prosedürlerini azaltın.OSHA alıntılarıyla ilgili olarak, kümes hayvanı işleme için şu anda belirli bir OSHA standardı olmamasına rağmen, kümes hayvanı kesimi ve işleme endüstrisi için federal/eyalet OSHA tarafından en sık atıfta bulunulan Genel Endüstri Standartları (ve kılavuzları) şunları içerir:■ 29 CFR 1910.22—Yürüme/Çalışma Yüzeyleri—Bu standart, ıslak yüzeyler de dahil olmak üzere zemin koşullarını kapsar. ■ İSG Yasası Bölüm 5(a)(1) kapsamındaki çeşitli alıntılar (Genel Görev Maddesi) ■ Kişisel Koruyucu Donanım ■ Kişisel Koruyucu Donanım (KKD) standardı kapsamındaki genel gereksinimler ■ İşyerinde keskin bıçaklar ve mutfak eşyaları ■ Makine Koruması—29 CFR 1910.212 ■ Kanatlı hayvan işleme endüstrilerinde kullanılan korumasız döner bıçaklara ilişkin uyumluluk politikası ■ Kilitleme/Etiketleme—29 CFR 1910.147 ■ 29 CFR 1910.147 ile endüstride tam uyumluluk ■ 29 CFR Bölüm 1904—Mesleki Yaralanmaların ve Hastalıkların Kaydedilmesi ve Raporlanması ■ 29 CFR 1910.94—İş Sağlığı ve Çevre Kontrolü—Havalandırma, toz toplayıcılar dahil olmak üzere, bu standart tarafından ele alınmaktadır. ■ 29 CFR 1910.95—Mesleki Gürültüye Maruz Kalma ■ 29 CFR 1910.132—KKD ■ 29 CFR 1910.151 Sağlık Hizmetleri ve İlk Yardım ■ 29 CFR 1910.136—Ayak Koruması ■ 29 CFR 1910.138—El Koruması ■ Merdivenler ve Merdivenler—OSHA Yayını 3124 ■ 29 CFR 1910 Alt Bölüm S, Elektrik—NFPA 70(E); Ulusal Elektrik Kodu (NEC) ■ 29 CFR 1910 Alt Bölüm Z—Zehirli ve Tehlikeli MaddelerSanitasyon nasıl yapılır Sanitasyon Nedir Sanitasyon kuralları Temizliğin 4 temel faktörü Sanitasyon ve Hijyen Arasındaki fark Sanitasyon Yöntemleri Hijyen ve sanitasyon Hijyen ve Sanitasyon NedirKANATLI İŞLEME PROSEDÜRLERİ VE TEHLİKELERİOSHA Poultry Processing Industry eTool'da (2007c), kümes hayvanı işleme prosedürünün tamamı ayrıntılı olarak tartışılmakta ve açıklanmaktadır. Bu metnin amaçları doğrultusunda, bu bilgilerin çoğunu hazır, kullanıcı dostu bir formatta derledik.Açıkça görüldüğü gibi, kümes hayvanı işleme, devam eden çeşitli sanitasyon görevleriyle başlayan (her prosedür içinde/ etrafında gerçekleştirilen) alma ve öldürme, iç organ çıkarma, kesme ve kemik çıkarma, paketleme, ve ürün depolama. Adımların/aşamaların her biri ve her biriyle ilgili tehlikeler burada kısaca tartışılmaktadır. Olası önleyici tedbirler daha sonra tartışılacaktır.BİLİYOR MUSUNUZ? 1975'ten bu yana, kümes hayvanı işleme endüstrisindeki işçiler, ulusal ortalamanın iki katından daha fazla oranda sürekli olarak yaralanmalara ve hastalıklara maruz kaldılar.Temizlik işçisiSanitasyon işçisinin işi, kümes hayvanı işleme endüstrisindeki en tehlikeli işlerden biridir. Sanitasyon çalışanları, düzenli bir üretim vardiyasında çalışabilir veya özel bir sanitasyon veya temizlik ekibinin parçası olabilirler.Düzenli bir üretim vardiyasında çalışan temizlik işçilerinin odak noktası, makineleri ve zeminleri temizlemektir. Ürünü temizliğe izin verecek şekilde hareket ettirirler ve zeminleri temizlemek için yüksek basınçlı su hortumları ve silecekleri kullanırlar. Bu tür bir iş genellikle giriş seviyesi bir pozisyondur. Bu işleri yapan işçiler, ekipmanın ve çalıştıkları ortamın birçok tehlikesine aşina olmak için gereken deneyime sahip değillerdir. Kapsamlı bir eğitime ihtiyaçları var.SANİTASYON İŞÇİSİ ÖLÜM OLAYIBir kümes hayvanı fabrikasında temizlik görevlisi bir soğutucuyu temizliyordu. Soğutucunun içindeki kanatçıklara güç sağlayan motor, farklı bir soğutucuyu temizleyen bir iş arkadaşı tarafından yanlışlıkla çalıştırıldı. 29 CFR 1910.147, Tehlikeli Enerjinin Kontrolü uyarınca ne ana güç kontrolü ne de soğutucu kontrol kutusu kilitlenmemiş veya etiketlenmemiştir. Çalışan, dönen kürek bıçakları ile soğutucunun iç duvarı arasında sıkışıp kaldı. Kazadan yaklaşık 28 saat sonra ciddi göğüs yaralanmalarından öldü.Günlük sıhhi temizlik veya temizlik ekibi, ABD Tarım Bakanlığı Gıda Güvenliği ve Denetim Hizmeti (FSIS) gerekliliklerine uymak için tesis genelinde tüm ürün temas yüzeylerini temizleme sorumluluğuna sahiptir. Temizleme ekibi tatmin edici bir iş yapmadıysa, FSIS denetçisi tesisin üretim vardiyasına başlamasına izin vermeyecektir.Sanitasyon ekibinin işleme ekipmanını etkili bir şekilde temizlemek için koruyucuları veya bileşenleri çıkarması gerektiğinde ve bu eylem (veya başka herhangi bir eylem) ekip üyelerini tehlikeli enerjiye maruz bıraktığında, ekipman enerji kaynak(lar)ından yalıtılmalıdır ve enerji izolasyon cihazları kilitlenebilir veya etiketlenebilir. Bazı durumlarda, test veya yeniden konumlandırma amacıyla ekipmana sınırlı bir süre için yeniden enerji verilmesi gerekir.Test veya konumlandırma periyodu sırasında, çalışan korumasının bütünlüğünü korumak için bir dizi adım izlenmeli ve çalışanların makine tehlikelerine maruz kalmasını önlemek için çalışanları makine alanından çıkarmak gibi alternatif koruma sağlanmalıdır. Test/konumlandırma faaliyeti tamamlandıktan sonra, daha fazla temizlik faaliyeti gerçekleştirmeden önce ekipmanın tekrar enerjisi kesilmeli ve kilitlenmeli veya etiketlenmelidir.Tesisin bulunduğu ülkenin bölümüne bağlı olarak, sıhhi tesisat ekibi tesis çalışanları olabilir veya bir müteahhit için çalışabilirler. Yine, işlerinin tehlikelerine ve tehlikeleri azaltmanın yollarına aşina olmak için ekstra eğitime ihtiyaç duyan giriş seviyesi çalışanlar olabilirler.İşin tehlikeli doğasına katkıda bulunabilecek ek bir koşul, mürettebatın işi ne kadar erken bitirmiş olurlarsa olsunlar sekiz saatlik ücret alabilmeleridir. Bu onları mümkün olduğunca hızlı çalışmaya teşvik eder ve hatta ekipmanı kilitlememek veya etiketlememek gibi kısayolları kullanmaya bile katkıda bulunabilir.

SANİTASYON İŞÇİ – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

OSHA (2007b), kümes hayvanı endüstrisinin “her birinin kendine özgü tehlikeleri olan” iki aşamaya bölünebileceğini belirtmektedir: İlk aşama, canlı kanatlıların istenilen boyuta yükseltilmesi, işleme tesisine teslim edilmesi ve canlı kanatlıların kesime…

Okumaya Devam EtSANİTASYON İŞÇİ – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri