Forklift Operasyonel Uygulamaları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
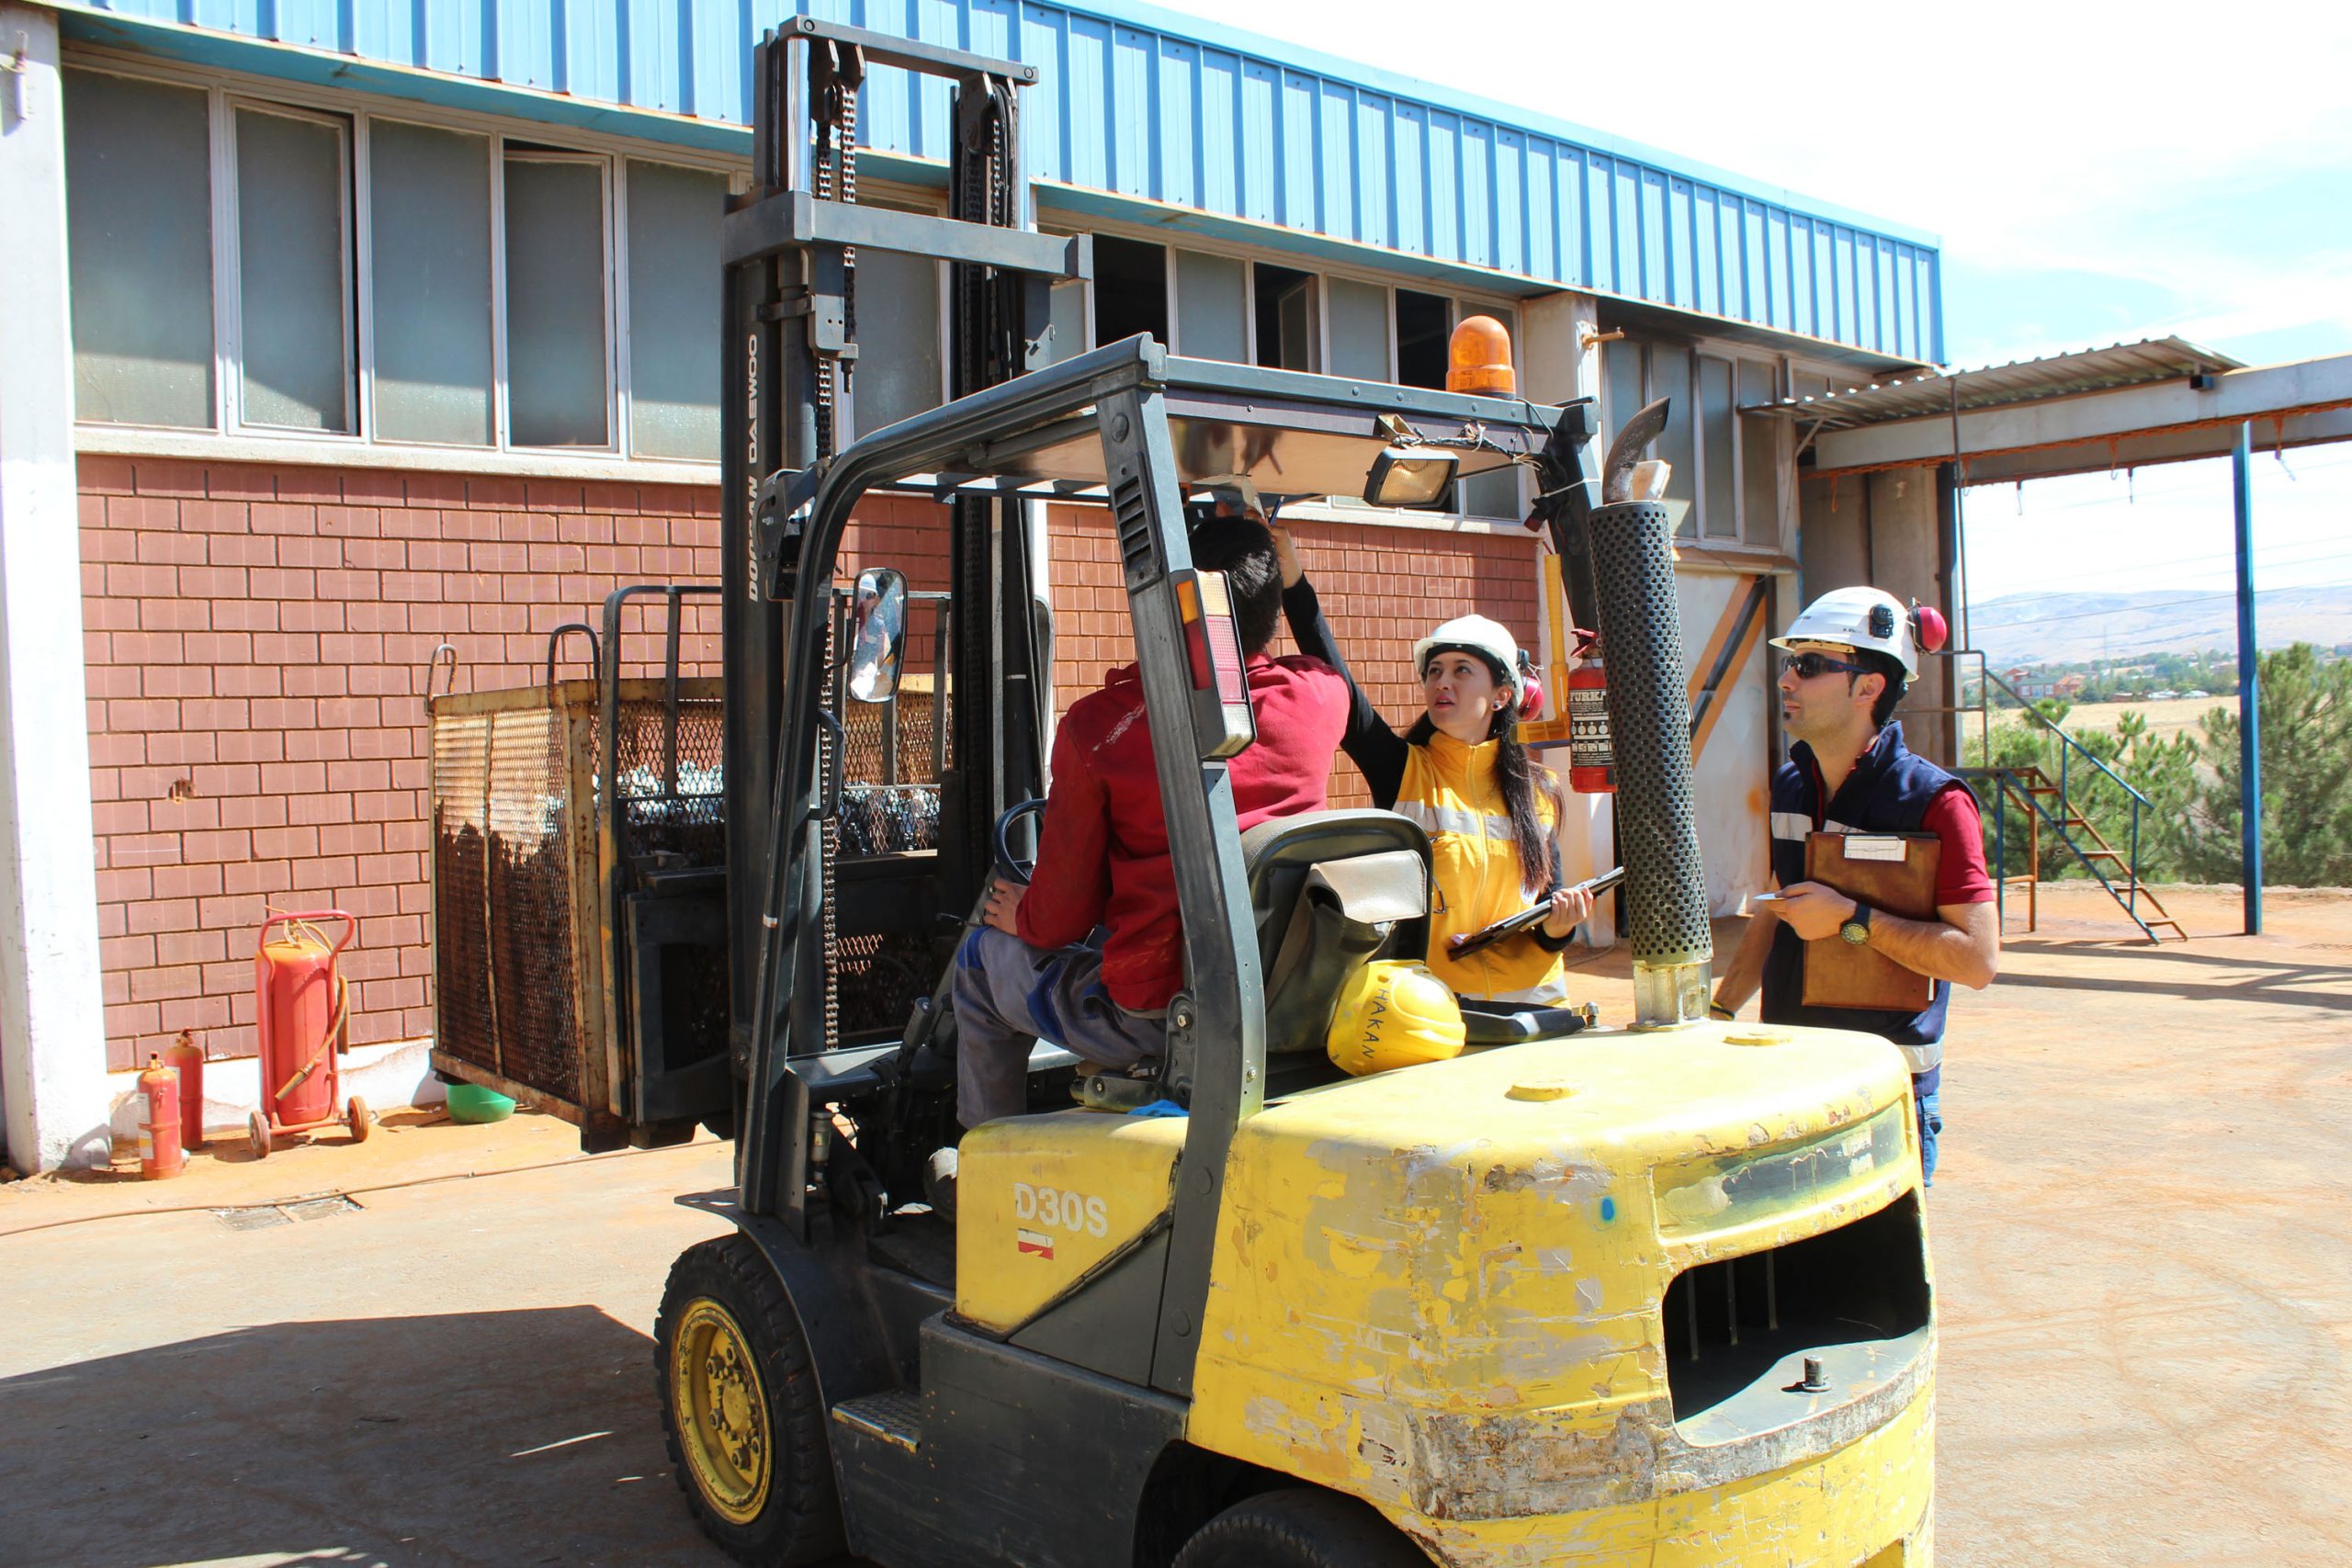
Forklift Operasyonel UygulamalarıYüklenmeForkliftin önerilen yük limitini (veri plakasında gösterilmiştir) ve forkliftin kapasitesini bilmek ve bu limitleri asla aşmamak önemlidir.• Yükü önerilen yük merkezine göre konumlandırın (bir aşırı yükü dengelemek için fazladan ağırlık eklemeyin). Makinenin dengesini korumak için yükü ön tekerleklere yakın tutun. Çatalı yerleştirirken, çatalı palete yerleştirmeden önce forkliftin direğini dik konumda tutun. Yerleştirmeden önce çatalı düzleştirdiğinizden emin olun. • Kaldırmaya çalışmadan önce yükü kontrol edin. Emin olmak: Yük doğru şekilde istiflenmiş; değilse, yeniden düzenleme düzenleyin. Palet iyi durumda; hasarlı paletleri hizmetten çıkarın. Yük, forkliftin yük limiti dahilindedir; yük plakasını kontrol edin. Diğer taraftan kaldırma veya arabaya veya sırtlığa bağlama gibi özel yük gereksinimi önlemleri dikkate alınır. Özellikle yük farklı uzunluktaki parçalardan oluşuyorsa yük kaldırıldığında denge noktası çatalların ortasındadır. • Forklift durdurulup frenlenmedikçe asla çatalı kaldırmayın veya alçaltın. Bir yükü kaldırmadan önce yeterli tavan boşluğu olup olmadığını kontrol edin ve havai elektrik hatlarından güvenli bir çalışma mesafesini koruyun. Yükü dümdüz yukarı kaldırın, ardından direği hafifçe geriye doğru eğin. Yükün veya bir kısmının operatöre doğru kayma riski varsa, yük sırtlığının üzerinde uzanan bir yükü kaldırmaktan kaçının. Yükün bitişik yüklere veya engellere takılmadığından emin olun. Çatallar boşalana kadar yedekleme yapmayın. • Forkliftin yükleme veya boşaltma kapasitesi, üreticinin forkliftin güvenli çalışmasını sağlamak için kullandığı test yükünün lastiğin topuğundan ağırlık merkezine olan mesafesi olan belirli bir yük merkezinde güvenle kaldırabileceği ağırlıktır. yük. Yük merkezinin arttırılması, forkliftin daha az kararlı hale gelmesi anlamına gelir. Üreticinin yük çizelgeleri, güvenli bir şekilde kaldırılabilecek garantili yükü gösterir. Forklift üreticisinin kapasite yönergelerini dikkatlice izleyin.Direksiyon kontrolünün olası kaybını önlemek için forklifti aşırı yüklemeyin. Platformdaki personel ve ekipmanın mevcut alanı aşmadığından emin olun.Platformun, yükün ve personelin toplam ağırlığının, platformun kullanıldığı forkliftin isim plakasında belirtilen kapasitenin yarısını aşmadığından emin olun.Yük kaldırıldığında öne doğru eğmeyin; bu, forkliftin devrilmesine neden olabilir. Yük sabitlenmedikçe ve sürücünün üzerine düşmeyecekse, yük sırtlığının üzerinde uzanan bir yükü kaldırmayın.Taşıma• Yükün hareket ettirilmesi. Ağırlık, aynı zamanda yükün şekli ve boyutu, yükün nasıl hareket ettirilmesi gerektiğini etkiler. Yükün yüksekliği veya genişliği farklı bir rota izlemeyi gerektirebilir. Yolculuk sırasında yükler daima lastiklerin topuklarına karşı konulmalı ve çatal kolları aks seviyesinin altında olmalıdır.Ön görüşü engellememek için seyahat ederken yükü yeterince düşük tutun. Ancak aynı zamanda çatallar zemini, zemini veya zemin seviyesine yakın engelleri sıyıracak kadar alçak olmamalıdır. Ellerinizi, kollarınızı, başınızı, ayaklarınızı ve bacaklarınızı forkliftin içinde tutun. Yazılan trafik işaretlerine uyun.Tüm köşelerde hızı azaltın, korna çalın ve hem forkliftin arka tarafının hem de yükün salınımını izleyin. Ani duruşlardan kaçının. Daima seyahat yönüne bakın; eğer yük ileri görüşü engelliyorsa, geriye doğru yavaşça hareket edin.Yerde veya yolda yağ ve ıslak noktalar, gevşek nesneler, delikler, pürüzlü yüzeyler, insanlar ve araçlar olup olmadığına dikkat edin.• Direksiyon. Yükü ön tekerleklerden destekleyin ve arka tekerleklerle dönün. Hızlı seyahat ederken direksiyon simidini keskin bir şekilde çevirmeyin. Forklift aşırı yüklenirse, direksiyon zor olacaktır. Yük limitlerini aşmayın. Direksiyon hakimiyetini iyileştirmek için karşı ağırlık eklemeyin. • Eğme. Uygulama tarafından yönetilen, kullanılacak ileri ve geri eğim miktarını göz önünde bulundurun; Yük indirilmiş olarak seyahat etmek gibi belirli koşullar altında maksimum arkaya yatırma kullanımına izin verilir. • Durma mesafeleri. Bir eğimden inerken, durma mesafesi düz çalışmadan daha büyük olacaktır. Operatörler, hızın azaltılması, yüklerin sınırlandırılması ve eğimin altında yeterli boş alana izin verilmesi dahil olmak üzere bu koşullara izin verecek yöntemler sağlamalıdır. • Otopark. Çatalları indirin; motoru kapatın; forklift kullanımda değilken park frenini çekin. Forklifti asla girişleri, çıkışları, merdivenleri veya yangın şeritlerini kapatacak bir yere park etmeyin.Yüksek raf forklift Uzun bıçaklı Forklift Forklift firmaları Hasel İstif Makinaları San. ve Tic AŞ Hasel Eskişehir Hasel İstif Hyundai HASEL 2 El Hasel ikinci el is MakinalarıYükseltmek veya İndirmekPersoneli kaldırmak için yalnızca operatör-yukarı forkliftler tasarlanmıştır. Bununla birlikte, malzemeleri taşımak için tasarlanmış ve tasarlanmış bir forklift, personeli yükseltmek ve indirmek için kullanılabilir, ancak yalnızca aşağıdaki gereksinimler karşılanırsa:• Forklift, personel kaldırmak için onaylı olmalıdır. • Tasarım gereksinimlerine uygun bir platform sağlayın. • Çalışma platformunun uygun şekilde tasarlandığından, yapıldığından ve platformun desteklemesi beklenen maksimum yükü güvenli bir şekilde desteklemek için kullanıldığından emin olun. (Tavsiye: Tasarım, maksimum güvenli çalışma yükünün dört katını desteklemelidir.) Platformun, yükün ve personelin toplam ağırlığı, platformun kullanıldığı kamyonun isim plakasında belirtilen kapasitenin yarısını geçmemelidir. . • Çalışma platformuna maksimum güvenli çalışma yükünü gösteren bir etiketin belirgin bir şekilde yapıştırıldığından emin olun. • Kazara yanal veya dikey hareketi önlemek için çalışma platformu bağlantı araçlarının uygulandığından ve platformun forkliftin kaldırma taşıyıcısına veya çatallarına güvenli bir şekilde takıldığından emin olun. Taşıyıcı veya çatallar (veya her ikisi) devrilmelerini önlemek için sabitlenmelidir. • Çalışma platformunu OSHA gerekliliklerini karşılayan korkuluklar ve ayak tahtaları ile donatın. • Çalışma platformunun bir ekranla donatıldığından emin olun. • Platformdaki normal çalışma pozisyonundaki personeli, forkliftin tehlike oluşturan hareketli parçalarından, özellikle çalışanların direk tahrik mekanizmasına temas etmesini önlemek için bir ekrandan koruyun. • Korkuluklar, zincirler, kablolar, lanyard(lar)lı vücut kemerleri veya yavaşlama cihazları gibi gerekli kısıtlama araçlarının yerinde ve doğru şekilde kullanıldığından emin olun. • Çalışma koşullarının gerektirdiği şekilde baş üstü koruma sağlayın.İstikrarŞekil, yükün ağırlık merkezini ve yükün dengesini etkiler. Operatörler, herhangi bir işlemi forkliftin dengesine olası etki açısından değerlendirmelidir. Kararlılığı, aşağıdakiler de dahil olmak üzere bir dizi faktöre bağlıdır:• Seviye • Hız • Yükleme (ataşmanlarla donatılmış forkliftler, ataşman üzerinde yük olmadan çalıştırılsa bile kısmen yüklü makineler gibi davranır) • Elektrikli forkliftlerde akü ağırlığı [yalnızca toplam servis ağırlığı forklift isim plakasında belirtilen minimum/maksimum aralıkta olan bir akü veya aküler kullanın • Dinamik ve statik kuvvetler • Operatör kararıForklift stabilitesi sağlamak ve devrilmeyi önlemek için şunları dikkate alın:• Yükün ağırlığı ve şekli • Yükün kaldırılacağı yükseklik • Yükün öne veya arkaya eğilmesi • Forkliftin seyahat etmesi gereken alan

Forklift Operasyonel Uygulamaları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Forklift Operasyonel Uygulamaları Yüklenme Forkliftin önerilen yük limitini (veri plakasında gösterilmiştir) ve forkliftin kapasitesini bilmek ve bu limitleri asla aşmamak önemlidir. • Yükü önerilen yük merkezine göre konumlandırın (bir aşırı…

Okumaya Devam EtForklift Operasyonel Uygulamaları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Kaldırma Onarımları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Vinç ÇalıştırmaTüm vinç çalıştırma mekanizmaları aşınmaya tabidir ve aşınmış veya hasarlı parçaların güvenli hale gelmeden önce hizmetten alındığından emin olmak için düzenli aralıklarla kontrol edilmelidir.• Çalıştırdıktan sonra, pas ve korozyonu önlemek için zincir bloğunu temizleyin ve kuru bir yerde saklayın. • Parçaları gazyağı ile yıkayarak ve gres uygulayarak zincir bloğunu yılda bir kez temizleyin. Temizlik işlerinin kalifiye eller tarafından yapılması tavsiye edilir. • İki disk dişli üzerindeki “O” işaretleri hizalanmalıdır. • Hem sol hem de sağ rulmanların makaralarını zincir dişlisi mil muylusundaki rulmanların iç yuvasına yapıştırın ve ardından bunları yan plakalardaki rulmanların dış yuvasına yerleştirin. • Temizlik ve onarımdan sonra zincir bloğu yüksüz ve ağır yük testlerine tabi tutulmalıdır. Normal çalışıyorsa, devreye alın. • Bakım ve demontaj kolaylığı için elin halkalarından birini açın.YağlamaYağlamanın belirtildiği bir vincin tüm hareketli parçaları için düzenli bir yağlama programı oluşturmak çok önemlidir. Yağlamanın uygun şekilde teslim edilmesi için yağlama yöntemi kontrol edilmelidir. Kullanılacak yağlama miktarı ve türü ile yağlama sıklığı konusunda üreticinin tavsiyelerine uyduğunuzdan emin olun. Vinç üreticisi tarafından tavsiye edilmeyen yağlayıcıları değiştirmeyin.Kaldırma OnarımlarıVinç üreticileri, montaj ve demontaj talimatlarının yanı sıra bakım ve parça kılavuzlarında tüm parçaların yeri ve tanımlamasını verir. Yedek parça gerektiğinde, özellikle vincin seri numarası olmak üzere isim plakası bilgilerini eklediğinizden emin olun.Asma Vinçlerin MuayenesiAsma vinçler, donanım operasyonları için ne kadar hayati olursa olsun, genellikle bir tesiste veya şantiyede daha çok ihmal edilen ekipmanlardan bazılarıdır ve çoğu zaman ancak arızalandığında veya artık çalışmadığında dikkat çekerler. Önleyici bakım ve sık denetim, maliyetli arıza sürelerini ve potansiyel olarak tehlikeli durumları önleyebilir.Bir zamanlar rutin imalat ve bakım çalışmaları için kalıcı olarak kurulan tesisler olarak kullanılan el zincir blokları genellikle çok ağır, çok sağlam ve nispeten pahalıydı, ancak ömür boyu sürecekti. Ancak günümüzde genellikle taşınabilir aletler olarak kabul edilmekte ve fiyat ve hafiflik, dayanıklılıktan daha önemli kabul edilmektedir.Sonuç olarak, kalıcı olarak kurulan öncüllerinden daha fazla düşme, kötü bir şekilde depolanma ve genellikle kötüye kullanılma olasılıkları daha yüksektir. Sonuç olarak, hizmet içi denetim bunu dikkate almalıdır. Bu elle çalıştırılan arma araçları ne kadar taşınabilir olursa, hizmetteyken o kadar fazla dikkat gerektirirler.Denetlenmek üzere olan herhangi bir ekipmanda olduğu gibi, nesne makul ölçüde temiz olmalıdır. Ancak, kullanılan yöntemler konusunda dikkatli olunmalıdır. Hem el zinciri blokları hem de kaldıraçlı vinçler bir sürtünme frenine sahiptir ve bitişik yataklarda, dişlilerde vb. yağlayıcı vardır. Basınçlı yıkayıcı kullanmak, temel yağlayıcıyı çıkarabilir ve frene geçmesine neden olabilir. Ayrıca, birçok bileşen ıslak bırakılırsa paslanıp yapışacağından, dikkatsiz temizlik, çözdüğünden daha fazla sorun yaratabilir.Ekipman zaten ıslaksa, doğrudan ısı uygulamadan kurumasını bekleyin. Suyu değiştirmek amacıyla ekipmanı asla yağlayıcı, dizel veya benzeri maddelere daldırmayın. Arızalanmasına neden olabilecek herhangi bir korozyon oluşması ihtimaline karşı kuruduktan sonra kontrol edin.Sepetli vinç ile çalışmalarda iş Güvenliği Kaldırma araçları Kaldırma Araçlarında iş Sağlığı ve Güvenliği Yönetmeliği Kaldırma operasyonları Toolbox Kaldırma araçları Nelerdir Vinçlerde IS Güvenliği Kaldırma Araçlarında iş Sağlığı ve Güvenliği PDF Kaldırma ARAÇLARINDA Is Sağlığı ve Güvenliği slaytEkipmanı incelerken, metodik olmaya çalışın. Yukarıdan aşağıya çalışmak her zaman iyi bir fikirdir. • Üst kancanın şekli ve emniyet mandalının oturması. Kanca çok büyük bir bağlantı üzerindeyse veya nokta yüklüyse, güvenli çalışma yükü (SWL) içinde bile bozulmaya neden olabilir. • Blok veya kaldırma gövdesinin durumu. Özellikle, çerçevenin bozulmasına ve mekanizmanın sıkışmasına neden olabilecek eksik veya hasarlı dişli kapaklarına bakın. Birçok modern blok ve vinç, iki plaka ve ara parça saplamalarından oluşan çerçevelere sahiptir. Ara parça saplamaları gevşerse çerçeve rafa kalkar.El Zinciri El zinciri çarkında hasar olup olmadığını ve ayrıca el zincirinin yerinden çıkmasını önleyen kılavuz veya muhafazayı kontrol edin.Zincirin durumunu ve özellikle uçları birleştiren halkayı kontrol edin. Bu genellikle kaynaklanmaz ve birleştirme düzgün olmayabilir. Operatörün ellerinde yaralanma olasılığını göz önünde bulundurun. Aşırı aşınma olası değildir, ancak bükülmüş ve gerilmiş bağlantılar mümkündür ve genellikle zincir yüke takılırsa ortaya çıkar.Kaldıraçlı VinçlerKolun, geri vites mandalının ve serbest tekerlek mekanizmasının durumunu kontrol edin. Bu kesinlikle kötü bir uygulama olsa da, kaldırma operatörlerinin kolu bir iskele borusuyla uzatması, neredeyse kaçınılmaz olarak hasara yol açması bilinmeyen bir durum değildir.Yük zincirinin gevşek uç ankrajını sabitlemek için:• El zincirinde—zinciri çerçeveye geri sabitleyerek bloke edin • Kaldıraçlı bir vinçte—zincir üzerinde bir durağı vardırHangi yöntem kullanılırsa kullanılsın, etkili olması kesinlikle şarttır. Birçok kişi, zincirin tamamen bitmesi durumunda çapaya ne kadar kuvvet uygulanabileceğinin veya durdurulabileceğinin farkında değildir. Kolayca SWL'nin iki katı kadar olabilir ve işte nedeni: Genellikle zincir tamamen bittiğinde bunun nedeni operatörün bunu fark etmemesi ve alçalmaya devam etmesi ve böylece freni açmasıdır.Ancak yük alçalmadığı için fren açık kalır. Bu noktada çapa üzerindeki yük, kancadaki yük ile aynıdır. Operatör daha sonra yükü daha fazla indirmeye çalışırsa, yük tekerleğine tork eklenir, bu da ankraj veya durdurma üzerinde daha fazla yük ile sonuçlanır.Tasarıma ve bakım durumuna bağlı olarak, bazı bloklar ve vinçler, indirmeye başlamak için neredeyse kaldırmak kadar çaba gerektirebilir, bu nedenle operatör sonunda ne olduğunu anlamadan önce oldukça sert çekecektir. Çapa veya durdurma yeterli değilse, zincir potansiyel olarak feci sonuçlarla ilerleyecektir.Bu nedenle, el zincir blokları için İngiliz Standardı, zincirin SWL'sinin 2,5 katı bir çapa mukavemeti belirtir. Ne yazık ki, bu gereksinime uymayan cihazlar arasında, genellikle, yüceltilmiş bir anahtarlıktan biraz daha fazla olan gevşek uç durdurucuları veya uçlarına kaynaklanmış bir parça bükülmüş yumuşak çelik çubuk punteriz veya bunun yerine yumuşak bir çelik cıvata olduğunu görüyoruz.

Forkliftler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Güvenlik Yönergeleri Vinçler kullanımdan önce kontrol edilmez ve doğru kullanılmaz ise önemli ve ciddi yaralanmalar meydana gelebilir. Çoğu zaman bu yaralanmalar, bir işçiye üstten bir yük çarptığında veya vincin dönüş…

Okumaya Devam EtForkliftler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
ACİL YÖNETİM YASASI  – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
ONTARIO ACİL YÖNETİM YASASI VE PROGRAMIAcil durumlara karşı toplum hazırlığına ilişkin düzenleme proses endüstrilerinde “bitki çitinin dışında” olarak değerlendirilebilecek olan - yukarıda açıklandığı gibi, öncelikle Kanada'daki illerin kontrolü altındadır. Bu, toplumun acil durum hazırlığına ilişkin tutumun, büyük ölçüde tesisin bulunduğu yere bağlı olarak geleneksel olarak değiştiği anlamına da gelir.Alberta ve Quebec gibi bazı iller belediyelerinin acil durum planlarına sahip olmasını şart koşuyordu, ancak uygulama ve finansman eksikliği, planların kalitesinin ve etkinliğinin topluluktan topluluğa büyük ölçüde değiştiği anlamına geliyordu. CAER' gibi gönüllü girişimler genellikle büyük bir fark yaratabilir, ancak yalnızca sınırlı sayıda topluluğa da ulaşabilir.Büyük bir proses endüstrisi tabanına sahip bir il olan Ontario, bu alandaki gecikmelerden biriydi ve uzun yıllar boyunca belediyenin acil durum hazırlığını zorunlu kılmayı bile kararlı bir şekilde reddediyordu, ancak bu durum ajansın yeni oyuncuların bir araya gelmesi ve artan bir tanıma ile değişti. Birkaç gerçek ve potansiyel yüksek profilli durumdan hazırlıklı olmanın değeri de anlaşılmaktadır.Bunlar arasında 1998'de eyaletin doğu kesiminin çoğunu (ve Quebec'in batısının çoğunu) kışın ortasında elektriksiz bırakan bir buz fırtınası, Y2K'ya yol açan endişe, Eylül 2001'deki terör saldırılarını izleyen güvenlik endişeleri vardı. ABD, 2003 SARSd salgını ve aynı yılın Ağustos ayında kuzeydoğudaki de büyük elektrik kesintisidir.Kanada'nın gönüllü Büyük Endüstriyel Kazalar Konseyi'nin sonunda feshedilmesinden önceki dönemde, Ontario bir gecikmeden, topluluk hazırlığı için rehberliği inceleyen MIACC ekibinin liderliğini devralmaya dönüştü ve o zamandan beri bu alanda önde gelen Kanada eyaleti olarak da ortaya çıktı. MIACC site öz değerlendirme aracına6 benzer bir konsept kullanılarak ve belediye hazırlık kriterlerini üç performans düzeyinde kategorize eden bir topluluk öz değerlendirme aracı geliştirildi, temel, gelişmiş ve kapsamlı bir programdır.Bu araç, Ontario eyalet acil durum yönetimi programının temeli haline geldi ve Nisan 2003'te Acil Durum Yönetimi Yasası'nda yapılan değişikliklerin kabul edilmesinin ardından eyaletin 443 belediyesi için fiilen yasal bir gereklilik haline de geldi.7269 sayılı Kanun Müdahale Dairesi Başkanlığı görevleri 4123 SAYILI Kanun 5902 sayılı Kanun pdf 7269 sayılı Kanunun uygulama yönetmeliği 5902 sayılı Kanun son hali AFAD Kanunu 5902 sayılı Kanun Mevzuatİl programı tüm Ontario belediyelerini programın temel seviyesini 2004 yılı sonuna kadar, geliştirilmiş seviyeyi 2005 yılı sonuna kadar ve kapsamlı seviyeyi 2006 yılına kadar karşılamaya çağırmaktadır. Bu durumda amaç, Ulusal Yangından Korunma ile uyumluluğa geçmektir. Dernek (NFPA) 1600 standardı afet yönetimine ilişkin 2007 yılı sonuna kadar geçerlidir.Proses endüstrileri için bununla ilgili ilginç olan şey, program kriterlerinin belediyelerin kendi sınırları içindeki tehlikeli tesisler ve ulaşımın oluşturduğu tehlike ve risklerin farkında olmasını ve daha sonra belediyenin bu tehlikeleri ve riskleri etkin bir şekilde yönetmeye hazır olmasını sağlamasını istemesidir. Bir acil durum meydana geldiğinde uygulanabilir prosedürler vardır.Bu konuda özellikle iki nokta dikkat çekicidir. Birincisi, müdahale ekiplerinin ve nihayetinde aktivistlerin ve vatandaşların, belediyelerin hazırlık seviyelerinde ilerlemelerinin beklendiği ve tehlikeli tesisler için benzer bir araç olduğu konusundaki farkındalığının, sanayi sitelerinin de daha yüksek seviyelere ilerlemesi gerektiğine dair artan beklentilere yol açması muhtemeldir. hazırlık ve önleme standartları ve bunların ne anlama geldiği konusunda kesinlikle bilgi sahibi de olmalıdır.Diğeri ise, NFPA 1600'ün aynı halk kitlesi tarafından farkındalığının, aynı zamanda, tehlikeli tesislerin risk değerlendirmesi için standart tekniklerin birçoğunu listeleyen bu yayının Ek A'sının da farkındalığa yol açması da muhtemeldir.Bu başlı başına bir avantaj gibi görünebilir ve aslında uzun vadede de olabilir. Bununla birlikte, kısa vadede, risk değerlendirmesi ve kontrolünden sorumlu kişilerin bilgilerindeki olası boşlukları ortaya çıkarabilir ve aşağıda açıklanacağı gibi, kullanılan teknikler ve bulguları konusunda bazı sitelerin şu anda hazır olduğundan daha fazla açıklık da gerektirebilir. DİĞER GELİŞMELERŞimdiye kadar bu makale, Kanada'daki federal veya eyalet düzeyindeki düzenleyici gelişmeleri ele aldı. Ayrıca, özellikle Kanada Yüksek Mahkemesi'nin 2001'de aldığı bir karardan bu yana, belediye düzeyindeki düzenleme nedeniyle resmin daha karmaşık hale gelmesi için belirgin bir olasılık vardır. Bu dava, küçük bir çim bakım şirketinin istemeden bir bitkinin çimine herbisit püskürtmesini de içeriyordu. İlgili küçük belediye - Hudson, Quebec - kendi sınırları içinde bu tür ilaçlamayı önleyen bir tüzük çıkardı ve dava sonunda belediyelerin kamu güvenliğini ilgilendiren faaliyetleri düzenleme yetkisine sahip olup olmadığı sorusu üzerine Yüksek Mahkemeye gitti. Mahkeme belediye lehine karar verdi” dedi.Bu karar belediyelere, tehlikeli maddeler içerenler de dahil olmak üzere, kamu güvenliğini etkileyebilecek her türlü faaliyeti düzenleme yetkisi veriyor gibi görünmektedir. Her ne kadar son yıllarda birkaç yüksek profilli tehlikeli madde olayının yaşandığı yer olan Calgary, Alberta, sınırları dahilinde tehlikeli madde depolama ve elleçleme konusunda bu yolda ilerliyor olsa da, bunun sonucunda şimdiye kadar da pek bir şey olmadı.Calgary girişimi sağlam bir temel üzerine kurulmuş gibi görünüyor, ancak diğer belediyelerin benzer eylemleri genellikle endüstri paydaşları tarafından gidilecek yol olarak da görülmemektedir, çünkü teknik uzmanlık düzeyi ve bu tür düzenlemeleri uygulama yeteneği çok daha zayıf ve "diz çökmeye" eğilimlidir. il veya federal düzeylerden ziyade belediye düzeyinde de "sarsıntı" davranışıdır.KANADA PROSES ENDÜSTRİLERİ İÇİN UYGULAMALARKanada'daki proses endüstrileri için yukarıdaki gelişmelerin etkileri iki açıdan faydalı bir şekilde görülebilir: düzenleyiciler ve genel olarak toplum tarafından proses endüstrilerinin beklentileri üzerinde ne gibi etkileri olması muhtemeldir ve hangi boşlukların veya eksikliklerin mevcut olması da muhtemeldir. Bu beklentiler ile gerçek sektör uygulamaları arasında nasıl bir bağ vardır?

Operasyonel Hususlar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Kurulum Bir kule vinci genellikle daha küçük kaldırma kapasiteli ancak daha yüksek bir teleskopik vinçle monte edilir. Çok yüksek gökdelenler inşa ederken yükselen kule vinçler söz konusu olduğunda, daha sonra…

Okumaya Devam EtOperasyonel Hususlar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Düzenleyici Sistemler  – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Düzenleyici Sistemler Kanada'daki düzenleyici sistemdeki değişiklikleri açıklamadan önce, Kanada sisteminin nasıl çalıştığını kısaca gözden geçirmekte fayda var, çünkü Kanada ile ABD arasında bazı önemli farklılıklar var. ABD'nin “yaşam, özgürlük ve mutluluk arayışını” hedeflediği en temel düzeyde, Kanadalılar “barış, düzen ve iyi hükümeti” seçmiştir. Tek bir hükümet seviyesinin eline çok fazla güç vermek konusunda çok daha büyük bir isteksizlik var. Ve büyük kaza tehlikelerinin kontrolü ile ilgili olarak, Kanada ve ABD arasındaki en belirgin fark, işyeri ve güvenlikten sorumlu kurumların yetki ve rolündedir.İşyeri sağlığı ve güvenliğinden sorumlu federal kurum olan Labor Canada, yalnızca demiryolları gibi eyalet sınırlarını aşan belirli işyerleri üzerinde yargı yetkisine sahiptir. ABD'deki OSHA'nın aksine, Kanada İşçi Partisi'nin neredeyse hiçbir yetkisi yoktur. Tamamen il düzeyinde ilgili ajansın yetkisi altında olan tüm proses endüstrisi fabrikalarındadır.Acil durumlara hazırlık için benzer şekilde, şu anda Kanada Kamu Güvenliği ve Acil Duruma Hazırlık (PSEPC) olarak bilinen federal kurum, yalnızca nispeten düşük düzeyde koordinasyon ve destek sağlamaktadır. İl kurumlarının çok daha güçlü bir rolü vardır ve belediyeler iller tarafından düzenlenir. Bu aşağıda daha ayrıntılı olarak açıklanacaktır.İşyeri sağlığı ve güvenliğinin aksine, çevre, sorumluluk federal hükümet ve eyaletler arasında paylaşıldığı için ABD'deki duruma daha çok benziyor.Federal veya eyalet yargı yetkisi sorunu tarihseldir ve kökleri anayasa kapsamındaki güçlerin ayrılığına dayanmaktadır. Bu, en çok, “la belle eyaletinin” farklı dilini ve ayrıca Kanada'nın geri kalanında kullanılan İngiliz ortak hukuk sisteminden ziyade Fransa'nın Napolyon yasasına dayanan yasal sistemini koruduğu Quebec'te belirgindir.Eyaletlerin yetki alanı olarak görülenlere federal müdahaleye karşı bu hassasiyet, diğer ülkeler Bhopal veya diğer ciddi kazalardan sonra büyük kaza tehlikelerinin kontrolünü düzenlerken Kanada'nın neden büyük ölçüde Responsible Care programı gibi gönüllü girişimlere dayandığını açıklamaya yardımcı olur. Kanada Kimyasal Üreticileri Derneği ve ayrıca eski Büyük Endüstriyel Kazalar Konseyi (MIACC) vardır.Geçen yıla kadar Kanada'da ABD Çevre Koruma Ajansı'nın SARA Başlık IIIb veya Risk Yönetim Programının eşdeğeri yoktu.Bununla birlikte, federal hükümet, yukarıda belirtildiği gibi, iş yeri sağlığı ve güvenliğinden çok çevre üzerinde daha fazla yetkiye sahiptir. Yasama denetimi için ana araç, örneğin il düzeyinde, diğer düzenlemelerde kapsanmayan hususlar için bir “güvenlik ağı” olarak hareket etmek üzere tasarlanan Kanada Çevre Koruma Yasası'dır (CEPA).Yasanın 8. Bölümü çevresel acil durumlarla ilgilidir, ancak Yasanın bu bölümü, birkaç yıl önce kapsamlı istişare ve nihai fikir birliğinin ardından, 193 ila 206. bölümlerin esasen MIACC tarafından önerildiği şekilde sunulduğu 1999 revizyonuna kadar herhangi bir içerikten yoksundu.Büyük kaza tehlikelerinin kontrolünü etkiledikleri için Kanada ve ABD hukuk sistemleri arasındaki farklılıklar konusunda başka bir noktaya değinilmelidir. Kanada'da toplu davaların başarılı olması çok daha zordur ve başarılı olduklarında bile davalıya maliyeti ABD'deki kadar önemli değildir. Bu nedenle, sivil eylem tehdidi Kanada'da güçlü bir motive edici gibi görünmemektedir.OHSAS 18001 İs Sağlığı ve GÜVENLİĞİ Yönetim Sistemleri pdf ISO 45001 ISO 45001 standardı pdf İs Sağlığı ve Güvenliği Yönetim Sistemi OHSAS 18001 yönetim sisteminin ilk aşaması Güvenlik Yönetim Sistemi kaç ana unsurdan oluşur İSG yönetim sürecinin ilk adımıKANADA ÇEVRE KORUMA YASASI, BÖLÜM 200Geçen yıl içinde Kanada'daki büyük kaza tehlikelerinin kontrolü üzerinde büyük etkisi olan veya olması muhtemel olan düzenleyici değişikliklerden en açık şekilde ilgili olanı CEPA Bölüm 200 kapsamındaki düzenlemedir. Bu makalenin ortak yazarlarından biri olan Bay John Shrives tarafından bu konferansın açılış oturumunda yapılan güncellemenin konusu budur ve bu nedenle burada sadece kısaca ele alınacaktır'.Özetle, CEPA Bölüm 200, yönetmelikte listelenen 174 maddeden herhangi birine sahip herhangi bir tesisin, 18 Mayıs 2004 tarihine kadar ilgili maddeleri içeren olası acil durumlarla ilgili önleme, hazırlık, müdahale ve kurtarmayı kapsayan bir çevresel acil durum planı geliştirmesini ve ardından bu planı uygulamasını gerektirir. , 18 Kasım 2004'e kadar test dahil. CEPA'nın 199. Bölümü uyarınca, aynı Yasanın 3. Kısmında “CEPA-toksik” olarak tanımlanan daha küçük herhangi bir madde listesi için de benzer eylem gereklidir.Düzenlemenin kendisi, süreç güvenliği yönetimi veya risk değerlendirme teknikleri vb.'ye özel olarak atıfta bulunmasa da, eşlik eden kılavuzlar, kullanıcıyı, süreç güvenliği de dahil olmak üzere mevcut standart rehberlik materyallerinden bazılarına yönlendirir. Yönetim kılavuzu ve Tesis Öz-Değerlendirme Aracı CCPS öğelerine ve bileşenlerine dayalıdır ve izinle, Kanada Kimya Mühendisliği Derneği'nin süreç güvenliği z3,4 yönetim bölümü aracılığıyla kullanıma sunulmuştur.Bu, son yirmi yılda ABD ve Avrupa'da olanlara kıyasla belki de kendi içinde ileriye doğru küçük bir adım gibi görünüyor, ancak Kanada için önemli bir başlangıcı temsil ediyor ve ne zaman ve ne zaman olursa olsun daha fazla çalışmanın inşa edilebileceği temel bir çerçeve oluşturuyor. bunu yapmak gerekli hale gelir. Ayrıca, federal hükümetin başka bir bölümü tarafından kurumsal sorumluluk sorununu cezai bir suç olarak ele alan tamamen ayrı bir yasa parçasının kabul edilmesi nedeniyle, CEPA Bölüm 200'ün etkileri ilk bakışta göründüğünden çok daha büyüktür.BILLC-45 VE ŞİRKETLERİN YARARLANABİLİRLİĞİBüyük tehlike kontrolünü etkileyen Kanada düzenleyici ortamındaki ikinci büyük ve son değişiklik, federal hükümet tarafından 27 Ekim 2003'te “Westray” faturası olarak adlandırılan Bill C-45'in kabul edilmesidir. Bu yasa tasarısı, şirketlerin sağlık ve güvenlik alanındaki cezai sorumluluklarını büyük ölçüde genişletecek şekilde Kanada Ceza Kanununu değiştirmiştir.Kanada, ceza hukukunda ABD'den tüm ülkeyi kapsayan tek bir suç ve ceza sistemine sahip olması bakımından farklıdır - Kanada Ceza Kanunu. Bu, suçların ülkenin neresinde işlendiklerine bakılmaksızın tamamen aynı muameleye tabi tutulduğu anlamına gelir. Kanun, suçun yeri ve niteliğine bağlı olarak belediye, eyalet veya federal olabilen ilgili polis gücü tarafından uygulanır.

Statik Taban – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Bomlar ve Pergeller Paletli vinçlerde her zaman kafes bomlar bulunurken, lastik tekerlekli vinçlerde kafes veya hidrolik olarak teleskopik bomlar olabilir. En yaygın bom ataşmanı, bir taban bölümü artı değişen uzunluklarda…

Okumaya Devam EtStatik Taban – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Hidrostatik Vinç – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Hidrostatik Vinçlerde Sorun GidermeHidrostatik tahrik tipi vinç sorun giderme üç kategoriye ayrılır: elektrik, hidrolik ve mekanik. Bir sorun ortaya çıkarsa, sorunlu bölgeyi izole edin ve sorunu üreticinin talimatlarına göre düzeltin.Kaldırma Kulelerinin SökülmesiBir vinci sahadan çıkarmadan önce, kaldırma amiri, kaldırmanın, bileşenleri manuel olarak merdivenlerden yukarı taşımak zorunda kalma gibi malzeme taşıma risklerini artırmadığından emin olmalıdır. Vincin kaldırılması sahadaki taşıma risklerini etkiliyorsa, bir risk değerlendirmesi yapılmalı ve vinç kaldırılmadan önce ulaşılan riskleri azaltacak bir çözüm bulunmalıdır.Vincin kaldırılması ile risk uygun seviyeye indirilemiyorsa, vinç sahadan kaldırılmamalıdır. Taşıma riskinin artmaması için orijinal vinç hareket ettirilmeden önce daha uygun bir yere daha küçük bir vincin kurulması gerekebilir.Bir kaldırma kulesinin sökülmesi, esasen kuleyi kurmanın tersi prosedürüdür. Sökme, montajı ile aynı risklere sahip olsa da, normalde daha düşük olarak kabul edilir. Bununla birlikte, kule bölümlerini sökerken, operasyon boyunca uygun duvarları korumak gibi önerilen güvenlik önlemlerini takip etmek son derece önemlidir. Bölümleri çıkarırken platformu daima kuleye zincirleyin ve kulenin sökülmesi sırasında asla platforma binmeyin.Vinç amiri, vincin güvenli bir şekilde sökülmesi için gerekli tüm güvenlik önlemlerinin sahadaki çalışma sırasında etkili olmasını sağlamak için özellikle dikkatli olmalıdır.HelikopterlerHerhangi bir türde bir vinci kaldırma cihazı olarak kullanmanın pratik veya ekonomik olmadığı durumlarda, bir helikopterin çok yönlülüğünden yararlanmak gerekli olabilir. Bu uçan vinçler, geleneksel bir vinç veya kulenin bomu ile ulaşılabilen noktalardan çok daha yüksek noktalara ulaşabilir ve ayrıca uzak erişimlere serbest çıkış için idealdir.Aksi takdirde, bir vinç, diğer ekipman veya malzemeleri getirmek için kapsamlı bir yol ağı veya erişim sistemi gerekebilir. Halihazırda mevcut ticari helikopterler, askeri meslektaşlarından önemli ölçüde farklıdır. Teknoloji ve gelişmiş tasarımlar, helikopteri, geliştirilmiş işletme maliyetlerinde belirli ticari ihtiyaçları karşılayan bir araç haline getirmek için bir araya geldi.Bu birimlerin yüksek maliyetleri, hava koşullarının getirdiği kısıtlamalar, sınırlı kaldırma kapasitesi ve alan açıklıkları ile birleştiğinde, kullanıma teşebbüs edilmeden önce helikopter kullanımının yakından incelenmesini gerektirir.Ancak bu yüksek kullanım maliyeti, ulaşılamayan durumlarda kısa süreli kaldırma gereksinimleri göz önüne alındığında en ekonomik olabilir. Helikopteri inşaat operasyonlarına entegre etme kararı, gerekli destek sistemini, işletme maliyetlerini ve en ekonomik tedarik yöntemini kapsayan proje tahmin aşamasında dikkatli bir analiz gerektirecektir.Hidrostatik basınç birimi Hidrostatik basınç SORULARI Hidrostatik kuvvet formülü Hidrostatik kuvvet nedir Hidrostatik basınç Nedir Akışkanlar Mekaniği hidrostatik kuvvet Akışkanlar Mekaniği hidrostatik basınç Soruları Hidrostatik basınç neye bağlıdırPlanlı Kaldırma OperasyonlarıRotorcraft'ı bir inşaat işinde başarılı bir şekilde kullanmak, sağlam bir proje organizasyonu, uygun bir operasyonel plan ve sıkı kontrol, ayrıca işletme prosedürlerinin ve yerinde güvenlik önlemlerinin uygulanmasını gerektirir. Bu alanlardan herhangi birinde meydana gelen başarısızlık, koordineli çabalarda bir bozulmaya neden olarak uçuş miktarını ve yer süresini artıracaktır.Bunlar da maliyetleri artıracak ve muhtemelen projenin planlanan tamamlanmasını geciktirecektir. İnşaat şefi, müteahhit ve helikopter operatörü arasındaki yakın koordinasyon, bir inşaat sahasında rotorlu taşıtların verimli kullanımı için esastır.Bir yüklenicinin yapması gereken ilk şey, helikopteri operasyona sokmadan önce inşaat ekiplerini görevlerin sırası ve özel güvenlik gereksinimleri konusunda eğitmektir. İnşaat ekibinin her üyesinin, sonraki görevlerde gecikme olmaması için her adımı zamanında gerçekleştirmenin önemini anladığından emin olun.Ayrıca, müteahhit tarafından dağıtılan ekipmanların çoğundan daha fazla, proje operasyonları inşaat operasyonlarının etrafındaki helikopter değil, helikopter etrafında inşa edilmelidir. Maliyet ve bulunabilirlik bunu gerekli kılar.Helikopter operatörü ve yüklenici, helikopterin kullanımını gerektiren tüm faaliyetleri koordine etmek için bir iş öncesi konferans düzenlemelidir.Bu, şunları belirlemeyi içermelidir:• Helikopter iniş alanı, karşılama alanları, uçulacak güzergah ve teslim (ayar) alanlarında geçerli olacak önlemler; diğer karşılıklı gerekliliklere uygunluk düzenlemeleri • Donanımın tasarımı ve gücü ve yüke nasıl bağlanacağı • Ağırlıkların doğruluğu, yüklerin yapısal mukavemeti, yüklerin boyutu ve sayısı ve operasyon için gerekli yer ekibi sayısı • Teslim alma ve yerleşim yerlerinin temizlenmesi ve güvenliğinin sağlanması için sorumluluğun atanması • Yer ekipleri altında çalışırken helikopterin havada kalabileceği maksimum süre • Yer ekipleri için sağlanan kişisel koruyucu teçhizatın türü ve miktarı • Gerektiğinde, yer ekiplerinin yükleri kaldırılırken ve kaldırılırken sabit bir zemin sağlaması için kurulacak iskele tipi • Rotor yıkama, yağmur, statik elektrik ve sert rüzgarlar gibi yer ekipleri için tehlikeli olabilecek çalışma koşulları • Varsa, elektrik güç hatlarının yakınında rotor taşıtının çalıştırılması • Gerekli olmayan personelin uçuş rotasından çıkarılması • Tozlu ve kumlu alanların ıslatılması için prosedürler • Helikopter havadayken bir referans noktası sağlanmasıBir helikopter ekibi, kullanılan helikopter modeline bağlı olarak bir veya iki pilot ve iki mekanikten oluşmalıdır. Mekanikler, biri yerdeki toplama noktasında ve diğeri yapı üzerindeki indirme noktasında bulunan sinyal kişileri olarak hareket eder.Helikopter operatörü ve işaret görevlisi, yükün alınması veya teslim edilmesi için yükü kolayca gözlemleyebilmesi ve yine de operatör tarafından görülebilmesi veya duyulabilmesi için işaret sahibinin konumunu belirlemelidir. Ayrıca, belirli asansör için kullanılacak iletişim türü (el sinyalleri, yerden havaya radyo, dahili telefon veya röle sinyalleri veya bunların bir kombinasyonu) üzerinde ve iletişim veya görme durumunda izlenecek alternatif prosedürler üzerinde anlaşmalıdırlar. NOT: Hava ikmal operasyonları sırasında helikopterle çalışan yer ekiplerine uyarı olarak sesli sinyaller kullanılmalıdır.Son olarak, hem operatör hem de yüklenici, yalnızca belirlenmiş işaret görevlilerinin giyeceği herhangi bir özel tanımlayıcı giysi veya eldiven üzerinde anlaşmalıdır. Sinyal görevlileri, pilota hangi kontrol düzeltmelerinin gerekli olduğunu bildirmek için pilotu el işaretleri ile yönlendirmelidir.Sendika yargı kuralları helikopter ekiplerinin bir yüke dokunmasını engellediğinden, yüklenici yerde en az iki işçi ve yapıda en az dört veya daha fazla işçi sağlamalıdır. Yük yerleştirmede maksimum doğruluk için, yükün ağırlığı arttıkça yapı üzerindeki kişi sayısı da artırılmalıdır.

Engebeli Arazi Vinci – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Tüm Arazi Taşıyıcıları Bu vinçler hem kamyon vinçlerinin hem de engebeli arazi vinçlerinin özelliklerine sahiptir. Büyük kapasiteli, çok dingilli modeller, hem şasiye monte kabinde hem de döner üst yapıya monte…

Okumaya Devam EtEngebeli Arazi Vinci – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Tekerlekli Vinçler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Sert Bacak DerrickBu direk, germe veya sıkıştırma kuvvetlerine karşı koyabilen, rijit ayaklar olarak adlandırılan iki veya daha fazla sert eleman tarafından direğin desteklenmesi veya yerinde tutulması dışında, gergi veya sıkıştırma kuvvetlerine direnmesi dışında bir gergi bujisine benzer. Sert bacakların alt uçlarını direğin ayağına bağlamak için genellikle eşikler sağlanır.Diğer Derrick Formları - A-frame DerrickA-çerçevesinin bir sütunun yerini aldığı Chicago patlamasına benzer. Bom, alt uçlarda birbirinden ayrılmış ve üstte birleştirilmiş iki dik elemanın alt uçları arasındaki bir çapraz elemandan menteşelenir. Bom noktası, yan elemanların birleşim yerine sabitlenir ve yan elemanlar bu bağlantı noktasından gerilir veya gerilir.A-çerçeveli burma, 180°'lik bir yay boyunca dönebilir ve genellikle denizcilik işleri için mavnalara monte edilir.ÇerçeveDirek kafaları boyunca yatay bir kiriş ile monte edilmiş iki çırçır direğinden oluşur. Üst yük bloklarını destekleyen kiriş, eş merkezli yüklemeyi sağlamak ve darağacı çerçevesine çift çırçır direklerinin kullanımına göre daha büyük bir kapasite (yaklaşık yüzde 50 daha fazla) sağlamak için düzenlenmiştir. Darağacı çerçeveleri, 600 tona kadar kapasiteye sahip 200 ft kaldırma yüksekliğine sahiptir. Daha kısa çerçeveler 1200 ton kaldırabilir.Bom, alt uçlarda birbirinden ayrılmış ve üstte birleştirilmiş iki dik elemanın alt uçları arasındaki bir çapraz elemandan menteşelidir. Bom noktası, yan elemanların birleşim yerine sabitlenir ve yan elemanlar bu bağlantı noktasından gerilir veya gerilir.Sütun DerrickDirek üst örümceğine monte edilmiş ve bina kolonlarına veya diğer önemli destek araçlarına tutturulmuş yapısal bir çerçeveden (erkekler yerine) oluşan modifiye edilmiş gergi kirişi. Yolda adamlar olmadan, burma, alanın sınırlı olduğu veya tam bir adam seti için yeterli boşluğun olmadığı yerlere kurulabilir ve adamların altından geçmek ve eğilmek için manevra yapma zorunluluğunu ortadan kaldırır.Vinç çeşitleri Lastik tekerlekli Vinç nedir Vinç Nedir Mobil vinç çeşitleri Paletli vinç çeşitleri YILDIZ Vinç Arabalı vinç çeşitleri Gezgin vinçVinç ÇeşitleriBir vinç, malzemeleri hem kaldırmak hem de indirmek ve yatay olarak hareket ettirmek için kullanılabilen bir sarıcı, tel halatlar ve kasnaklarla donatılmış mekanik bir kaldırma cihazıdır. Mekanik avantaj yaratmak ve böylece yükleri bir insanın normal kapasitesinin ötesine taşımak için bir veya daha fazla basit makine kullanır.Vinçler, her biri belirli bir kullanım için uyarlanmış çok çeşitli biçimlerde bulunur. Boyutlar, atölyelerde kullanılan en küçük pergel vinçlerden, yüksek binalar inşa etmek için kullanılan en uzun kule vinçlere ve petrol kuleleri inşa etmek ve batık gemileri kurtarmak için kullanılan en büyük yüzer vinçlere kadar değişir.Mobil VinçlerÇoğu temel mobil vinç türü, raylı, tekerlekli ("kamyon" taşıyıcıları dahil) veya paletli paletli olabilen bir mobil platform üzerine monte edilmiş çelik bir kafes veya teleskopik bomdan oluşur. Bom alttan menteşelidir ve kablolar veya hidrolik silindirler ile yükseltilip alçaltılabilir. Bomun tepesinden tel halat ve kasnaklarla bir kanca asılır. Tel halatlar, elektrik motorları ve içten yanmalı motorlar dahil olmak üzere çeşitli şanzımanlarla çalıştırılır; ancak hidrostatik sürücülerin elektronik kontrolü günümüzün standardıdır.Paletli VinçlerBu vinçler üst yapıda hem makineyi hareket ettiren hem de yükleri kaldıran tek bir motordur. Motoru çalıştıran bir mil, zincir dişlisi ve tahrik zincirleri sistemi bu tip vinci çalıştırır.Paletli vinçler 360° dönebilir ve makinenin boyutuna bağlı olarak yaklaşık 0,5 ila 1,5 mil arasında değişen hareket hızlarına sahiptir. Kaldırma kapasiteleri, çeşitli bom konfigürasyonları ve bunu önemli ölçüde artırabilen taban modifikasyonları ile 300 tona kadar çıkıyor. Bununla birlikte, yükleme altında stabiliteyi sağlamak için paletli vinçler, geniş bir hat yayılımı gerektirir. Yayılma ne kadar geniş olursa, vincin kaldırma kapasitesi o kadar büyük olur.Bununla birlikte, palet aralığı yol üzerindeki kısıtlamalarla sınırlandırıldığından, üreticiler genellikle makinelerine hidrolik olarak uzatılabilir paletler sağlarlar; bu paletler, daha ağır yükleri kaldırmak için gereken dengeyi sağlayarak, palet yayılımını 48 inç'e kadar artırabilir.Paletli vinçlerin tesviye mekanizması olmamasına rağmen, stabilite büyük ölçüde düz bir düzlemde çalıştırılmalarına bağlıdır. Bu, genellikle düz bir vinç yolu sağlamak için ahşap kalasların döşenmesini gerektirir.Bir paletli vincin stabilitesi ayrıca yükün kaldırıldığı konuma da bağlıdır. Bir vincin yanından kaldırma yaparken, yan dayanak çizgisi, raylar üzerinde hareket eden vinç silindirleri üzerinde bulunur. Ancak paletler gevşek bir şekilde sabitlendiğinden ve zeminde durduğundan, açma dayanak noktasının karşısındaki set, bir yandan kaldırma sırasında vincin devrilme eğilimine karşı koyamaz.Bu nedenle, bir paletli vincin tam kapasitesini elde etmek için karşı ağırlıklar gereklidir. Bunlar seyahat için veya vincin dar bir konfigürasyonda çalıştırılması gerekiyorsa çıkarılır.Bir yükü bir vincin ucundan kaldırmak daha dengelidir çünkü devrilme dayanak noktası, tahrik veya avara tambur milinin merkez hattının altında dikey olarak yer alır.Tekerlekli VinçlerBu vinçler, dokuz adede kadar tekerleğe sahip olabilen özel olarak tasarlanmış bir şasi üzerine monte edilmiştir. Bir şantiyenin engebeli arazisinde çalışmanın yanı sıra bir otoyolda seyahat etmenin ikili yükünü gerçekleştirmek için kamyon vinç şanzımanları, özel yüksek oranlı sürünen dişlilere ek olarak 33'e kadar ileri vitese sahip olabilir.Vinç modeline bağlı olarak, kamyon vincinin hareket hızları yol üzerinde 35 ila 50 mil arasında değişebilir. Yüzde 20 ila 40'lık şantiye eğimlerini kolayca aşabilirler.Bu tür vinç, ancak kaldırma işlemi boyunca lastiklerden tüm ağırlık kaldırılırsa uygun şekilde dengelenir. Üreticiler, bu vinçlere, uçlarında mafsallı şamandıralar bulunan hidrolik olarak uzatılabilir payandalar sağlar.Vinç, payanda ucundan aşağıya doğru uzanan veya payanda kirişini makas gibi şasiden aşağı doğru iten hidrolik şahmerdanlar tarafından denge ayakları üzerinde kaldırılır.Bir vincin destek ayağı üzerindeki devrilme dayanak noktasının yerini belirlemek için, denge ayakları vincin tüm ağırlığını taşıyacak şekilde makine kaldırılmalıdır. Lastikler zeminle temas halinde kalırsa, payanda kirişlerinin direnç momentini azaltır ve vincin devrilme momentini artırır.Yaylı akslara sahip lastikli vinçlerde yay konumu, dayanak noktalarının konumunu belirler. Bununla birlikte, iki aks, vincin merkez hattına paralel olan ve vincin çerçevesine (boji) dönen (yürüyen) kirişler üzerine monte edilirse, çerçeve pivotu dayanak konumunu kontrol eder.Lastik darbe pedlerine karşı çerçeveye sağlam bir şekilde sabitlenmiş akslar üzerine monte edilen vinçler için, lastiğin merkezi veya bir çift çift lastiğin merkezi, devrilme hattının yerini belirtir. Bu montaj düzeni, en yüksek çalışma kararlılığını sağlar ve üç konfigürasyonun en yüksek nominal yüküne izin verir.Lastik tekerlekli vinçlerin stabilitesini artırmak için mekanik blokaj kullanılabilir. Blokaj, vincin akslarını çerçeveye kilitler, böylece lastikler dayanak çizgisini tanımlar. Bu, bazı yeni vinçlerde otomatik olarak ve eski makinelerde manuel olarak yapılır.Vinçler, genişliği 13 ft'ye ve toplam ağırlığı 350.000 libre'ye kadar olan taşıyıcılarla taşınır. Daha ağır makineler, otoyollardaki yük kısıtlamaları nedeniyle demiryolu ile taşınır.

Tekerlekli Vinçler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Sert Bacak Derrick Bu direk, germe veya sıkıştırma kuvvetlerine karşı koyabilen, rijit ayaklar olarak adlandırılan iki veya daha fazla sert eleman tarafından direğin desteklenmesi veya yerinde tutulması dışında, gergi veya…

Okumaya Devam EtTekerlekli Vinçler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Chicago Patlaması – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Chicago PatlamasıÖncelikle yüksek katlı projelerin yeni inşası sırasında kullanılan Chicago patlaması, geleneksel kaldırma kafesleri kullanılarak kaldırılamayacak kadar büyük veya ağır olabilen malzemelerin ekonomik ve verimli hareketine olanak tanır.Cihaz genellikle, direk olarak hizmet eden bir yapının dış dik elemanına takılır, bom direğe kenetlenmiş sabit bir soket içinde basamaklıdır ve yapısal kiriş bağlantıları veya destek, sert ayaklar olarak hizmet eder. Bumba, yük, bom ve bom noktası dönüş hattı düşmeleriyle tamamlanmıştır. Biri bom ucunda, diğeri pivot tertibatında sarılı olan bu tip bumba ile ortak kaldırma blokları kullanılır.Chicago bom uzunlukları, 1⁄4 ton ila yaklaşık 35 ton kaldırma kapasiteleri ile 10 ila 125 ft arasında değişmektedir. Çoğu, kafesli veya kafesli köşebent demir veya çelik borulardan veya her ikisinin bir kombinasyonundan oluşur.Ağır yükler kaldırılacaksa, tepe asansörünün ankrajından stresi bom menteşesinin veya soketinin yaklaşık yüksekliğindeki bir kirişe taşımak için çelik gergi halatları takılmalıdır. Bom ucunun her iki yanından bir ankraj noktasına kadar koşan salıncak elemanları, bomun sallanmasını sağlar.Sepet DerrickChicago patlama ailesinde, bu direğin patlaması yoktur; tabanı, köşe direklerine veya yapının diğer kısımlarına bağlı dört halatla desteklenir. Bom ayağı, destek ankrajlarının altında bulunur. Ek ipler stabilite sağlar.Bir sepet direğinin tabanının konumu, halat desteklerinin uzunluğu değiştirilerek değiştirilebilir. Direğin tepesi, üstteki gergi çizgilerinin uzunlukları değiştirilerek direğin üstünü istenilen konuma konumlandırmak için çoklu oluklu adamlarla sabitlenir. Yük, direğin tepesine sabitlenmiş bir kasnak veya blok aracılığıyla halatlarla kaldırılır ve indirilir.Adam DerrickTemel olarak, adam derrick kendi entegre direğine sahip bir Chicago patlamasıdır ve gergi halatları tarafından dikey olarak tutulur. Standart uygulama, derrick etrafına eşit aralıklarla yerleştirilmiş altı gergi teli kullanmaktır. Bir adam derrick'in direği ve bomu genellikle kafesli çelik üyelerden yapılır. Direk ve bomun ortak uzunlukları sırasıyla 25 ve 100 ft'dir, ancak bunlar özel uygulamalarına bağlı olarak daha büyük veya daha küçük olabilir. Kaldırma kapasiteleri 200 tona kadar değişmektedir.Direk ve bom, direğin yükleme yönünde eğilmesini sağlayan bir bilyeli ve soketli mafsal üzerine monte edilmiştir. Kiriş direğe göre daha kısa olduğu için bu burma 360° dönebilir. Direk üstü, gergi tellerinin yayıldığı bir halka bağlantısının (örümcek) takıldığı bir pivot pimi (gudgeon) ile donatılmıştır.Direğin altına takılan büyük bir yatay tekerlek (boğa çarkı), sistemin sallanmasına veya döndürülmesine izin verir. Boğa çarkı, çarkın etrafına bir vinçten ip sarılarak döndürülür. Bir boğa direği (veya dişli çarklı el çarkı) manuel çalıştırmaya izin verir.Tepe ve yük kılavuz hatları direk içinden geçirilir, bom ayağının üzerindeki bir noktadan girer ve direk tepesinden çıkar. Vinçlere giden kurşun hatların geçtiği kasnaklar, bumba tabanına monte edilmiştir.Olursa Ne Olur Analizi Ridley Metodu Kalitatif ve kantitatif risk analiz yöntemleri Risk DEĞERLENDİRMESİ yapılırken hangi çalışanlar özellikle ele alınmalıdır Risk DEĞERLENDİRME Metotları nelerdir Kantitatif risk analiz yöntemleri El aletleri ile çalışmalarda güvenlik önlemleri El aletleri ile çalışmalarda iş Sağlığı ve GüvenliğiBir adam derrick kurarken, direğe mümkün olduğunca yakın bir şekilde döşenmelidir. Direk tabanı, yükleri binaya aktarmak için genellikle çelik bir ızgara üzerine monte edilir. Elemanı çekmek için direkten yatay bir daire içinde yayılan altı ila sekiz adam kullanılır.Adamlar bina çerçevesine sabitlenir ve sistem yük altındayken direk eğimi miktarını kontrol eden önceden belirlenmiş katenerde asılır. Direğin eğilmesine izin verildiğinden, gergi sisteminin tasarımı kule vinç direklerinde kullanılan kadar kritik değildir.Bomun her iki yanından 90° mesafedeki adamlar yüklemeyi desteklemediği için ölü adamlar olarak kabul edilirler. Bununla birlikte, bomun her iki yanından 70° içindekiler, sisteme bir ölü yük momenti uygular. Sistemde kalan elemanlar canlı adamlar olarak kabul edilir ve bomun karşısında 150°'lik bir alanda yatanlar aslında direği destekler.Makaralı burmaların en pratik yönlerinden biri, yapının çerçeve montajı devam ederken bumbanın kendisini takip eden katlara atlayabilmesidir. Temel zeminden çalıştırılan vinç ile, bom önce bir sonraki zemin seviyesine kaldırılır, daha sonra direği yeni bir ızgara tabanına kaldırmak için kullanılır. İlk olarak, adam derrickini dikmek için bir mobil vinç kullanılmalıdır. Kurulum maliyetleri önemli olmakla birlikte, iki kişilik derrick ekibi, bu ön maliyetleri dengelemekten daha fazlasını sağlayan bir operasyonel ekonomi sağlar.Cin-Pole DerrickBir çırçır direği direği, bomu olmayan bir direğe benzer ve direği herhangi bir yöne eğilmesine izin verecek şekilde, örümceğin üstüne tutturulmuş adamlarla pozisyonda tutulur. Yük, direğin tepesindeki kasnaklar veya bloklardan geçirilen halatlarla kaldırılır ve indirilir.Çırçır direğinin tepesine yaklaşık 60° ila 90° aralıklı (düz görünümde) bağlı yalnızca iki adam, yükten kaynaklanan gerilimi almak için gerekli olsa da, direğin düşmesini önlemek için normalde dört ila altı adam kurulur.Çırçır direkleri yük altında sallanmaz, ancak kurulu makine veya yapısal bileşenler gibi yükleri sabit bir yarıçapta dikey olarak kaldırmak için kullanılır. Ağır çırçır direkleri dikeyden sadece 5° veya 10° eğimlidir; Daha hafif olanlar, bir tepe asansörü takıldığında daha fazla eğilebilir. Ve çırçır direği uzunlukları 250 ft veya daha fazla olabilir ve kaldırma kapasiteleri yaklaşık 300 tona kadar çıkabilir.Monte edildiğinde, çırçır direği neredeyse dikey olarak (±10°) döşenmelidir. Yarıçap değişikliği olmayan bu tip vinç asansörleri için, direk yüksekliği asansörün yüksekliğinden önemli ölçüde daha büyük olmalıdır ve yüklemeden kaynaklanan yarıçap değişikliğini minimumda tutmak için kolları ağır şekilde önceden yüklenmelidir. Adamları sıkıştırmada direğe aşırı yükleme noktasına kadar önceden yüklememeye özen gösterilmelidir.Tek bir çırçır direğinden daha uzun yükleri dikmek için veya çalışma alanının sınırlı olduğu durumlarda, bir çift direk kullanılabilir. Direkler, birbirinden biraz uzağa eğilerek tandem olarak dikilir. Yük için boşluk sağlamak için yükün üst ucundaki adamlar arasında bir açık alan sağlanır.

Chicago Patlaması – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Chicago Patlaması Öncelikle yüksek katlı projelerin yeni inşası sırasında kullanılan Chicago patlaması, geleneksel kaldırma kafesleri kullanılarak kaldırılamayacak kadar büyük veya ağır olabilen malzemelerin ekonomik ve verimli hareketine olanak tanır. Cihaz…

Okumaya Devam EtChicago Patlaması – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Önlemler – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
ÖnlemlerTek bir tesisin işletmecisi için EAAL, birçok nedenden dolayı hala yararlı bir önlemdir. Bu kayıpları karşılamak için ödenen yıllık sigorta primleriyle karşılaştırılabilir. Önemli ölçüde daha düşükse, operatör sigorta poliçeleri ile sigortacı ile primin esasını sorgulamayı düşünmelidir.Bu başarısız olursa, operatör, farklı sigorta komisyoncuları aracılığıyla daha iyi bir anlaşma yapmak için modeldeki bilgileri kullanmayı düşünmelidir. Model, ilgili sigorta poliçelerinin yapısındaki değişikliklerin potansiyel faydalarını analiz etmek için de kullanılabilir.Model dahilinde uygulanan sigorta poliçelerinin yapısını değiştirerek (muafiyetlerin artırılması, tavan indirimleri vb.) tek bir tesisin işletmecisi poliçelerini optimize edebilir. Bir poliçede indirilebilir tutarın artırılması her zaman ortalama yıllık sigortasız kayıpları artıracaktır, ancak ilgili prim indirimi bu maliyet artışını aşarsa, o zaman indirilebilir tutarı artırmak mali açıdan faydalı bir eylem olabilir. Aşağıdaki iki şekil bu etkiyi göstermektedir.İlki, optimizasyondan önce kayıpların ve maliyetlerin dökümünü gösterir. Bununla birlikte, ikinci şekilde gösterildiği gibi, muafiyeti 1 milyon dolardan 5 milyon dolara çıkarmak, yıllık ortalama sigortasız kayıpları 120.000 dolar artırırken, operatör sigorta priminde 400.000 dolarlık bir indirim görüşmesi yapabildi. Bu, riskte nispeten küçük bir artışla operatöre yıllık 280.000 $'lık bir faydayı temsil eder.Elbette 1 milyon dolardan fazla bir kaybın devam etmesi ve ardından operatörün daha büyük bir kesinti ödemek zorunda kalması ihtimali var. Bununla birlikte, ortalama kayıp oranlarına bağlı olarak, işletmeci daha yüksek bir kesintiyi kabul ederek mali açıdan daha iyi durumda olmalıdır. Düşük maliyetli büyük kaza olayları (1 ile 5 milyon dolar arasında), çok yüksek maliyetli olaylardan (örneğin 100 milyon dolar zarar) çok daha sık meydana gelir.Bu nedenle, bireysel bir operatör için bunlardan kaynaklanan tahmini ortalama yıllık kayıp, bu operatör için yüksek maliyetli olaylardan kaynaklanan tahmini ortalama yıllık kayıptan daha yakın olacaktır. Daha basit bir ifadeyle, çoğu tesis işletim ömürleri boyunca birkaç küçük kayıp olayı yaşar, ancak çok azı büyük kayıp olayları yaşar. Bu nedenle, tek bir tesis için, küçük kayıp olaylarından kaynaklanan kayıp oranlarının tahminleri, büyük kayıp olaylarından gelen tahminlerden önemli ölçüde daha fazla temsil edicidir.Her tür işletmeci için bu finansal risk modelinin bir başka yararı da, bir tesisin risk profiline hakim olan senaryoları vurgulamasıdır. Senaryolar, Tahmini Ortalama Yıllık Kaybı temel alarak sıralanabilir ve en yüksek değerlere sahip olanlar, büyük olasılıkla risk azaltma için en iyi adaylar olacaktır. En yüksek risk senaryoları bilindikten sonra, risk modeli kullanılarak potansiyel hafifletmeler analiz edilebilir. Bu, potansiyel azaltmalar için karar verme sürecine şeffaf bir maliyet-fayda yaklaşımının dahil edilmesini sağlar.Bir işyerinde iş güvenliği adına alinmasi gereken önlemler Nelerdir Fabrikada iş güvenliği önlemleri İş kazalarının Nedenleri ve önlemleri İş kazalarının Nedenleri ve çeşitleri İş kazalarını önlemek için en önemli şey Sağlık alanındaki iş kazaları ve alınacak önlemler İş Kazalarının Nedenleri iş kazalarının temel nedenleri (4m)Bu tür hafifletmeler, bir senaryonun sonuçlarının ciddiyetini, senaryo olasılığını veya bazı durumlarda her ikisini de ele alabilir. İyileştirme, izolasyon ve blöf yetenekleri, süreç koşullarının yoğunluğundaki veya tehlikeli madde envanterlerindeki azalmalar gibi, salımların sonuçlarının ciddiyetini azaltma eğiliminde olacaktır. Gaz algılama sistemlerindeki iyileştirmeler, kritik koruyucu sistemlerin güvenilirliğinin artırılması veya pasif yangın korumasının kurulması, her senaryonun en ciddi sonuçlarının olasılığını azaltma eğiliminde olacaktır.Tüm bu azaltma türlerinin maliyet avantajı oldukça şeffaf bir şekilde modellenebilir. Azaltmalar, eğitim ve denetim programları gibi geliştirilmiş Güvenlik Yönetimi uygulamaları yoluyla sızıntı sıklıklarındaki azalmaları da içerebilir. Bunlar da modellenebilir, ancak bu tür bir azaltma için alınan kredinin temeli, potansiyel mühendislik azaltmalarıyla karşılaştırıldığında özellikle şeffaf olmayabilir.Finansal risk modeli ayrıca operatöre, büyük bir kaza nedeniyle tesiste sürdürülebilecek Maksimum Zararın doğru bir tahminini sağlar. Sigorta sektörü tarafından genellikle Tahmini Azami Zarar (EML) olarak adlandırılan bu değer, sigorta primlerinin hesaplanmasında önemli bir parametredir ve genellikle oldukça ihtiyatlı bir şekilde tahmin edilir.Ne kadar doğru tahmin edilebilirse, bir operatörün kendilerini aşırı veya eksik sigortalama olasılığı o kadar az olacaktır. Risk modeli, olası tüm serbest bırakma yönergeleri için tüm olası sonuçların finansal etkilerini analiz ederek, her bir kayıp türü (varlık, envanter, iş kesintisi) ve genel EML için doğru ve savunulabilir EML tahminleri sağlar.Çoğu durumda, bir tesisin genel EML'si, her bir kayıp bileşeni için EML değerlerinin toplamından önemli ölçüde daha az olacaktır. Bunun nedeni, en büyük varlık kaybına neden olan senaryonun, en büyük iş kesintisi kaybına neden olan senaryodan genellikle farklı olmasıdır; bu, aynı zamanda en büyük envanter kaybına neden olan senaryodan da farklı olabilir.Her üç EML değerinin toplamını sigortalamak aşırı sigortalama olacaktır, ancak her bir kayıp bileşenini kendi EML değerine kadar kapsamayan bir teminata sahip olmak eksik sigorta olacaktır. Kendi kendini sigortalayan operatörler, portföylerindeki her bir tesis için gerçekçi primler belirlemek için risk modelinden elde edilen EPK sonuçlarını kullanabilirken, üçüncü şahıs sigortalı operatörler EPK sonuçlarını daha uygun sigorta koşulları müzakere etmek ve yeterli teminata sahip olmalarını sağlamak için kullanabilirler. her türlü kayıp.Proses güvenliği QRA çalışmalarında kullanılan f-N eğrisine benzer bir kümülatif risk ölçüsünün kullanılması, bu gibi durumlarda güçlü bir analiz aracıdır. Model, finansal maliyetlerin üç bileşenini ayrı ayrı belirlediğinden, bir bileşik eğrinin yanı sıra üç ayrı eğri üretilebilir. Aşağıdaki şekil böyle bir diziyi göstermektedir.Bu grafiği yorumlamak için eksen etiketlerini bir arada cümle olarak okumak en kolayıdır. Bir eğri boyunca herhangi bir noktada, veri noktası "en azından bu miktarda maliyetle kayıp olaylarının kümülatif sıklığını" temsil eder. Örneğin, toplamda en az 10 milyon dolar olan kayıpların kümülatif sıklığı yaklaşık 2 x lomp2er yılıdır. Bu kayıplar tam olarak 10 milyon dolar, 11 milyon dolar veya hatta 170 milyon dolar civarında maksimum toplam kayıp olabilir.

Dişli Jack-Rod Sistemi – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Dişli Jack-Rod Sistemi Bu sistem hareketli bir ünite ve dişli bir kaldırma çubuğundan oluşur. Pistonların yukarı doğru hareketi sırasında, üst boyunduruğun üzerindeki mandallar kaldırma çubuğunu kavrar ve yukarıya doğru ilerletir.…

Okumaya Devam EtDişli Jack-Rod Sistemi – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Kaza Sıklığı Değerlendirmesi – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Tehlikeli Madde Taşımacılığında Kaza Sıklığı Değerlendirmesi için Bulanık Mantık MetodolojisiÜlkede her yıl yaklaşık 300 milyon tehlikeli madde (HazMat) sevkiyatı yapılmaktadır. Üretilen toplam HazMat tonunun yılda yüzde 2 oranında büyüyeceği tahmin ediliyor. Hava yoluyla ve intermodal olarak taşınan HazMat miktarındaki artış, toplam üretim artışından sırasıyla 4 kat ve 3 kat daha hızlı olabilir [l]. Bu nedenle, etkili önlemler alınmadığı sürece halka yönelik potansiyel risk de artabilir.Ulaştırma Bakanlığı (DOT) standartlarını minimum güvenlik seviyelerini [2, 31] karşılayacak şekilde belirlemiştir, ancak bu düzenlemeler donanım ve prosedürlere odaklanmaktadır, DOT düzenlemelerine uyum hiçbir rota için güvenli değildir.En iyi (en güvenli) rotayı nasıl seçebiliriz? Ulaştırma risk analizi (TRA), potansiyel sonuçlara ve bu sonuçların ilişkili sıklıklarına ilişkin nicel tahminler sağlayan kullanışlı bir tekniktir. TRA'nın faydaları olmadan, rota seçimiyle ilgili yargılar öznel olarak yapılır ve statüko genellikle kabul edilir.Risk iki parametre ile tanımlanır: kaza sıklığı ve kaza sonucunun büyüklüğü. Kaza sıklığı, TRA'nın en önemli bileşenidir. Şu anda en popüler anılan kaza oranı verileri sadece birkaç faktör göz önüne alındığında, projemizde, kamyon konfigürasyonunun, işletiminin, ortamın ve yol koşullarının doğasını açıklayan çok sayıda parametrenin etkilerini dahil ederek farklı yol segmentleri için kaza oranını değerlendireceğiz. Nicel kaza oranının türetilmesi için bulanık modelleme kullanılacaktır.Kaza Sıklığı DeğerlendirmesiAnalistin makul kaza oranları elde etmek için üç temel seçeneği vardır. Birincisi, bir veya daha fazla kaza veri tabanını elde etmek ve veri setinin istenen ayrımın yapılmasına izin verdiğini varsayarak, istenen belirli koşullar için hem kaza hem de seyahat verilerini elde etmek için analizler yapmaktır.Çoğu yetkili kaza oranı çalışması bu seçeneği kullanmıştır ve bu en pahalı ve zaman alıcı seçenektir ve uygun istatistiksel analizleri içerir. İkinci seçenek, belirli rotalar için durum veritabanlarına erişmektir. Devletler sık ​​sık büyük devlet karayolları için kilometre işareti numarasına göre kaza ve seyahat verilerine sahiptir.Hesaplanan değerin küçük olması nedeniyle değiştirilmesi gerekip gerekmediğini belirlemek için beklenen değerlerle istatistiksel bir test gerçekleştirmek için genellikle özel bir prosedüre ihtiyaç duyulsa da, veriler kesin ilgi rotası için olduğundan, bu genel halk için en savunulabilir seçenektir. İs kazası Sıklık oranı hesaplama İş kazalarının önlenebilme oranı kaçtır İs kazası sıklığı İs kazası ağırlık hızı İs kazası hesaplamaları Türkiye İS kazası Sıklık Oranı Kayıp iş günü Nedir İş Güvenliği Aktivite Oranı hesaplamaÜçüncü seçenek, veritabanlarının mevcut analizlerinden birini kullanmak ve sonuçları belirli ilgi yollarına uygulamaktır. Bu seçenek en ucuz olanıdır ve diğer risk parametresindeki tüm belirsizlikler göz önüne alındığında makul derecede doğru değerlerle sonuçlanmalıdır.Birçok çalışan tarafından kamuya açık çeşitli veritabanlarının ayrıntılı analizleri, kaza olasılıklarını yol tipi, kamyon tipi ve nüfus yoğunluğunun bir fonksiyonu olarak mil bazında belirlemeyi mümkün kılmıştır. Bu tür verilerin en ayrıntılı analizlerinden biri Hanvood ve Russell tarafından yapılmıştır.Hanvood ve Russell, üç eyaletten (California, Illinois ve Michigan) bilgisayarlı veri dosyalarına dayanarak, bildirilen kazaların sayısını ve kat edilen toplam kamyon mili sayısını kullanarak kaza olasılıklarını hesapladılar. Bu veriler çoğunlukla kaza olasılıkları için temel olarak kabul edilir. Argonne Ulusal Laboratuvarı'nın raporunda, Hanvood ve Russell istatistikleri eyaletler arası ve eyaletler arası (eyalet otoyolu) olmak üzere iki yol kategorisine ve kentsel, banliyö ve kırsal olmak üzere üç nüfus yoğunluğu kategorisine ayrıldı.Tehlikeli Madde Bilgi Sistemi (HMIS), malzemelerin, ambalajların ve ilgili diğer bilgilerin ayrıntılarını içeren HazMat karayolu taşımacılığı kazalarının tek ulusal veritabanını temsil eder, ancak eyaletler arası taşıyıcıların karıştığı kazaların olmaması ve dökülmeyen HazMat kapsamının olmaması onu güvenilmez kılmaktadır. özellikle eyaletler arası otoyollar için bu veri tabanından kaza oranını türet. Battelle'nin Federal Motorlu Taşıyıcı Güvenlik İdaresi için hazırladığı raporunda, HMIS verilerini diğer dökülme kazaları (özellikle eyalet içi kazalar) ve dökülme dışı kazalara ilişkin verilerle desteklemek için HMIS'i tamamlayan ek veri tabanlarına başvurulmuştur.Hanvood ve Russell'ın çalışmasında kaza sıklığını etkileyen parametreler olarak yol tipi, kamyon tipi ve nüfus yoğunluğu dikkate alınmıştır. Argonne'nin raporu, yolun, kamyonun, çevrenin ve sürücü koşullarının doğasını tanımlayan daha fazla parametre ekleyerek kaza oranı verilerinin hassasiyetini iyileştirmede başarısız oldu. Bu tür bir eksiklik, kısmen, risk analizi için gerekli olan bu parametrelerin not edilmediği veri tabanı eksikliğinden kaynaklanmaktadır.Bu çalışma için, daha ilgili parametreleri dahil ederek kaza oranlarını daha güvenilir ve doğru bir şekilde değerlendirmeyi bekleyen diğer veri tabanlarına yöneliyoruz. Kamu Güvenliği Departmanı (DPS) kaza veri tabanı, çalışmamız için iyi bir kaynak olarak bulundu, çünkü daha fazla parametre kaydediliyor ve bu veri tabanı yol tipine göre kolayca sıralanabiliyor ve belirli bir yolun kaza oranının değerlendirilmesini nispeten daha kolay hale getiriyor.Kaza sayısına ek olarak, kat edilen mil sayısı (maruziyet verileri) gereklidir; bu iki veri seti birbiriyle pek uyuşmuyor çünkü her biri için veriler bağımsız mekanizmalar tarafından toplanıyor. Kaza verileri polis raporlarına, maruz kalma verileri ise anketlere veya trafik sayımlarına dayanmaktadır.İki tür verinin şu anda ilgili faktörlere göre ayrıştırılamaması gibi ek bir sorunu olabilir, bu nedenle bu iki tür veriyi birleştirmek için genellikle varsayımlara ihtiyaç vardır. Veri toplama sürecinin ve veri kombinasyonunun sorunları ve sınırlamaları, analizle ilişkili belirsizliği artırır.Fuzzv Lopik ModeliGeleneksel olarak, bir sistem için matematiksel bir model, sistemden alınan girdi-çıktı ölçümlerinin analiz edilmesiyle oluşturulur. Bu sayısal ölçümler önemlidir çünkü sistemin davranışını nicel olarak temsil ederler. Ancak, birçok mühendislik sistemi için başka bir önemli bilgi kaynağı daha vardır: insan uzmanlarından alınan bilgiler.Dil bilgisi olarak bilinen bu bilgi, sistem hakkında nitel yönergeler ve açıklamalar sağlar. Geleneksel matematiksel modeller bu tür bilgileri içeremezken, bulanık modeller bu tür bilgileri doğal ve uygun bir şekilde dahil edebilir.Bir bulanık if-then kuralı, dilsel değişkenler ve gazlı kümeler kullanılarak açıklanan bir koşulu bir sonuca bağlar. Üç tür bulanık kural tabanlı model vardır: Mamdani Modeli, Takagi-Sugeno-Kang (TSK) modeli ve Kosko'nun toplamsal modeli (SAM) [7]. İlk iki model, veri tabanının analizi için kullanılacakları için burada tanıtılacaktır.Mamdani modeli, Ui'nin girdi değişkenlerinin alanları ve W'nin çıktı değişkeninin alanı olduğu UIXU2x...x Ur'dan W'ye bir eşlemeyi tanımlayan aşağıdaki dil kurallarından oluşur.Ri: Eğer X I Ail ise ve ...ve Xr Hava ise, o zaman y Ci'dir

Engelleme – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Cihazlar Cihazlar, yaklaşık 1 kg kuvvetle 1 tonluk bir yükün hareket ettirilmesine izin vermek için sürtünmeyi azaltan bir dizi hava yastığı (yataklar ve tekerlekler) tarafından desteklenmektedir. Bir yükü bir "hava…

Okumaya Devam EtEngelleme – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
ACİL YÖNETİM YASASI  – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
ONTARIO ACİL YÖNETİM YASASI VE PROGRAMIAcil durumlara karşı toplum hazırlığına ilişkin düzenleme proses endüstrilerinde “bitki çitinin dışında” olarak değerlendirilebilecek olan - yukarıda açıklandığı gibi, öncelikle Kanada'daki illerin kontrolü altındadır. Bu, toplumun acil durum hazırlığına ilişkin tutumun, büyük ölçüde tesisin bulunduğu yere bağlı olarak geleneksel olarak değiştiği anlamına da gelir.Alberta ve Quebec gibi bazı iller belediyelerinin acil durum planlarına sahip olmasını şart koşuyordu, ancak uygulama ve finansman eksikliği, planların kalitesinin ve etkinliğinin topluluktan topluluğa büyük ölçüde değiştiği anlamına geliyordu. CAER' gibi gönüllü girişimler genellikle büyük bir fark yaratabilir, ancak yalnızca sınırlı sayıda topluluğa da ulaşabilir.Büyük bir proses endüstrisi tabanına sahip bir il olan Ontario, bu alandaki gecikmelerden biriydi ve uzun yıllar boyunca belediyenin acil durum hazırlığını zorunlu kılmayı bile kararlı bir şekilde reddediyordu, ancak bu durum ajansın yeni oyuncuların bir araya gelmesi ve artan bir tanıma ile değişti. Birkaç gerçek ve potansiyel yüksek profilli durumdan hazırlıklı olmanın değeri de anlaşılmaktadır.Bunlar arasında 1998'de eyaletin doğu kesiminin çoğunu (ve Quebec'in batısının çoğunu) kışın ortasında elektriksiz bırakan bir buz fırtınası, Y2K'ya yol açan endişe, Eylül 2001'deki terör saldırılarını izleyen güvenlik endişeleri vardı. ABD, 2003 SARSd salgını ve aynı yılın Ağustos ayında kuzeydoğudaki de büyük elektrik kesintisidir.Kanada'nın gönüllü Büyük Endüstriyel Kazalar Konseyi'nin sonunda feshedilmesinden önceki dönemde, Ontario bir gecikmeden, topluluk hazırlığı için rehberliği inceleyen MIACC ekibinin liderliğini devralmaya dönüştü ve o zamandan beri bu alanda önde gelen Kanada eyaleti olarak da ortaya çıktı. MIACC site öz değerlendirme aracına6 benzer bir konsept kullanılarak ve belediye hazırlık kriterlerini üç performans düzeyinde kategorize eden bir topluluk öz değerlendirme aracı geliştirildi, temel, gelişmiş ve kapsamlı bir programdır.Bu araç, Ontario eyalet acil durum yönetimi programının temeli haline geldi ve Nisan 2003'te Acil Durum Yönetimi Yasası'nda yapılan değişikliklerin kabul edilmesinin ardından eyaletin 443 belediyesi için fiilen yasal bir gereklilik haline de geldi.7269 sayılı Kanun Müdahale Dairesi Başkanlığı görevleri 4123 SAYILI Kanun 5902 sayılı Kanun pdf 7269 sayılı Kanunun uygulama yönetmeliği 5902 sayılı Kanun son hali AFAD Kanunu 5902 sayılı Kanun Mevzuatİl programı tüm Ontario belediyelerini programın temel seviyesini 2004 yılı sonuna kadar, geliştirilmiş seviyeyi 2005 yılı sonuna kadar ve kapsamlı seviyeyi 2006 yılına kadar karşılamaya çağırmaktadır. Bu durumda amaç, Ulusal Yangından Korunma ile uyumluluğa geçmektir. Dernek (NFPA) 1600 standardı afet yönetimine ilişkin 2007 yılı sonuna kadar geçerlidir.Proses endüstrileri için bununla ilgili ilginç olan şey, program kriterlerinin belediyelerin kendi sınırları içindeki tehlikeli tesisler ve ulaşımın oluşturduğu tehlike ve risklerin farkında olmasını ve daha sonra belediyenin bu tehlikeleri ve riskleri etkin bir şekilde yönetmeye hazır olmasını sağlamasını istemesidir. Bir acil durum meydana geldiğinde uygulanabilir prosedürler vardır.Bu konuda özellikle iki nokta dikkat çekicidir. Birincisi, müdahale ekiplerinin ve nihayetinde aktivistlerin ve vatandaşların, belediyelerin hazırlık seviyelerinde ilerlemelerinin beklendiği ve tehlikeli tesisler için benzer bir araç olduğu konusundaki farkındalığının, sanayi sitelerinin de daha yüksek seviyelere ilerlemesi gerektiğine dair artan beklentilere yol açması muhtemeldir. hazırlık ve önleme standartları ve bunların ne anlama geldiği konusunda kesinlikle bilgi sahibi de olmalıdır.Diğeri ise, NFPA 1600'ün aynı halk kitlesi tarafından farkındalığının, aynı zamanda, tehlikeli tesislerin risk değerlendirmesi için standart tekniklerin birçoğunu listeleyen bu yayının Ek A'sının da farkındalığa yol açması da muhtemeldir.Bu başlı başına bir avantaj gibi görünebilir ve aslında uzun vadede de olabilir. Bununla birlikte, kısa vadede, risk değerlendirmesi ve kontrolünden sorumlu kişilerin bilgilerindeki olası boşlukları ortaya çıkarabilir ve aşağıda açıklanacağı gibi, kullanılan teknikler ve bulguları konusunda bazı sitelerin şu anda hazır olduğundan daha fazla açıklık da gerektirebilir. DİĞER GELİŞMELERŞimdiye kadar bu makale, Kanada'daki federal veya eyalet düzeyindeki düzenleyici gelişmeleri ele aldı. Ayrıca, özellikle Kanada Yüksek Mahkemesi'nin 2001'de aldığı bir karardan bu yana, belediye düzeyindeki düzenleme nedeniyle resmin daha karmaşık hale gelmesi için belirgin bir olasılık vardır. Bu dava, küçük bir çim bakım şirketinin istemeden bir bitkinin çimine herbisit püskürtmesini de içeriyordu. İlgili küçük belediye - Hudson, Quebec - kendi sınırları içinde bu tür ilaçlamayı önleyen bir tüzük çıkardı ve dava sonunda belediyelerin kamu güvenliğini ilgilendiren faaliyetleri düzenleme yetkisine sahip olup olmadığı sorusu üzerine Yüksek Mahkemeye gitti. Mahkeme belediye lehine karar verdi” dedi.Bu karar belediyelere, tehlikeli maddeler içerenler de dahil olmak üzere, kamu güvenliğini etkileyebilecek her türlü faaliyeti düzenleme yetkisi veriyor gibi görünmektedir. Her ne kadar son yıllarda birkaç yüksek profilli tehlikeli madde olayının yaşandığı yer olan Calgary, Alberta, sınırları dahilinde tehlikeli madde depolama ve elleçleme konusunda bu yolda ilerliyor olsa da, bunun sonucunda şimdiye kadar da pek bir şey olmadı.Calgary girişimi sağlam bir temel üzerine kurulmuş gibi görünüyor, ancak diğer belediyelerin benzer eylemleri genellikle endüstri paydaşları tarafından gidilecek yol olarak da görülmemektedir, çünkü teknik uzmanlık düzeyi ve bu tür düzenlemeleri uygulama yeteneği çok daha zayıf ve "diz çökmeye" eğilimlidir. il veya federal düzeylerden ziyade belediye düzeyinde de "sarsıntı" davranışıdır.KANADA PROSES ENDÜSTRİLERİ İÇİN UYGULAMALARKanada'daki proses endüstrileri için yukarıdaki gelişmelerin etkileri iki açıdan faydalı bir şekilde görülebilir: düzenleyiciler ve genel olarak toplum tarafından proses endüstrilerinin beklentileri üzerinde ne gibi etkileri olması muhtemeldir ve hangi boşlukların veya eksikliklerin mevcut olması da muhtemeldir. Bu beklentiler ile gerçek sektör uygulamaları arasında nasıl bir bağ vardır?

Sorun Giderme – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Hidrolik Kriko Sorun Giderme Hidrolik kriko onarım prosedürleri, belirli ekipmana aşina olan kalifiye personel tarafından temiz bir ortamda gerçekleştirilmelidir. Tahta Kızaklar ve Silindirler Tüm pratik amaçlar için kereste kızaklar, silindirler…

Okumaya Devam EtSorun Giderme – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Ergonomi Program Yöneticisi – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Ergonomi Program YöneticisiÇalışanlar• Eğitim gereksinimlerine uyun. • Ergonomik risk faktörlerini azaltmaya veya ortadan kaldırmaya yardımcı olmak için uygun yöntemler, ekipman ve/veya araçlar kullanarak iş görevlerini gerçekleştirin. (Kısayol almayın.) • Başarılı bir şekilde ele alınamıyorlarsa, ergonomik risk faktörleri içeren iş görevleri hakkında amirini bilgilendirin. • Departman genelinde daha fazla yaygınlaştırılması için başarılı ergonomik müdahaleler konusunda süpervizörü bilgilendirin. • Aşağıdaki durumlarda belirtileri amirinize bildirin: ҽ Ağrı kalıcı, şiddetli veya kötüleşiyor;ҽ Ağrı yayılır; ҽ Semptomlar uyuşma veya karıncalanmayı içerir.Güvenlik Organizasyonu• Departmanın Ergonomi Programını geliştirin ve yönetin ve sürekli iyileştirme için çaba gösterin. • Ergonomi ile ilgili bir yaralanma/hastalık veri tabanı geliştirin ve yönetin ve istendiği gibi ilgili verileri sağlayın. • Güvenlik ve Sağlık Hizmetleri Ofisi web sitesi için ergonomi içeriği geliştirmek. • Departman Güvenlik personelinin genel ergonomi konusunda yeterince eğitimli olmasını sağlayın. • Karmaşık ergonomi sorunları ve azaltma teknikleri konusunda Bölge Güvenlik Bürolarına yardımcı olun. • En İyi Uygulamaları geliştirin, sürdürün ve paylaşın. • Departman için ergonomi teknik uzmanı olarak hizmet vermek. • Departman genelinde ergonomiyle ilgili yaralanmaları azaltmaya yardımcı olmak için uygun olduğu şekilde diğer programlarla birlikte çalışın.Bölge Güvenlik Ofisleri• Programın gerektirdiği şekilde ergonomi ile ilgili eğitim ve öğretimi sağlamak veya düzenlemek. • Proaktif olun – Programın yapısı aracılığıyla En İyi Uygulamaları ve ergonomiyle ilgili diğer bilgileri belirleyin ve paylaşın. • Ergonomik risk faktörlerini ele almak ve yönetmek için Faaliyet Öncesi Güvenlik Planlarının geliştirilmesinde çalışanlara yardımcı olun. • Genel ergonomi ile ilgili şantiye ve iş-görev değerlendirmelerini, müdahalelerini ve takibini istenilen/gerektiği gibi zamanında gerçekleştirin. • Teknik uzmanlık gerektiğinde Ergonomi Program Yöneticisinden yardım isteyin.Eğitim ve öğretimEğitim ve öğretim, çalışanların işle ilgili ergonomik risk faktörlerini tanıma ve uygun kontrol stratejilerini, yani müdahaleleri anlama ve uygulama becerilerini geliştirmeyi amaçlamaktadır.Ergonomik Risk Etmenleri nelerdir Ergonomi ile ilgili ilk fikri sunan kişi kimdir Ergonomi ve is Güvenliği ilişkisi İş yerinde ergonomik risk faktörleri Ergonomi Nedir Ergonomik risk faktörleri kaça ayrılır Ergonominin psikolojik etkenleri HSIT ErgonomiEğitim, bireysel veya grup ortamında tamamlanacak ve aşağıdaki formatlardan birinde veya bir arada verilecektir:• Sözlü sunumlar. • Videolar ve çevrimiçi sunumlar. • Eğitim literatürünün dağıtımı. • Uygulamalı ekipman ve iş uygulaması gösterileri. Programın yapısına ve çalışan sorumluluklarına göre ergonomik risk faktörlerinin tanınması ve kontrolü konusunda aşağıdaki eğitimler verilecektir: • Tüm yeni çalışanlara. • Yeni bir göreve atanan tüm çalışanlara. • Yeni işler, görevler, araçlar, ekipman, makineler, iş istasyonları veya süreçler tanıtıldığında. • Ergonomik risk faktörlerine yüksek düzeyde maruz kalma tanımlandığında. • Bir çalışan kas-iskelet sistemi rahatsızlığı bildirdiğinde. • Bölüm yönetiminin takdirine bağlı olarak ve/veya program yapısı aracılığıyla periyodik tazeleme eğitimi yapılacaktır. Asgari eğitim aşağıdaki unsurları içerecektir: • Departmanın Ergonomi Programının ve programdaki bireysel çalışan sorumluluklarının açıklaması. • Başlıca ergonomik risk faktörlerinin ve bunların nasıl azaltılabileceğinin bir listesi. • Belirtileri, semptomları ve semptomları dahil olmak üzere ergonomiyle ilgili yaralanmaların tartışılması Ergonomik risk faktörlerinin neden olduğu yaralanmaların sonuçları. • Burkulma/burkulma ve meslek hastalıklarıyla ilgili belirti, semptom ve yaralanmaların erken rapor edilmesinin önemine vurgu.Bölümün Ergonomi web sitesinde, bireysel ve/veya grup eğitimlerinde kullanılmak üzere ergonomi ile ilgili eğitim ve öğretim materyalleri yer alacaktır.RaporlamaÇalışanlardan, herhangi bir yaralanma belirtisini erken bildirmeleri isteniyor, böylece denetçiler, sorun bir işçi tazminat talebine dönüşmeden önce sorunu halletme fırsatına sahip oluyor. WMSD'lerin özellikleri şunları içerir:• Tek bir olaydan veya birçok küçük yaralanmadan kaynaklanabilir. • Gelişmesi haftalar, aylar veya yıllar alabilir. • Erken evrelerde hiçbir belirti göstermeyebilir, ancak yaralanma meydana geldikten sonra belirtiler gösterir. • Evde ve işte katkıda bulunan nedenler olabilir. • Aynı WMSD'nin şiddeti, benzer bir görevi yapan kişiden kişiye farklılık gösterebilir.Ergonomiyle ilgili bir yaralanmanın belirti veya semptomlarını yaşayan çalışanlar, endişelerini derhal amirlerine iletmelidir. Erken raporlama vurgulanır. Net sonuç, çalışan için daha az acı ve ıstırap ve WSDOT için önemli ölçüde maliyet tasarrufudur.Ergonomiyle ilgili yaralanmalar, SIIR'nin raporlama sistemi (Kaza/Olay Raporu) aracılığıyla ve belirlenmiş yaralanma raporlama kılavuzlarına göre rapor edilecektir.Faaliyet Öncesi Güvenlik Planları (PASP'ler)• PASP'ler, başlıca ergonomik risk faktörlerinin (ağır efor veya kuvvet, uygunsuz duruşlar, titreşim, temas stresi ve tekrarlayan hareketler) ve uygun olduğu şekilde iş görevleriyle ilişkilendirilebilecek kontrollerin bir listesini içerecektir. • Çalışanlar ve amirler, iş faaliyetlerine başlamadan önce ergonomik risk faktörlerini ve kontrolleri uygun şekilde tartışacaklar. ҽ Tartışmalar, işe dahil olan veya olabilecek risk faktörlerini ve risklerden nasıl kaçınılacağını içerecektir. ҽ Çalışanlar, burkulma/burkulma ve meslek hastalığı gelişimi açısından risk oluşturan işleri amirlerine bildireceklerdir. ҽ Çalışanlara sık sık pozisyon değiştirmeleri ve ara vermeleri hatırlatılacaktır. Güvenli esneme ve esneme ile ilgili yönergeler mevcuttur. ҽ Çalışanlar mümkün olduğunca tarafsız bir duruş sergileyecektir. ҽ Çalışanlar, mevcut olduğunda malzeme taşıma yardımcılarından yararlanacaktır. ҽ İşletim prosedürlerinin yeniden tasarlanmasıyla gereksiz görev ve hareketlerin ortadan kaldırılmasının tartışılması. • Risk faktörlerini tartışın ve tanımlayın ve çalışanlara yaralanma riskinin aşağıdakilere bağlı olduğunu hatırlatın: ҽ maruz kalma süresi; ҽ maruz kalma sıklığı; ҽ maruz kalma yoğunluğu; ҽ risk faktörlerinin bir kombinasyonu. • Bir şeyin yapılma şeklini değiştirmek (yani iş uygulamaları) genellikle yaralanmayı önlemenin en etkili yoludur.İş Yeri ve İş-Görev Değerlendirmeleri ve MüdahalelerProgramın yapısına ve çalışanların sorumluluklarına göre iş-görev değerlendirmesi ve ergonomik müdahaleler tamamlanacaktır.Çalışma Sahası Değerlendirmeleri için Tetikleyiciler• Bir çalışan ergonomiyle ilgili bir endişeyi bildirdiğinde. • İşle ilgili ergonomik risk faktörlerinin bulunduğu işler, süreçler veya iş faaliyetleri tespit edildi. • Ergonomik risk faktörlerini içeren her türlü iş, görev, ekipman, araç, süreç, zamanlama veya mesai saatlerindeki değişiklikler. Değerlendirme sürecinde dikkate alınması gereken işle ilgili risk faktörleri bunlarla sınırlı olmamak üzere aşağıdakileri içerir: • Kuvvet, duruşlar (garip ve statik), statik yükleme ve sürekli efor, yorgunluk, tekrarlama, temas stresi, aşırı sıcaklıklar ve titreşim dahil olmak üzere fiziksel risk faktörleri. • İş rotasyonu/büyütme, yetersiz personel, aşırı fazla mesai, yetersiz veya eksik dinlenme molaları, son teslim tarihlerinden kaynaklanan stres, eğitim eksikliği, çalışma hızı, çalışma yöntemleri ve psikososyal sorunları içeren idari sorunlar. • Gürültü, aydınlatma, kamaşma, sıcaklık, nem ve kişisel koruyucu ekipman ve giysiler gibi çevresel risk faktörleri. • Risk faktörlerinin kombinasyonları. Ergonomiyle ilgili tüm konular değerlendirilecek ve uygun şekilde zamanında ele alınacaktır. Çalışma sahası ve iş-görevi değerlendirmeleri genellikle aşağıdakilere dayalı olarak planlanacaktır: • Bir çalışanın mevcut ergonomiyle ilgili yaralanmasına katkıda bulunan herhangi bir iş, süreç, operasyon veya iş istasyonu. • Ergonomiyle ilgili yaralanmalara tarihsel olarak katkıda bulunan bir iş, süreç, operasyon veya iş istasyonu. • Ergonomiyle ilgili yaralanmalara neden olma veya iş verimliliğini ve konforunu sınırlama potansiyeline sahip belirli işler, süreçler, işlemler, ekipman veya iş istasyonları.

İşletim Kontrol Listesi – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Hidrolik Krikolar Bu krikolar, ağırlıklı olarak kullanımda olan geleneksel vidalı krikolardan daha ağır basmıştır. Birbirine bağlı iki silindirden oluşurlar ve bir sıvı kabındaki herhangi bir noktada basınçta bir artış olduğunda,…

Okumaya Devam Etİşletim Kontrol Listesi – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Hidrolik Krikolar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Krikolar, Silindirler ve Hava KızaklarıBu taşınabilir, kompakt cihazlar, kısa mesafelerde ağır yükleri kaldırmak veya indirmek için kullanılabilir; beşik, kızak ve makaraları yerleştirmek için bir yükü kısa bir mesafeye kaldırmak; beton levhaları veya metal levhaları yerlerine kaldırmak; kirişler gibi ağır yüklerin hassas şekilde yerleştirilmesi için; veya hendek iksa gibi karşıt kısıtlamalara karşı dış baskı uygulamak.Krikolar küçük olduklarından ve kolay taşınabildikleri için çok kısıtlı alanlarda kullanılabilirler; bireysel olarak veya toplu olarak çalışmak üzere birleştirilmiş olarak kullanılır; ve bir yapının veya tesisin kalıcı bir parçası haline gelebilir.Kriko üreticileri, her cihaza arma veya inşaat işleri için bir kol veya kol sağlar.Temel Jack KategorileriÇok sayıda farklı tipte kriko mevcut olsa da, arma işlemleri için yalnızca ağır hizmet tipi hidrolik krikolar veya vidalı krikolar kullanılmalıdır. Küçük kapasiteli krikolar normalde bir raf çubuğu veya vida ile çalıştırılırken, büyük kapasiteli krikolar genellikle hidrolik olarak çalıştırılır ve genellikle 5 ila 100 ton veya daha büyük kapasitelerde mevcuttur.Arma operasyonlarında veya inşaatta ağır hizmet tipi kullanım için portatif krikolar üç genel kategoriye ayrılır.Elle veya Güçle Çalışan Hidrolik KrikolarBu tip kriko, ağır yükleri az çabayla kaldırır. Sıkıştırılamayan akışkanın küçük bir alanına uygulanan birim basınç, aynı kapalı devrede daha büyük bir alana azalmadan iletilir, böylece uygulanan kuvvet çarpılır. Cırcır tipi bir kriko kadar hızlı değildir, ancak ağır yüklerin kolay kaldırılması için mükemmeldir.Bu pompa tipinin bir varyasyonu, entegre pompa tipi kriko ile aynı prensipte çalışan ayrı hidrolik pompalı hidrolik şahmerdandır. Ram'ler, kullanıcıların pompayı kaldırılan yükten güvenli bir mesafede çalıştırmasını sağlar.Mekanik Cırcır KrikolarBu, temel kaldıraç ve dayanak ilkesini kullanan en basit kriko yapısıdır. Seviyenin aşağı doğru bir hareketi, raf çubuğunu her seferinde bir çentik yükseltir ve mandallar, yükü otomatik olarak tutarak ve kolu bir sonraki kaldırma vuruşu için serbest bırakarak yerine yaylanır. Bu tip kriko, çalıştırmak için gereken fiziksel çaba nedeniyle genellikle 20 tona kadar olan daha hafif yüklerde kullanılmalıdır. Bu cihazlar diğer jak türlerinden daha ucuzdur ve hızlı çalışır.El Aletlerinde is Sağlığı ve Güvenliği El aletlerinde iş Sağlığı ve güvenliği Yönetmeliği Kriko nedir El Aletlerinde iş Sağlığı ve Güvenliği Sunum aşağıdakilerden hangisi portatif el aletleri türlerindendir? El aletleri ile çalışmalarda güvenlik önlemleri Hidrolik el aletleri nedir Elektrikli el aletleri ile ilgili olarak aşağıdakilerdenElle veya Güçle Çalışan Mekanik Vidalı KrikolarDaha ağır yükler için vida ve somun prensibi iki genel tipte kullanılır: normal ve ters. Daha hafif yükler için, basit bir manivela, vidayı döndürmek için yeterli gücü uygulayacaktır. Yükler arttıkça, dişli küçültmeler ve cırcır cihazları operatör kuvvetini artırmaya hizmet eder.En ağır krikolarda, vida, minimum çabayla daha hızlı kaldırma veya indirme için bir hava motoru tarafından çalıştırılır.Belirli krikoların genel olarak bireysel kaldırma kapasitesi 400 tonun (363 metrik ton) üzerinde olabilir. Genellikle kriko çerçevesinin uzunluğunun (veya yüksekliğinin) bir fonksiyonu olan vuruş hareketi, 1/4 inç (6 mm) ila 3 ft (1 m) üzerinde olabilir. Bununla birlikte, kullanılan kriko tipi ne olursa olsun, onu aşırı yüklememek çok önemlidir.Asla, hiçbir koşulda, herhangi bir donanım veya inşaat işi için otomobil tipi bir kriko kullanılmamalıdır.Sürekli basınç altında uzun süreli kullanımda, hidrolik kriko hafifçe sızdırarak yükün indirilmesine izin verebilir. Vidalı tip veya raflı ve seviyeli mekanik cihazlar uzun menzilli gereksinimleri daha iyi karşılasa da, hidrolik krikoların çalıştırılması genellikle diğerlerinden daha basittir ve daha az çaba gerektirir.Kriko TürleriKaldırma, itme, bükme ve düzleştirme gerektiren inşaat işleri için taşınabilir krikolar, mekanik ve hidrolik krikoları içerir.Hidrolik Şişe KrikolarıBu çok amaçlı el krikoları, herhangi bir inşaat ve endüstriyel uygulama için kaldırma, destekleme, itme, itme ve yayma için kullanılır; çalışma yüksekliğine uyum sağlamak için uzatma vidaları, kayma hasarını önlemek için yivli çelik kaldırma eyerleri, stabilite için geniş taban ve yerleşik bir yapı içerir. - aşırı pompalamadan kaynaklanan kriko hasarını önlemek için baypas cihazında.2 ila 30 ton (1,8 ila 26,8 metrik ton) kapasiteli hidrolik şişe krikoları, 7 ila 19 inç (17,78 ila 48,3 cm) kaldırma aralıklarıyla mevcuttur.El Hidrolik KrikolarBu krikolar, ağır yükleri kaldırmak ve taşımak için - ve yatay olarak, itme, yayma, bükme ve düzleştirme için inşaat ve endüstriyel uygulamalar için kullanılır - 11⁄2 - 20 ton (1,35 - 17,86 metrik ton) kapasiteye sahiptir. 7- 22-inç. (17,8 - 56 cm) kaldırma aralığındadır.Hava Hidrolik Servis Krikoları20 ila 22 ton (17.9 ila 19.6 metrik ton) kapasiteye sahip arma operasyonları için krikolar, aşağıdakileri sağlayan tamamen otomatik, uzaktan kumandalı ve izleme sistemleridir:• Mekanik olarak arıza emniyetli kavrama mekanizmaları • Önceden ayarlanmış aşırı yük koruması • Yüklerden bağımsız olarak kaldırma hızlarının otomatik senkronizasyonu • Geniş çalışma hızları • Herhangi bir zamanda hidrolik olarak değil mekanik olarak tutulacak yük hareket durduruldu • Kriko vuruşunun herhangi bir noktasında durdurulacak ve süresiz olarak tutulacak hareket • Kaynak boşluklarının ayarlanması veya çelik yapı bağlantı cıvatalarının takılması için kaldırmanın son derece hassas ayarlanması • Herhangi bir kriko yükü olmadan otomatik indirme • Kavrama mekanizmalarının minimum düzeyde yeniden yağlanması • Tutma mekanizmalarına her zaman tam erişim • Dikeyden yataya tüm tutumlarda tam verimlilik • Tamamen kendi kendine yetme; çok sağlamÇelik KrikolarAnma kapasitesi 15 ton olan yükü kaldırmak ve indirmek için kaldıraç ve dayanak prensibini kullanan raf-bar tipi krikolardır. Bir ayak kaldırma, kriko tabanına yakın yüklerin bağlanmasını sağlar.Vapur MandallarıGenellikle itme ve çekme krikoları olarak adlandırılan buharlı tekne cırcırları, 10 tonluk (9 metrik ton) nominal kapasiteli cırcır vidalı tip krikolardır ve parçaların birlikte çekilmesine veya ayrılmasına izin veren uç bağlantı parçalarına sahiptir. Esas olarak hatları veya bağlamaları sıkmak ve köprü yapımında olduğu gibi büyük parçaları yaymak veya desteklemek için kullanılırlar.Vidalı KrikolarVidalı krikolar, 12 ton (10,7 metrik ton) nominal kapasiteye sahip, gresle paketlenmiş ve sızıntıyı önlemek için mühürlenmiş tamamen kapalı ünitelerdir. Yaklaşık 13 inçtirler. (33 cm) kapalıyken yüksek ve 7 inç (17,78 cm) güvenli yükselişe sahip; çelik montajı dahil genel amaçlar için kullanılır.

Hidrolik Krikolar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Krikolar, Silindirler ve Hava Kızakları Bu taşınabilir, kompakt cihazlar, kısa mesafelerde ağır yükleri kaldırmak veya indirmek için kullanılabilir; beşik, kızak ve makaraları yerleştirmek için bir yükü kısa bir mesafeye kaldırmak;…

Okumaya Devam EtHidrolik Krikolar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Planlanmamış Çalışma Faaliyetleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Planlanmamış Çalışma FaaliyetleriPlanlanmamış iş faaliyetleri meydana geldiğinde, yeni faaliyete geçmeden önce farkındalık, risk değerlendirmesi ve iletişimi ele almak için bir güvenlik brifingi gerçekleştirin. Mümkünse, bu brifing, iş faaliyetlerindeki değişikliği tartışmak için iş arkadaşı ve/veya süpervizör ile yüz yüze bir görüşmeyi, telefon görüşmesini veya telsiz görüşmesini içerebilir. Resmi belgeler pratik olmayabilir.Bu amaçla, İş Faaliyeti Güvenlik Planları aşağıdaki araçları içerebilir, ancak bunlarla sınırlı değildir:• Emniyet ayağı • Güvenlik Toplantıları • Faaliyet Öncesi Güvenlik Planı • Bagaj Kapısı Toplantı Kontrol Listesi • Emniyetbrifingiİş Yaralanmaları/Hastalıkları için Çalışan Sigortası TeminatıYaralı çalışanlara, mesleki yaralanmalar ve meslek hastalıkları için Çalışma ve Sanayi Bakanlığı (L&I) Endüstriyel Sigorta kapsamı sağlanacaktır. İşyerinde yaralanan çalışanlar, tedavileri ve iyileşmeleri için gerekli tüm onaylı tıbbi, hastane ve ilgili hizmetler için kapsanacaktır. Yaralanan çalışan, mesleki bir yaralanma veya hastalık nedeniyle geçici olarak çalışamayacak durumdaysa, ücret yenileme ödemelerinin bir yüzdesini alabilir.Not: Gönüllüler de bu endüstriyel sigorta programı kapsamındadır (yalnızca tıbbi). L&I ve İşe Dönüş Programı hakkında daha fazla bilgi İnsan Kaynakları web sitesinde çalışanlar bölümünde bulunabilir.Sürücülerin Departman Çalışanlarına SaldırılarıRCW 47.04.250 Sürücülerin departman çalışanlarına yönelik saldırıları “saldırıyı”, bir WSDOT çalışanının karayolu üzerinde veya yol üzerinde ya da yükleme ve boşaltma sırasında otoyol inşaatı veya bakım faaliyetleri ile uğraşırken fiziksel olarak yaralanmasına neden olan bir eylem olarak tanımlar. Bir denizcilik çalışanı olarak geminin hizmetinde olan veya Bölüm 51.32 RCW kapsamındaki Washington State Ferries terminal çalışanı olarak bu iş faaliyetlerinde bulunan yolcu araçlarının sayısı.Bu yasa, WSDOT çalışanlarına, sürücülerin saldırılarına maruz kalmalarından kaynaklanabilecek maliyetlerinin bir kısmını geri ödemek için ek bir program sağlar.Genel olarak, saldırı yardımlarına hak kazanabilmek için, WSDOT Sekreteri aşağıdaki koşulların gerçekleştiğini bulacaktır:• Bir sürücü, yolun sağında (çit hattından çit hattına) otoyol bakımı/inşaat çalışmaları yapan bir WSDOT çalışanına saldırdı, bu da yaralanmaya ve iş günü kaybına neden oldu. • Saldırı, hiçbir şekilde, çalışanın ihmali, görevi kötüye kullanması veya herhangi bir çalışma kuralına veya koşuluna uymamasına bağlanamaz. • RCW kapsamında çalışanın işçi tazminat başvurusunu onayladı veya denizcilik çalışanları için detaylar yer alır.Sigortalı is kazası örnekleri türkiye'de iş sağlığı ve güvenliği pdf Ülkemizde is sağlığı ve güvenliği faaliyetlerinin yürütülmesinden sorumlu Bakanlık hangisidir İş kazalarının Nedenleri ve çeşitleri 6331 sayılı iş sağlığı ve güvenliği Kanunu türkiye'de iş sağlığı ve güvenliği uygulamaları Kazanın Tanımı İSG türkiye'de iş kazaları istatistikleri 2020Acil Durumlar – Yangın ve Doğal AfetlerBirçok WSDOT tesisinde, tesis genelinde, tahliye gerektiren bir acil durum olduğunda her an etkinleştirilebilen tahliye alarm istasyonları bulunur. Her tesis, yangın, şiddetli hava koşulları, depremler veya bomba tehditleri gibi acil durumlar için yazılı acil durum talimatlarına sahip olmalıdır. Tahliye alarmı olmayan tesislerde sesli iletişim ile alarm yayılmaktadır.Tüm WSDOT tesislerinde bir sprinkler sistemi kurulu değildir. Ancak, tüm WSDOT tesislerinde taşınabilir yangın söndürücüler mevcuttur. Yangın durumunda alarmı çalıp binadan çıkın. Bunun için eğitim aldıysanız, yangını uygun söndürücülerle söndürmeye çalışın.Bir alarm çaldığında, bir binanın tüm sakinleri tahliye edilecektir. Tesislerdeki asansörler tahliye için kullanılmamalıdır. Her ofis veya bölüm, engelli bireylere bir binadan yardım etmekten sorumludur. Bir binadan çıktıktan sonra, acil durum sona erene kadar engelli bir kişi ile birlikte kalacaktır. Her tesisin, çalışanları hesaba katmak için kullanılan binadan en az 100 fit uzakta bulunan bir hazırlık alanı olmalıdır.Acil durum görevlileri tarafından bina yeniden giriş için temizlenene kadar binalara tekrar girmeyin. Çok çeşitli tesis yerleşimleri nedeniyle, bir çalışanın yeni bir iş yerine vardığında, o iş yeri prosedürlerine aşina olması önemlidir.Her süpervizör, yeni çalışanlara, acil durum talimatlarını içeren eksiksiz bir iş sahası güvenlik oryantasyonu verecektir. Bir çalışanın veya ailesinin bir afete karışması durumunda, çalışan amirine haber vermeli ve ailesinin ihtiyaçlarını karşılamalı ve müsait olduğunda işe bildirmelidir.Güvenlik ToplantılarıWSDOT'un ya işveren tarafından seçilen ve çalışan tarafından seçilen üyelerden oluşan belirlenmiş bir güvenlik komitesine sahip olması ya da rutin güvenlik toplantıları düzenlemesi gerekmektedir. Çoğu durumda, güvenlik toplantıları departman genelinde ve birçok farklı organizasyon/ofis için kullanılır (örneğin, ekip düzeyinde güvenlik toplantıları ve ofis düzeyinde güvenlik toplantıları).Asgari olarak, mürettebat/ofis düzeyinde toplantılar aylık olarak yapılacaktır. DOT Form 750-007 Süpervizörün Güvenlik Toplantısı Raporu kullanılarak toplantıya katılımı ve kapsanan konuları belgeleyin.Güvenlik toplantıları, çalışma alanının veya çalışma faaliyetinin özelliklerine göre düzenlenmelidir. Çalışma ortamından veya kullanılan iş görevlerinden ve ekipmandan bağımsız olarak, programlanmış güvenlik toplantıları sırasında asgari olarak aşağıdaki maddeler gerçekleştirilmelidir:• Çalışma grubu içinde meydana gelen kazaları/olayları gözden geçirin ve bu bilgileri, tanımlanan güvenli olmayan koşulların veya uygulamaların düzeltilmesine yardımcı olması için kullanın. • Amirlerden, çalışanlardan ve çalışan kuruluşlarından kaza önleme ve kayıp kontrolü önerilerini ve iyileştirme fikirlerini alın ve dikkate alın ve yaralanmaların önlenmesi için uygun eylemleri önerin. • Güvenlikle ilgili endişeler ve sorunlarla ilgili olarak çalışanlardan bilgi isteyin. • İyileştirme önerilerini tartışın. • Yaralanmaları/kazaları en aza indirmek veya ortadan kaldırmak için kontrolleri tartışın ve uygulayın. • Yaralanma ve maddi hasarlı kazaları azaltmak için kurumun endişesini gösterin.Güvenlik Bülten PanosuSekiz veya daha fazla kişi çalıştıran her sabit kuruluşta bir güvenlik bülten tahtası kurulmalı ve bulundurulmalıdır. Güvenlik bülten tahtası, aşağıdakileri görüntülemek ve yayınlamak için yeterli boyutta olmalıdır:• Güvenlik bültenleri, haber bültenleri, posterler, kaza istatistikleri ve diğer güvenlik eğitimi materyalleri.• Çalışanlara Bildirim – Bir İş Yaralanması Olursa (F242-191-909). • İş Güvenliği ve Sağlığın Korunması (F416-081-909). • Tarım Dışı İşçi Olarak Haklarınız (F700-074-909). • Acil telefon numaraları. • OSHA 300 Yaralanma ve Hastalıkların Günlük Özeti (her Şubat ayında yayınlanır). • İşçi ve Sanayi Alıntıları ve Temyiz Bildirimleri.Güvenlik bülten panosu yalnızca güvenlik ve sağlıkla ilgili bilgileri göstermelidir.

Kaynak Ekipmanları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Gürültü Yüksek sese uzun süre maruz kalmak, kaynakçının işitmesine kalıcı olarak zarar verebilir. İşitme kaybını ve UV yanıklarını önlemek için kişisel koruyucu ekipman (KKD) kullanımına ilişkin şirket politikalarını takip edin…

Okumaya Devam EtKaynak Ekipmanları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Düzenleyici Sistemler  – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Düzenleyici Sistemler Kanada'daki düzenleyici sistemdeki değişiklikleri açıklamadan önce, Kanada sisteminin nasıl çalıştığını kısaca gözden geçirmekte fayda var, çünkü Kanada ile ABD arasında bazı önemli farklılıklar var. ABD'nin “yaşam, özgürlük ve mutluluk arayışını” hedeflediği en temel düzeyde, Kanadalılar “barış, düzen ve iyi hükümeti” seçmiştir. Tek bir hükümet seviyesinin eline çok fazla güç vermek konusunda çok daha büyük bir isteksizlik var. Ve büyük kaza tehlikelerinin kontrolü ile ilgili olarak, Kanada ve ABD arasındaki en belirgin fark, işyeri ve güvenlikten sorumlu kurumların yetki ve rolündedir.İşyeri sağlığı ve güvenliğinden sorumlu federal kurum olan Labor Canada, yalnızca demiryolları gibi eyalet sınırlarını aşan belirli işyerleri üzerinde yargı yetkisine sahiptir. ABD'deki OSHA'nın aksine, Kanada İşçi Partisi'nin neredeyse hiçbir yetkisi yoktur. Tamamen il düzeyinde ilgili ajansın yetkisi altında olan tüm proses endüstrisi fabrikalarındadır.Acil durumlara hazırlık için benzer şekilde, şu anda Kanada Kamu Güvenliği ve Acil Duruma Hazırlık (PSEPC) olarak bilinen federal kurum, yalnızca nispeten düşük düzeyde koordinasyon ve destek sağlamaktadır. İl kurumlarının çok daha güçlü bir rolü vardır ve belediyeler iller tarafından düzenlenir. Bu aşağıda daha ayrıntılı olarak açıklanacaktır.İşyeri sağlığı ve güvenliğinin aksine, çevre, sorumluluk federal hükümet ve eyaletler arasında paylaşıldığı için ABD'deki duruma daha çok benziyor.Federal veya eyalet yargı yetkisi sorunu tarihseldir ve kökleri anayasa kapsamındaki güçlerin ayrılığına dayanmaktadır. Bu, en çok, “la belle eyaletinin” farklı dilini ve ayrıca Kanada'nın geri kalanında kullanılan İngiliz ortak hukuk sisteminden ziyade Fransa'nın Napolyon yasasına dayanan yasal sistemini koruduğu Quebec'te belirgindir.Eyaletlerin yetki alanı olarak görülenlere federal müdahaleye karşı bu hassasiyet, diğer ülkeler Bhopal veya diğer ciddi kazalardan sonra büyük kaza tehlikelerinin kontrolünü düzenlerken Kanada'nın neden büyük ölçüde Responsible Care programı gibi gönüllü girişimlere dayandığını açıklamaya yardımcı olur. Kanada Kimyasal Üreticileri Derneği ve ayrıca eski Büyük Endüstriyel Kazalar Konseyi (MIACC) vardır.Geçen yıla kadar Kanada'da ABD Çevre Koruma Ajansı'nın SARA Başlık IIIb veya Risk Yönetim Programının eşdeğeri yoktu.Bununla birlikte, federal hükümet, yukarıda belirtildiği gibi, iş yeri sağlığı ve güvenliğinden çok çevre üzerinde daha fazla yetkiye sahiptir. Yasama denetimi için ana araç, örneğin il düzeyinde, diğer düzenlemelerde kapsanmayan hususlar için bir “güvenlik ağı” olarak hareket etmek üzere tasarlanan Kanada Çevre Koruma Yasası'dır (CEPA).Yasanın 8. Bölümü çevresel acil durumlarla ilgilidir, ancak Yasanın bu bölümü, birkaç yıl önce kapsamlı istişare ve nihai fikir birliğinin ardından, 193 ila 206. bölümlerin esasen MIACC tarafından önerildiği şekilde sunulduğu 1999 revizyonuna kadar herhangi bir içerikten yoksundu.Büyük kaza tehlikelerinin kontrolünü etkiledikleri için Kanada ve ABD hukuk sistemleri arasındaki farklılıklar konusunda başka bir noktaya değinilmelidir. Kanada'da toplu davaların başarılı olması çok daha zordur ve başarılı olduklarında bile davalıya maliyeti ABD'deki kadar önemli değildir. Bu nedenle, sivil eylem tehdidi Kanada'da güçlü bir motive edici gibi görünmemektedir.OHSAS 18001 İs Sağlığı ve GÜVENLİĞİ Yönetim Sistemleri pdf ISO 45001 ISO 45001 standardı pdf İs Sağlığı ve Güvenliği Yönetim Sistemi OHSAS 18001 yönetim sisteminin ilk aşaması Güvenlik Yönetim Sistemi kaç ana unsurdan oluşur İSG yönetim sürecinin ilk adımıKANADA ÇEVRE KORUMA YASASI, BÖLÜM 200Geçen yıl içinde Kanada'daki büyük kaza tehlikelerinin kontrolü üzerinde büyük etkisi olan veya olması muhtemel olan düzenleyici değişikliklerden en açık şekilde ilgili olanı CEPA Bölüm 200 kapsamındaki düzenlemedir. Bu makalenin ortak yazarlarından biri olan Bay John Shrives tarafından bu konferansın açılış oturumunda yapılan güncellemenin konusu budur ve bu nedenle burada sadece kısaca ele alınacaktır'.Özetle, CEPA Bölüm 200, yönetmelikte listelenen 174 maddeden herhangi birine sahip herhangi bir tesisin, 18 Mayıs 2004 tarihine kadar ilgili maddeleri içeren olası acil durumlarla ilgili önleme, hazırlık, müdahale ve kurtarmayı kapsayan bir çevresel acil durum planı geliştirmesini ve ardından bu planı uygulamasını gerektirir. , 18 Kasım 2004'e kadar test dahil. CEPA'nın 199. Bölümü uyarınca, aynı Yasanın 3. Kısmında “CEPA-toksik” olarak tanımlanan daha küçük herhangi bir madde listesi için de benzer eylem gereklidir.Düzenlemenin kendisi, süreç güvenliği yönetimi veya risk değerlendirme teknikleri vb.'ye özel olarak atıfta bulunmasa da, eşlik eden kılavuzlar, kullanıcıyı, süreç güvenliği de dahil olmak üzere mevcut standart rehberlik materyallerinden bazılarına yönlendirir. Yönetim kılavuzu ve Tesis Öz-Değerlendirme Aracı CCPS öğelerine ve bileşenlerine dayalıdır ve izinle, Kanada Kimya Mühendisliği Derneği'nin süreç güvenliği z3,4 yönetim bölümü aracılığıyla kullanıma sunulmuştur.Bu, son yirmi yılda ABD ve Avrupa'da olanlara kıyasla belki de kendi içinde ileriye doğru küçük bir adım gibi görünüyor, ancak Kanada için önemli bir başlangıcı temsil ediyor ve ne zaman ve ne zaman olursa olsun daha fazla çalışmanın inşa edilebileceği temel bir çerçeve oluşturuyor. bunu yapmak gerekli hale gelir. Ayrıca, federal hükümetin başka bir bölümü tarafından kurumsal sorumluluk sorununu cezai bir suç olarak ele alan tamamen ayrı bir yasa parçasının kabul edilmesi nedeniyle, CEPA Bölüm 200'ün etkileri ilk bakışta göründüğünden çok daha büyüktür.BILLC-45 VE ŞİRKETLERİN YARARLANABİLİRLİĞİBüyük tehlike kontrolünü etkileyen Kanada düzenleyici ortamındaki ikinci büyük ve son değişiklik, federal hükümet tarafından 27 Ekim 2003'te “Westray” faturası olarak adlandırılan Bill C-45'in kabul edilmesidir. Bu yasa tasarısı, şirketlerin sağlık ve güvenlik alanındaki cezai sorumluluklarını büyük ölçüde genişletecek şekilde Kanada Ceza Kanununu değiştirmiştir.Kanada, ceza hukukunda ABD'den tüm ülkeyi kapsayan tek bir suç ve ceza sistemine sahip olması bakımından farklıdır - Kanada Ceza Kanunu. Bu, suçların ülkenin neresinde işlendiklerine bakılmaksızın tamamen aynı muameleye tabi tutulduğu anlamına gelir. Kanun, suçun yeri ve niteliğine bağlı olarak belediye, eyalet veya federal olabilen ilgili polis gücü tarafından uygulanır.

Kaynak Tehlikeleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Ark Kaynağı Bu işlem, kaynak yapılan metalleri birleştirmek için bir elektrik arkı kullanır. Ark kaynağının gaz kaynağına göre belirgin bir avantajı, ısının konsantrasyonudur. Gaz kaynağında alev geniş bir alana yayılır…

Okumaya Devam EtKaynak Tehlikeleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Taşınabilir Güç – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Taşınabilir Elektrikli El Aletleri (Elektrikli ve Pnömatik)Yaygın el aletlerinin yanlış kullanımı, herkesin yaygın el aletlerini nasıl kullanacağını bildiği varsayıldığından, inşaat ve bakım işçileri için önemli bir yaralanma kaynağıdır.Ancak gözlem ve yaralanma kayıtları, durumun böyle olmadığını göstermektedir. Taşınabilir elektrikli aletleri kullanmadan önce, şunlara bakmalısınız;• OSHA 1910'da belirtilen gereksinimlere aşina olun.  • Bu gereksinimlere uygun taşınabilir elektrikli aletleri kullanın, saklayın ve kullanın • Ekipmanı kullanmadan önce üreticinin tüm güvenlik uygulamalarını okuyun, öğrenin, anlayın ve bunlara uyun. • Ekipmanı kullanırken her zaman gerekli tüm kişisel koruyucu ekipmanı giyin. • Elektrikli aletlerin doğru şekilde topraklandığından veya çift yalıtıldığından emin olun ve asla üç uçlu fişi kesmeyin veya iki uçlu adaptör kullanmayın. • Bıçakları değiştirmeden veya servis ve onarımdan önce elektrikli aletleri kapatın ve fişini çekin. Alet odasından yalnızca eğitim ve deneyime sahip kalifiye kişiler sorumlu olmalı ve daha fazla kullanım için aletlerin durumu hakkında karar vermelidir; aksi takdirde aletler onarım için gönderilmelidir.Power Tool GüvenliğiHer kullanımdan önce ve elektrikli alet incelemeleri sırasında:• Hasar olup olmadığını inceleyin. • Fişlerde hasar ve eksik topraklama terminalleri olup olmadığını kontrol edin. • Hasarlı veya yetersiz fişleri değiştirin. • Alet takılı değilken anahtarları kontrol edin; anahtarlarda aşırı sürüklenme, bağlanma, gevşek montajlar ve bariz kusurlar olmamalıdır. • Fişleri, pensleri vb. düzgün çalışma koşulları açısından kontrol edin ve doğru anahtar ve anahtarların mevcut olduğundan emin olun. • Gövdede kusur ve hasar olup olmadığını gözle kontrol edin. • Koruyucular kullanılmalı, düzgün takılmalı ve sorunsuz çalışmalıdır. • Eksik donanımı değiştirin ve gevşek cıvataları vb. sıkın. • Üreticinin tavsiyelerine göre ayarlayın. • Bıçakları, uçları vb. yeniden bileyin ve üreticinin tavsiyelerine göre yeniden takın.Aletlerin İncelenmesiTüm aletler, operatör tarafından her kullanımdan önce incelenmelidir. Denetimler, bunlarla sınırlı olmamak üzere aşağıdaki öğeleri içermelidir.Elle taşıma işlerinde iş Sağlığı ve Güvenliği Elle taşıma YÖNETMELİĞİ Elle taşıma azami yük kaldırma sınırı kaçtır Elle taşıma işleri nelerdir Elle yük Taşımada yapılması gereken ilk iş Elle taşıma işlerinde riski artıran faktörler Yükle ilgili risk FAKTÖRLERİ En riskli yük taşıma şekli hangisidirEl Aletleri ve Ekipmanları• "Mantarlı" kafalar oluşturan keski, zımba vb. gibi tüm el aletlerini kullanımdan çıkarın ve kullanmadan önce yenileyin. • Kullanmadan önce değiştirin: Kırılmış veya kırılmış çekiç, balta ve benzeri ekipmanların kolları; kafaların düzgün ve güvenli bir şekilde takıldığından emin olun. Sapları bükülmüş veya kavrama yüzeyleri aşınmış anahtarlar Bükülmüş veya uçları yontulmuş tornavidalar • Aletleri kurcalanmayacakları kuru, güvenli bir yerde ve keskin kenarları alet karyolalarına ve saklama alanlarına ulaşırken tehlike oluşturmayacak şekilde saklayın. • Aletin düzgün hareket etmesi ve sıkışmaması için aletin kesme kenarlarını keskin tutun. • Tüm tutamaçlarda frez ve kıymık bulunmadığından ve aletin çalışma kafasına sıkıca takıldığından emin olun.Taşınabilir Güçle Çalışan Aletler ve Ekipmanlar• Tüm öğütücüler, testereler ve benzeri ekipmanların, üretici tarafından belirtildiği şekilde uygun makine korumasıyla donatıldığından emin olun. • Operatörün fiziksel temasını önlemek için ekipmanın tüm dönen veya hareketli parçalarını uygun şekilde koruyun. • Kablo bağlantılı ve elektrikle çalışan tüm alet ve ekipmanların ya bir topraklama ucu ya da onaylanmış çift yalıtımlı bir kasa ile etkin bir şekilde topraklandığından emin olun. • Eğilmiş veya başka bir şekilde hasarlı olmadıklarından emin olmak için tüm çatalları kontrol edin. • Çatlak veya hasarlı olmadıklarından emin olmak için tüm kasaları kontrol edin. • Tüm elektrik kablolarının yıpranmamış veya başka fiziksel kusurlardan arındırılmış iyi durumda olduğundan emin olun. • Pnömatik hortumlarda hasar veya bozulma olmadığından emin olun.Aşındırıcı Tekerlek EkipmanlarıŞunlardan emin olun:• Çalışma desteği, tekerleğin yüzeyinden 1/8 inç'ten fazla değil. • Taşlama makinesinin üst tarafındaki ayarlanabilir dil, çarkın 1/4 inç'i içindedir. • Öğütücü, emniyetli olacak ve kaymayacak veya devrilmeyecek şekilde monte edilmiştir. • Açma-Kapama kontrol anahtarları kırmızı ile açıkça işaretlenmiştir ve acil durumlarda ekipmanı kolayca devre dışı bırakmak için operatör tarafından kolayca erişilebilir. • Taşlama makinesinin maksimum RPM değeri açıkça belirtilmiştir ve tekerleğin maksimum değeri, öğütücü derecesini geçmez. • Taşlama çarkları çatlamaz veya başka şekilde hasar görmez. • Soğutma sıvısı kullanan öğütücüler, soğutma sıvısının operatörle temas etmesini önlemek için sıçrama korumaları ile donatılmıştır.Toz Aktüatörlü AletlerŞunlardan emin olun:• Barutlu aletler kullanılmadıkları zaman kendi kilitli kaplarında saklanır. • Barutla çalışan tüm aletler, fiilen kullanılana kadar boş bırakılır. • Barutla çalıştırılan aletleri yalnızca eğitimli ve yetkili çalışanlar kullanacaktır.Makine Koruma• Makine korumalarını temiz, emniyetli ve kullanımları sırasında tehlike oluşturmayacak şekilde düzenlenmiş halde tutun. • Tüm hareketli zincirleri, dişlileri, kasnakları vb. uygun şekilde koruyun. • Tüm acil durum “DURDUR” düğmelerinin kırmızı renkte olduğundan ve acil bir durumda operatör tarafından kolayca erişilebilir. • Elektrik donanımının akım taşımayan tüm metal parçalarını uygun şekilde topraklayın. • Güvenli çalıştırma, bakım ve atık gidermeyi sağlamak için ekipmanın çevresinde yeterli boşluk bırakın.Kaynak ve KesmeMetalleri birleştirmek için birçok yöntem olmasına rağmen kaynak, mevcut en uygun ve hızlı yöntemlerden biridir. Kaynak, metalleri erime sıcaklıklarına kadar ısıtarak ve erimiş metalin birlikte akmasını sağlayarak birleştirme işlemidir. En popüler kaynak yöntemlerinden biri korumalı metal ark kaynağıdır (SMAW).Çok yönlülüğü ve ekipmanının ve işletiminin basitliği nedeniyle bakım ve onarım endüstrisindeki diğer kaynak proseslerine hakimdir. Akı çekirdeği işlemi popülaritesini artırmış olsa da, SMAW çelik yapıların yapımında yaygın olarak kullanılmaya devam etmektedir.Kaynak İşlem ÇeşitleriÇeşitli kaynak işlemleri arasındaki temel farklar, metali eritmek için ısının üretildiği yöntemlerdir. Aşağıda, çelik işçileri tarafından kullanılan en yaygın kaynak türlerinden bazıları verilmiştir.Oksiyakıt Gaz Kaynağı (OFW)Bu işlem, oksijenle karıştırılmış metilasetilenpropadien (MAPP) veya asetilen gibi yanıcı bir gazın yakılmasıyla üretilen bir ısı kaynağı olarak bir gaz alevi kullanır. Gaz kaynağı, oksijen ve yakıt silindirlerinin taşınmasındaki kolaylık nedeniyle bakım ve onarım işlerinde yaygın olarak kullanılmaktadır. Oksigaz işlemi, her tür metalin lehimlenmesine, kesilmesine ve ısıl işlemine uyarlanabilir.

Taşınabilir Güç – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Taşınabilir Elektrikli El Aletleri (Elektrikli ve Pnömatik) Yaygın el aletlerinin yanlış kullanımı, herkesin yaygın el aletlerini nasıl kullanacağını bildiği varsayıldığından, inşaat ve bakım işçileri için önemli bir yaralanma kaynağıdır. Ancak…

Okumaya Devam EtTaşınabilir Güç – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Kaza Kontrolü – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Kaza Kontrolü• Çalışanların her iş için doğru araçları seçme konusunda eğitildiğinden emin olun. • Aletlerin güvenli bir durumda muhafaza edilmesini sağlamak için günlük alet inceleme prosedürleri oluşturun ve iyi onarım olanakları sağlayın. • Alet yataklarında kontrol sistemi gibi aletlerin kontrolü için bir prosedür oluşturun. • Takım odasında ve işte uygun depolama olanakları sağlayın. • İşi sıradan aletlerden daha güvenli yapacak özel aletlere olan ihtiyacı belirlemek için tam operasyon kontrolleri yapın. • Tüm donuk veya hasarlı aletlerin stoğa iade edilmediğinden emin olun. • Hiçbir şekilde ikisini birden kullanmayı engelleyebilecek aletleri asla taşımayın. Eller bir merdivende veya bir yapıya tırmanırken serbestçe. • Aletleri yerden işe kaldırmak için her zaman güçlü bir çanta, kova veya benzeri bir kap kullanın. • Aletleri her zaman aynı şekilde iade edin. • Aletleri elle, cepte taşımayın veya yere düştü. • Çalışanların hareket ettiği veya yürüdüğü yerlerde alet bırakmayın; yanlış yerleştirilmiş ve gevşek aletler, el aleti yaralanmalarının önemli bir kısmına neden olur. • Keski, tornavida ve sivri uçlu aletleri asla cebinizde taşımayın. • Aletleri her zaman bir alet kutusunda veya arabada, elektrikçiler ve çelik işçileri tarafından kullanılanlar gibi bir taşıma kayışında (keskin veya sivri ucu aşağı dönük) içinde, bir cep alet çantasında veya uçları ve kesici kenarları aletten uzağa bakacak şekilde elde taşıyın. vücut. • Aletleri omuzlarınızda taşırken, özellikle dönerken boşluklara çok dikkat edin ve aletleri diğer çalışanlara çarpmayacak şekilde tutun.Aletlerin Bakımı El ve elektrikli aletlerin uygun bakım ve onarımı, taşınabilir aletler ve ilgili malzemeler için depodan sorumlu alet beşik görevlisinin sorumluluğundadır. El ve taşınabilir aletler her kullanımdan önce kontrol edilmeli, her kullanımdan önce (veya günlük) yağlanmalı ve her kullanımdan sonra temizlenmelidir.Düzgün çalışmayan veya kusur belirtileri gösteren herhangi bir alet derhal hizmetten çıkarılmalı, etiketlenmeli ve onarım veya değiştirme için alet yatağına teslim edilmelidir. Hat süpervizörleri, yetki alanları dahilindeki takımlar için en az altı ayda bir eksiksiz bir takım incelemesinin tamamlanmasını sağlamalıdır.Alet denetimleri şunları içerir (ancak bunlarla sınırlı değildir):• Alet tedarik odasında temizlik • Alet bakımı ve onarımı • Bakım tamamlanana kadar bakım gerektiren alet(ler)in hizmet dışı bırakılması; veya bozuk veya arızalı aletler onarılır.İs kazası Örnekleri IS kazası PROSEDÜRÜ örneği t.c. ile iş kazası sorgulama İş kazalarının Nedenleri ve çeşitleri Heinrich Domino Teorisi İş kazası sonrası YAPILMASI Gerekenler İş kazası sonrası iş güvenliği uzmanının yapması Gerekenler Kaçınılmaz durum NedirEl AletleriEl aletlerinin yanlış kullanımından kaynaklanan iş kazalarını önlemek için, çalışanların bu aletlerin doğru kullanımını anlamaları önemlidir.İşveren, el aletlerinin kullanılmasıyla ilgili tehlikelerle ilgili endişelerini işçilerle tartışmalıdır. Oturum sırasında, her işçi el aletlerini çalıştırmak için doğru yöntemleri göstermelidir. Her çalışanın el aletlerini kullanmasına izin verecek egzersizleri önceden hazırlayın; ve aletlerin uygun bakımını ve muhafazasını gösterin.Çoğu inşaat sahasında ortak olan başlıca el aletleri şunları içerir:• Anahtarlar. Bir somuna ayarlanabilir bir anahtar yerleştirirken, ayarlanabilir çenenin operatöre dönük olduğundan emin olun; ardından anahtarı operatöre doğru çekin. Ulaşılması zor yerler için lokma anahtarları kullanın. Somunlarda asla boru anahtarı kullanmayın çünkü somunların veya cıvataların köşeleri, anahtar çenelerinin dişlerini kırabilir ve bu da ileride kullanım için güvenli olmamalarına neden olur. Üreticiler farklı boyutlarda anahtarlar yaparlar; bu nedenle anahtar sapı ile elde edilen kaldıraç miktarı maksimum uygulamadır.Bir uzantı kullanarak hiçbir araca asla daha fazla kaldıraç eklemeyin; bir boru uzunluğu ile daha fazla kaldıraç eklemek güvenli değildir. • Çekiçler. Çekiç saplarını değiştirirken, çekiç kafasına uyduklarından emin olun. Sapı kafaya sağlam bir şekilde sıkıştırın ve kıymık ve çatlak olmadığından emin olun.Sertleştirilmiş çelik yüzeylere asla çelik çekiçle vurmayın. Çelik yüzeylere vururken yumuşak bir metal çekiç veya plastik, ahşap veya ham deri başlı bir çekiç kullanın.Gözlerinizi uçan nesnelerden korumak için daima koruyucu gözlük takın. Her kullanımdan önce balyozları dikkatlice inceleyin. Belirli bir iş için doğru tipte çekiç kullanın.El tipi taşınabilir dairesel kesme testereleri, beton, duvar ürünleri, sac ürünleri (hem çelik hem de alüminyum) ve köşebentler ve kanallar gibi hafif çelik bölümleri kesmek için yaygın olarak kullanılmaktadır. • Hızlı kesim testereleri. Üreticinin talimatlarına göre servis ve bakım yapılmalıdır. Korumalar ve hava girişleri düzenli ve sık aralıklarla temizlenmelidir. Kesim yapmaya çalışmadan önce aşırı bıçak titreşimi düzeltilmelidir. • Pense. Görevi tamamlamak için asla penseyi anahtar gibi başka bir aletle değiştirmeyin. Cıvata başlarının çiğnenmesine neden olabilir. Pense, somunları ve cıvataları güvenli bir şekilde kavrayamaz ve kayar.Elektrikle çalışırken elle izole edilmiş kulplar kullanın. Koruyucu kaplamalarda çatlak veya delik olmadığından emin olun.Pense ile tel keserken bir mengene kullanın. Kesilen parçanın havada uçmasını önlemek için serbest elinizle telin açık ucunu tutun. Mengene yoksa, teli sabitlemek için ayağınızı kullanın ve her zaman koruyucu gözlük kullanın. • Dosyalar. Kullanım bittiğinde dosya kartı ile temizlenmelidir. Dosyayı başka bir metal parçasına çarpmayın. • Sıyırıcılar. En iyi sonuçlar için iyi ve keskin durumda tutulmalıdır. • Levye. Sadece merak gerektiren işler için kullanılmalıdır. • El kancaları. Kullanım sırasında kaymayı önlemek için keskin tutulmalıdır; ve kazaları azaltmak için mantarlı uç ile saklanmalıdırlar.HATIRLATMA: Her zaman amaçlanan iş için doğru aleti kullanın. Aletleri iyi durumda tutun. Kesici aletleri keskin tutun.Çatlak veya aşınmış çeneli anahtarlar da dahil olmak üzere güvenli olmayan aletler olup olmadığını kontrol edin; kırık veya aşınmış uçlu tornavidalar, bölünmüş veya kırık kulplu; yontulmuş, mantarlı veya gevşek başlı, kırık veya bölünmüş kulplu çekiçler; keskiler, kamalar ve zımbalar üzerinde mantarlı kafalar; ve kör testereler yer alır.

Kaza Kontrolü – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Kaza Kontrolü • Çalışanların her iş için doğru araçları seçme konusunda eğitildiğinden emin olun. • Aletlerin güvenli bir durumda muhafaza edilmesini sağlamak için günlük alet inceleme prosedürleri oluşturun ve iyi…

Okumaya Devam EtKaza Kontrolü – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Kaza Sıklığı Değerlendirmesi – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Tehlikeli Madde Taşımacılığında Kaza Sıklığı Değerlendirmesi için Bulanık Mantık MetodolojisiÜlkede her yıl yaklaşık 300 milyon tehlikeli madde (HazMat) sevkiyatı yapılmaktadır. Üretilen toplam HazMat tonunun yılda yüzde 2 oranında büyüyeceği tahmin ediliyor. Hava yoluyla ve intermodal olarak taşınan HazMat miktarındaki artış, toplam üretim artışından sırasıyla 4 kat ve 3 kat daha hızlı olabilir [l]. Bu nedenle, etkili önlemler alınmadığı sürece halka yönelik potansiyel risk de artabilir.Ulaştırma Bakanlığı (DOT) standartlarını minimum güvenlik seviyelerini [2, 31] karşılayacak şekilde belirlemiştir, ancak bu düzenlemeler donanım ve prosedürlere odaklanmaktadır, DOT düzenlemelerine uyum hiçbir rota için güvenli değildir.En iyi (en güvenli) rotayı nasıl seçebiliriz? Ulaştırma risk analizi (TRA), potansiyel sonuçlara ve bu sonuçların ilişkili sıklıklarına ilişkin nicel tahminler sağlayan kullanışlı bir tekniktir. TRA'nın faydaları olmadan, rota seçimiyle ilgili yargılar öznel olarak yapılır ve statüko genellikle kabul edilir.Risk iki parametre ile tanımlanır: kaza sıklığı ve kaza sonucunun büyüklüğü. Kaza sıklığı, TRA'nın en önemli bileşenidir. Şu anda en popüler anılan kaza oranı verileri sadece birkaç faktör göz önüne alındığında, projemizde, kamyon konfigürasyonunun, işletiminin, ortamın ve yol koşullarının doğasını açıklayan çok sayıda parametrenin etkilerini dahil ederek farklı yol segmentleri için kaza oranını değerlendireceğiz. Nicel kaza oranının türetilmesi için bulanık modelleme kullanılacaktır.Kaza Sıklığı DeğerlendirmesiAnalistin makul kaza oranları elde etmek için üç temel seçeneği vardır. Birincisi, bir veya daha fazla kaza veri tabanını elde etmek ve veri setinin istenen ayrımın yapılmasına izin verdiğini varsayarak, istenen belirli koşullar için hem kaza hem de seyahat verilerini elde etmek için analizler yapmaktır.Çoğu yetkili kaza oranı çalışması bu seçeneği kullanmıştır ve bu en pahalı ve zaman alıcı seçenektir ve uygun istatistiksel analizleri içerir. İkinci seçenek, belirli rotalar için durum veritabanlarına erişmektir. Devletler sık ​​sık büyük devlet karayolları için kilometre işareti numarasına göre kaza ve seyahat verilerine sahiptir.Hesaplanan değerin küçük olması nedeniyle değiştirilmesi gerekip gerekmediğini belirlemek için beklenen değerlerle istatistiksel bir test gerçekleştirmek için genellikle özel bir prosedüre ihtiyaç duyulsa da, veriler kesin ilgi rotası için olduğundan, bu genel halk için en savunulabilir seçenektir. İs kazası Sıklık oranı hesaplama İş kazalarının önlenebilme oranı kaçtır İs kazası sıklığı İs kazası ağırlık hızı İs kazası hesaplamaları Türkiye İS kazası Sıklık Oranı Kayıp iş günü Nedir İş Güvenliği Aktivite Oranı hesaplamaÜçüncü seçenek, veritabanlarının mevcut analizlerinden birini kullanmak ve sonuçları belirli ilgi yollarına uygulamaktır. Bu seçenek en ucuz olanıdır ve diğer risk parametresindeki tüm belirsizlikler göz önüne alındığında makul derecede doğru değerlerle sonuçlanmalıdır.Birçok çalışan tarafından kamuya açık çeşitli veritabanlarının ayrıntılı analizleri, kaza olasılıklarını yol tipi, kamyon tipi ve nüfus yoğunluğunun bir fonksiyonu olarak mil bazında belirlemeyi mümkün kılmıştır. Bu tür verilerin en ayrıntılı analizlerinden biri Hanvood ve Russell tarafından yapılmıştır.Hanvood ve Russell, üç eyaletten (California, Illinois ve Michigan) bilgisayarlı veri dosyalarına dayanarak, bildirilen kazaların sayısını ve kat edilen toplam kamyon mili sayısını kullanarak kaza olasılıklarını hesapladılar. Bu veriler çoğunlukla kaza olasılıkları için temel olarak kabul edilir. Argonne Ulusal Laboratuvarı'nın raporunda, Hanvood ve Russell istatistikleri eyaletler arası ve eyaletler arası (eyalet otoyolu) olmak üzere iki yol kategorisine ve kentsel, banliyö ve kırsal olmak üzere üç nüfus yoğunluğu kategorisine ayrıldı.Tehlikeli Madde Bilgi Sistemi (HMIS), malzemelerin, ambalajların ve ilgili diğer bilgilerin ayrıntılarını içeren HazMat karayolu taşımacılığı kazalarının tek ulusal veritabanını temsil eder, ancak eyaletler arası taşıyıcıların karıştığı kazaların olmaması ve dökülmeyen HazMat kapsamının olmaması onu güvenilmez kılmaktadır. özellikle eyaletler arası otoyollar için bu veri tabanından kaza oranını türet. Battelle'nin Federal Motorlu Taşıyıcı Güvenlik İdaresi için hazırladığı raporunda, HMIS verilerini diğer dökülme kazaları (özellikle eyalet içi kazalar) ve dökülme dışı kazalara ilişkin verilerle desteklemek için HMIS'i tamamlayan ek veri tabanlarına başvurulmuştur.Hanvood ve Russell'ın çalışmasında kaza sıklığını etkileyen parametreler olarak yol tipi, kamyon tipi ve nüfus yoğunluğu dikkate alınmıştır. Argonne'nin raporu, yolun, kamyonun, çevrenin ve sürücü koşullarının doğasını tanımlayan daha fazla parametre ekleyerek kaza oranı verilerinin hassasiyetini iyileştirmede başarısız oldu. Bu tür bir eksiklik, kısmen, risk analizi için gerekli olan bu parametrelerin not edilmediği veri tabanı eksikliğinden kaynaklanmaktadır.Bu çalışma için, daha ilgili parametreleri dahil ederek kaza oranlarını daha güvenilir ve doğru bir şekilde değerlendirmeyi bekleyen diğer veri tabanlarına yöneliyoruz. Kamu Güvenliği Departmanı (DPS) kaza veri tabanı, çalışmamız için iyi bir kaynak olarak bulundu, çünkü daha fazla parametre kaydediliyor ve bu veri tabanı yol tipine göre kolayca sıralanabiliyor ve belirli bir yolun kaza oranının değerlendirilmesini nispeten daha kolay hale getiriyor.Kaza sayısına ek olarak, kat edilen mil sayısı (maruziyet verileri) gereklidir; bu iki veri seti birbiriyle pek uyuşmuyor çünkü her biri için veriler bağımsız mekanizmalar tarafından toplanıyor. Kaza verileri polis raporlarına, maruz kalma verileri ise anketlere veya trafik sayımlarına dayanmaktadır.İki tür verinin şu anda ilgili faktörlere göre ayrıştırılamaması gibi ek bir sorunu olabilir, bu nedenle bu iki tür veriyi birleştirmek için genellikle varsayımlara ihtiyaç vardır. Veri toplama sürecinin ve veri kombinasyonunun sorunları ve sınırlamaları, analizle ilişkili belirsizliği artırır.Fuzzv Lopik ModeliGeleneksel olarak, bir sistem için matematiksel bir model, sistemden alınan girdi-çıktı ölçümlerinin analiz edilmesiyle oluşturulur. Bu sayısal ölçümler önemlidir çünkü sistemin davranışını nicel olarak temsil ederler. Ancak, birçok mühendislik sistemi için başka bir önemli bilgi kaynağı daha vardır: insan uzmanlarından alınan bilgiler.Dil bilgisi olarak bilinen bu bilgi, sistem hakkında nitel yönergeler ve açıklamalar sağlar. Geleneksel matematiksel modeller bu tür bilgileri içeremezken, bulanık modeller bu tür bilgileri doğal ve uygun bir şekilde dahil edebilir.Bir bulanık if-then kuralı, dilsel değişkenler ve gazlı kümeler kullanılarak açıklanan bir koşulu bir sonuca bağlar. Üç tür bulanık kural tabanlı model vardır: Mamdani Modeli, Takagi-Sugeno-Kang (TSK) modeli ve Kosko'nun toplamsal modeli (SAM) [7]. İlk iki model, veri tabanının analizi için kullanılacakları için burada tanıtılacaktır.Mamdani modeli, Ui'nin girdi değişkenlerinin alanları ve W'nin çıktı değişkeninin alanı olduğu UIXU2x...x Ur'dan W'ye bir eşlemeyi tanımlayan aşağıdaki dil kurallarından oluşur.Ri: Eğer X I Ail ise ve ...ve Xr Hava ise, o zaman y Ci'dir

El Aletleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Düz Yüzeyli Tambur Düz yüzeyli bir tambur kullanırken, tel halatın tambur üzerine doğru açıda düz bir helezon halinde sarılması önemlidir. Halatı doğru konumuna yönlendirmek için, ilk dönüş ile flanş arasındaki…

Okumaya Devam EtEl Aletleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Önlemler – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
ÖnlemlerTek bir tesisin işletmecisi için EAAL, birçok nedenden dolayı hala yararlı bir önlemdir. Bu kayıpları karşılamak için ödenen yıllık sigorta primleriyle karşılaştırılabilir. Önemli ölçüde daha düşükse, operatör sigorta poliçeleri ile sigortacı ile primin esasını sorgulamayı düşünmelidir.Bu başarısız olursa, operatör, farklı sigorta komisyoncuları aracılığıyla daha iyi bir anlaşma yapmak için modeldeki bilgileri kullanmayı düşünmelidir. Model, ilgili sigorta poliçelerinin yapısındaki değişikliklerin potansiyel faydalarını analiz etmek için de kullanılabilir.Model dahilinde uygulanan sigorta poliçelerinin yapısını değiştirerek (muafiyetlerin artırılması, tavan indirimleri vb.) tek bir tesisin işletmecisi poliçelerini optimize edebilir. Bir poliçede indirilebilir tutarın artırılması her zaman ortalama yıllık sigortasız kayıpları artıracaktır, ancak ilgili prim indirimi bu maliyet artışını aşarsa, o zaman indirilebilir tutarı artırmak mali açıdan faydalı bir eylem olabilir. Aşağıdaki iki şekil bu etkiyi göstermektedir.İlki, optimizasyondan önce kayıpların ve maliyetlerin dökümünü gösterir. Bununla birlikte, ikinci şekilde gösterildiği gibi, muafiyeti 1 milyon dolardan 5 milyon dolara çıkarmak, yıllık ortalama sigortasız kayıpları 120.000 dolar artırırken, operatör sigorta priminde 400.000 dolarlık bir indirim görüşmesi yapabildi. Bu, riskte nispeten küçük bir artışla operatöre yıllık 280.000 $'lık bir faydayı temsil eder.Elbette 1 milyon dolardan fazla bir kaybın devam etmesi ve ardından operatörün daha büyük bir kesinti ödemek zorunda kalması ihtimali var. Bununla birlikte, ortalama kayıp oranlarına bağlı olarak, işletmeci daha yüksek bir kesintiyi kabul ederek mali açıdan daha iyi durumda olmalıdır. Düşük maliyetli büyük kaza olayları (1 ile 5 milyon dolar arasında), çok yüksek maliyetli olaylardan (örneğin 100 milyon dolar zarar) çok daha sık meydana gelir.Bu nedenle, bireysel bir operatör için bunlardan kaynaklanan tahmini ortalama yıllık kayıp, bu operatör için yüksek maliyetli olaylardan kaynaklanan tahmini ortalama yıllık kayıptan daha yakın olacaktır. Daha basit bir ifadeyle, çoğu tesis işletim ömürleri boyunca birkaç küçük kayıp olayı yaşar, ancak çok azı büyük kayıp olayları yaşar. Bu nedenle, tek bir tesis için, küçük kayıp olaylarından kaynaklanan kayıp oranlarının tahminleri, büyük kayıp olaylarından gelen tahminlerden önemli ölçüde daha fazla temsil edicidir.Her tür işletmeci için bu finansal risk modelinin bir başka yararı da, bir tesisin risk profiline hakim olan senaryoları vurgulamasıdır. Senaryolar, Tahmini Ortalama Yıllık Kaybı temel alarak sıralanabilir ve en yüksek değerlere sahip olanlar, büyük olasılıkla risk azaltma için en iyi adaylar olacaktır. En yüksek risk senaryoları bilindikten sonra, risk modeli kullanılarak potansiyel hafifletmeler analiz edilebilir. Bu, potansiyel azaltmalar için karar verme sürecine şeffaf bir maliyet-fayda yaklaşımının dahil edilmesini sağlar.Bir işyerinde iş güvenliği adına alinmasi gereken önlemler Nelerdir Fabrikada iş güvenliği önlemleri İş kazalarının Nedenleri ve önlemleri İş kazalarının Nedenleri ve çeşitleri İş kazalarını önlemek için en önemli şey Sağlık alanındaki iş kazaları ve alınacak önlemler İş Kazalarının Nedenleri iş kazalarının temel nedenleri (4m)Bu tür hafifletmeler, bir senaryonun sonuçlarının ciddiyetini, senaryo olasılığını veya bazı durumlarda her ikisini de ele alabilir. İyileştirme, izolasyon ve blöf yetenekleri, süreç koşullarının yoğunluğundaki veya tehlikeli madde envanterlerindeki azalmalar gibi, salımların sonuçlarının ciddiyetini azaltma eğiliminde olacaktır. Gaz algılama sistemlerindeki iyileştirmeler, kritik koruyucu sistemlerin güvenilirliğinin artırılması veya pasif yangın korumasının kurulması, her senaryonun en ciddi sonuçlarının olasılığını azaltma eğiliminde olacaktır.Tüm bu azaltma türlerinin maliyet avantajı oldukça şeffaf bir şekilde modellenebilir. Azaltmalar, eğitim ve denetim programları gibi geliştirilmiş Güvenlik Yönetimi uygulamaları yoluyla sızıntı sıklıklarındaki azalmaları da içerebilir. Bunlar da modellenebilir, ancak bu tür bir azaltma için alınan kredinin temeli, potansiyel mühendislik azaltmalarıyla karşılaştırıldığında özellikle şeffaf olmayabilir.Finansal risk modeli ayrıca operatöre, büyük bir kaza nedeniyle tesiste sürdürülebilecek Maksimum Zararın doğru bir tahminini sağlar. Sigorta sektörü tarafından genellikle Tahmini Azami Zarar (EML) olarak adlandırılan bu değer, sigorta primlerinin hesaplanmasında önemli bir parametredir ve genellikle oldukça ihtiyatlı bir şekilde tahmin edilir.Ne kadar doğru tahmin edilebilirse, bir operatörün kendilerini aşırı veya eksik sigortalama olasılığı o kadar az olacaktır. Risk modeli, olası tüm serbest bırakma yönergeleri için tüm olası sonuçların finansal etkilerini analiz ederek, her bir kayıp türü (varlık, envanter, iş kesintisi) ve genel EML için doğru ve savunulabilir EML tahminleri sağlar.Çoğu durumda, bir tesisin genel EML'si, her bir kayıp bileşeni için EML değerlerinin toplamından önemli ölçüde daha az olacaktır. Bunun nedeni, en büyük varlık kaybına neden olan senaryonun, en büyük iş kesintisi kaybına neden olan senaryodan genellikle farklı olmasıdır; bu, aynı zamanda en büyük envanter kaybına neden olan senaryodan da farklı olabilir.Her üç EML değerinin toplamını sigortalamak aşırı sigortalama olacaktır, ancak her bir kayıp bileşenini kendi EML değerine kadar kapsamayan bir teminata sahip olmak eksik sigorta olacaktır. Kendi kendini sigortalayan operatörler, portföylerindeki her bir tesis için gerçekçi primler belirlemek için risk modelinden elde edilen EPK sonuçlarını kullanabilirken, üçüncü şahıs sigortalı operatörler EPK sonuçlarını daha uygun sigorta koşulları müzakere etmek ve yeterli teminata sahip olmalarını sağlamak için kullanabilirler. her türlü kayıp.Proses güvenliği QRA çalışmalarında kullanılan f-N eğrisine benzer bir kümülatif risk ölçüsünün kullanılması, bu gibi durumlarda güçlü bir analiz aracıdır. Model, finansal maliyetlerin üç bileşenini ayrı ayrı belirlediğinden, bir bileşik eğrinin yanı sıra üç ayrı eğri üretilebilir. Aşağıdaki şekil böyle bir diziyi göstermektedir.Bu grafiği yorumlamak için eksen etiketlerini bir arada cümle olarak okumak en kolayıdır. Bir eğri boyunca herhangi bir noktada, veri noktası "en azından bu miktarda maliyetle kayıp olaylarının kümülatif sıklığını" temsil eder. Örneğin, toplamda en az 10 milyon dolar olan kayıpların kümülatif sıklığı yaklaşık 2 x lomp2er yılıdır. Bu kayıplar tam olarak 10 milyon dolar, 11 milyon dolar veya hatta 170 milyon dolar civarında maksimum toplam kayıp olabilir.

Filo Açısı – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Vinç Reevings Çalışma dereceli vinçler, istenen mekanik avantajları elde etmek için çeşitli şekillerde kaldırılabilir. Vinçle taşıma kapasiteyi, kaldırma mesafesini, kaldırma hızını ve kablo boyutunu etkiler. Vinçler tek ve çift hat…

Okumaya Devam EtFilo Açısı – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Düşmeye Karşı Koruma Programı – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Düşmeye Karşı Koruma ProgramıTanımlarEtkilenen Alan – Bir kazının kenarından, kazı derinliğine eşit ve maksimum on beş fit mesafeye kadar olan mesafe anlamına gelir. Örneğin, on fit derinliğindeki bir kazı, kazının herhangi bir yanının kenarından on fit uzanan etkilenen bir alana sahiptir.Ankraj – Bu bölümde belirtilen kuvvetlere dayanabilen yaşam halatları, lanyardlar veya yavaşlama cihazları için güvenli bir bağlantı noktası anlamına gelir.Bom destekli yükselen çalışma platformu - tamamen tabanın ötesine yerleştirilebilen bom destekli bir platforma sahip, kendinden tahrikli, entegre bir şasi, yükselen çalışma platformudur.Yakalama platformu – Düşme tehlikesinin dört dikey ayağı içine kurulmuş, en az kırk beş inç genişliğinde ve açıkta kalan tüm taraflarda standart bir korkuluk sistemi ile donatılmış bir platformdan oluşan bir tür düşme durdurma sistemi anlamına gelir.Yetkili kişi – Üreticinin tavsiyeleri ve doğru kullanım, inceleme ve bakım talimatları dahil olmak üzere düşmeye karşı koruma ekipmanı konusunda bilgili kişi anlamına gelir. Bu çalışan, mevcut ve olası düşme tehlikelerini belirleme yeteneğine sahiptir ve bu tehlikeleri ortadan kaldırmak için derhal düzeltici önlem alma yetkisine sahiptir. Ayrıca bu bölümde yer alan kurallar ve düşmeye karşı koruma ekipmanı ve sistemlerinin kurulumu, kullanımı, muayenesi ve bakımı ile ilgili mevcut WAC düzenlemeleri hakkında da bilgi sahibidirler.Konnektör – kişisel düşüş durdurma sistemi ve konumlandırma cihazı sistemlerinin parçalarını birbirine bağlamak için kullanılan bir cihazdır. Bir karabina gibi sistemin bağımsız bir bileşeni olabilir veya sistemin bir parçasının ayrılmaz bir bileşeni olabilir (bir kemere dikilmiş bir toka veya D-halkası veya bir emniyet kemerine eklenmiş veya dikilmiş bir yaylı kanca gibi). lanyard veya kendi kendine geri çekilen lanyard.Yavaşlama cihazı – Bir düşme durdurma sırasında önemli miktarda enerjiyi dağıtmaya veya düşme sırasında bir çalışana uygulanan enerjiyi başka bir şekilde sınırlamaya yarayan halat tutucu, şok emici lanyard, kendi kendine geri çekilen yaşam halatları vb. gibi herhangi bir mekanizma anlamına gelir. 1800 poundun altında tutuklama.Yavaşlama mesafesi – Düşen bir çalışanın, yavaşlama cihazının çalışmaya başladığı noktadan düşüşün durdurulduğu ana kadar kat ettiği dikey mesafe anlamına gelir.Eşdeğer – İşverenin, mevcut WAC yönetmeliğinde belirtilen yöntemler, malzemeler veya tasarımlara göre çalışanlar için eşit veya daha yüksek derecede güvenlik sağlayabileceğini ve sağlayabileceği, bir tehlikeye karşı koruma sağlayacak alternatif tasarımlar, malzemeler veya yöntemler anlamına gelir.Düşüş durdurma sistemi – yüksekten bir düşüşü durduracak bir düşme koruma sistemidir. Düşme durdurma sistemleri, kullanıcı tarafından giyilen kişisel düşme durdurma sistemleri, yakalama platformları ve güvenlik ağlarını içerir.Düşme Mesafesi – Düşüşün başlangıcından düşüşün duracağı noktaya kadar olan toplam mesafe anlamına gelir.Yapı işlerinde toplu koruma yöntemleri Altlı üstlü çalışma İSG Yüksekte çalışmalarda iş Sağlığı ve Güvenliği önlemleri Çatıda güvenli çalışma Yüksekte çalışma tanım İnşaat sektöründe yüksekte çalışma Kişisel DÜŞMEYİ DURDURUCU sistemin temel bileşenleri Topuk levhasıZemin deliği – Herhangi bir zeminde, çatıda, platformda veya yüzeyde on iki inçten daha az ancak bir inçten fazla olan ve içinden insanların düşemeyeceği bir açıklık anlamına gelir.Zemin açıklığı – Herhangi bir zeminde, çatıda, platformda veya yüzeyde insanların düşebileceği on iki inç veya daha fazla olan bir açıklık anlamına gelir.Düşme Önleme Sistemi – Bir çalışanın bir yükseklikten diğerine düşmesini önlemeyi amaçlayan bir sistem. Bu tür sistemler, konumlandırma cihazı sistemlerini, korkulukları, bariyerleri ve kısıtlama sistemlerini içerir.Düşmeye karşı koruma iş planı – İş sahasında düşme tehlikesi bulunan tüm alanları tanımlayan yazılı bir belge anlamına gelir. Plan, çalışanları korumak için kullanılacak düşmeye karşı koruma yöntemini veya yöntemlerini açıklar ve kurulum, kullanım, inceleme, düşmüş çalışanların kurtarılması ve düşmeye karşı koruma yöntemi veya seçilen yöntemlerin kaldırılmasına ilişkin prosedürleri içerir.Serbest Düşme Mesafesi – Tırmanıcının tüm vücut koşum takımı üzerindeki dorsal D halkasının düşüşün başlangıcı ile sistem düşüşü durdurmak için kuvvet uygulamaya başlamadan hemen önce kat ettiği dikey mesafedir.Tam Vücut Emniyet Kemeri – ANSI Z359.1'in en güncel versiyonunda belirtilen gereksinimleri karşılayan, bir düşüş durdurma kuvvetini en azından uyluklar, omuzlar ve pelvis üzerinde dağıtmak üzere ayarlanabilen ve bir kordon, cankurtaran halatı veya yavaşlama aygıtı takmak.Not: Bu belgede "emniyet kemeri" terimi, aksi belirtilmedikçe tam vücut emniyet kemerini ifade eder.Tehlikeli eğim - Yüzeyin eğimi, hava koşulları veya yüzey malzemesi nedeniyle halatlar veya cihazlar kullanılmadan normal temele ulaşılamayan bir eğim anlamına gelir.Lanyard – Tüm vücut koşum takımını bir yaşam hattına veya bir ankraj noktasına sabitlemek için kullanılan, genellikle en fazla altı fit uzunluğunda esnek bir dokuma, ip veya kablo hattı.Konumlandırma cihazı sistemi - Tam vücut emniyet kemerine bağlı bir konumlandırma lanyardı anlamına gelir ve bir çalışanın yükseltilmiş bir dikey veya eğimli yüzeyde desteklenmesine ve vücut desteğinden bağımsız olarak iki eli ile çalışmasına izin verecek şekilde donatılmıştır.Yaşam hattı - bir ara bağlantının veya cihazın sabitlendiği, yürüme veya çalışma yüzeylerinden bağımsız olarak, sabit bir ankrajdan veya iki yatay ankraj arasında dikey bir çizgidir. Bu metinde atıfta bulunulan yaşam hattı, kullanılan düşme koruma sisteminin bir parçasıdır. yükseltilmiş bir işçi için yedek güvenlik veya düz veya eğimli bir yüzeyde çalışanlar için bir kısıtlama olarak.Kilitleme yaylı kanca – Kapıyı açmak için iki ayrı kuvvet gerektiren bir bağlantı yaylı kanca anlamına gelir; biri kapı bekçisini devre dışı bırakmak için, diğeri ise serbest bırakıldığında otomatik olarak kapanan kapıya basıp açmak için.Uyarı: Kilitlenmeyen yaylı kancalar yasaktır. Yaylı kancalar birbirine (geçitli hiçbir şey geçitli başka bir cihaza bağlanamaz) veya dokumadaki halkalara bağlı olmayabilir.Kişisel düşüş durdurma sistemi – Çalışan tarafından yüksekten bir düşüşü durdurmak için kullanılan tüm düşmeye karşı koruma ekipmanı anlamına gelir. Bir bağlantı noktası, konektörler, tam vücut emniyet kemerinden oluşur ve bir lanyard, yavaşlama cihazı, yaşam hattı veya bunların uygun kombinasyonlarını içerebilir.Kişisel düşme kısıtlama sistemi – Çalışanın çatı kenarı veya yükseltilmiş çalışma yüzeyi gibi bir düşme noktasına ulaşmasını önlemek için çalışan tarafından giyilen bir düşme kısıtlama sistemi anlamına gelir. Bir bağlantı noktası, donanım düzenekleri ve tam vücut emniyet kemerinden oluşur ve bir lanyard, kısıtlama hatları veya bunların uygun kombinasyonlarını içerebilir. Nitelikli kişi - tanınmış bir dereceye, sertifikaya veya mesleki duruşa sahip olarak veya kapsamlı bilgi, eğitim ve deneyimle, konuyla ilgili sorunları çözme veya çözme yeteneğini başarıyla göstermiş olan kişidir. iş veya proje.Güvenlik izleme sistemi – Yetkin bir kişinin, yalnızca alçak eğimli çatılarda onarım işi veya bakım ekipmanı ile uğraşan bir işçiyi izlediği bir düşme koruma sistemi anlamına gelir.Kendinden geri çekilen yaşam hattı – Normal çalışan hareketi sırasında hafif gerilim altında cihazdan yavaşça çekilebilen veya üzerine geri çekilebilen ve bir düşüşün başlangıcından sonra otomatik olarak tamburu kilitleyen ve düşüşü durduran bir yara hattı içeren bir cihaz anlamına gelir. 

Vinçler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Güvenlik Önlemleri Maksimum güvenlik ve verimlilik için, olta takımı sistemleri uygun şekilde tasarlanmalı, kullanılmalı ve bakımı yapılmalıdır. ANSI/ASME B.30 tarafından tanımlandığı gibi, iyi donanım uygulamaları içeren bir palanga engelleme sistemi…

Okumaya Devam EtVinçler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Dengeleme – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Dengelemeİhtiyaçtan fazla kasnağa sahip bloklar, sistem üzerindeki yükün dengelenmesi için halat blok boyunca eşit olarak dağıtılarak simetrik olarak kaldırılmalıdır.• Bir sistemdeki bloklar eşit sayıda kasnağa sahip olduğunda, halatın çıkmaz ucunun dik (üst) bloğun yuvasına güvenli bir şekilde sabitlendiğinden emin olun. • Sistemde eşit olmayan sayıda kasnak varsa, ipi daima en az kasnaklı bloğun yuvasına bağlayın.Becket ile donatılmış blokta işlemeye başlayın. Bir çiftin üst kısmı olarak bir kelepçe bloğu ve alt olan olarak bir kanca bloğu kullanın. Ardından, tüm kasnakların üzerinden bir hat geçene kadar hiçbir çizginin geçmediğinden emin olarak, duran kısmı kasnakların etrafından bir bloktan diğerine geçirin. Şimdi, en az sayıda kasnağa sahip olan bloğun rakorunun ayakta duran kısmını, geçici emniyet için bir mafsal veya kalıcı emniyet için bir göz ek yeri kullanarak sabitleyin.Blokların iki veya daha fazla kasnağı olduğunda, düşüşün duran kısmı bloğun merkezine en yakın kasnağa yönlendirilmelidir. Bu, gerilimi bloğun ortasına yerleştirir ve bloğun devrilmesini ve çizgilerin bloğun kenarlarına sürtünerek sürtünmesini ve kesilmesini önler.Düşmeler normalde 8-inç'ten geçer. (203.2-mm) veya 10-inç. (254-mm) ahşap veya metal bloklar, alt blok üste dik açı yapacak şekilde. İki adet 3 kasnaklı blok geleneksel düzenlemedir. Çekme parçası, üst bloğun orta kasnağından geçmelidir; aksi takdirde blok yana yatacak ve düşmeler yük altında sıkışacaktır.Bir dizi bloktaki kasnaklar farklı hızlarda döner. Önde gelen çizgiye en yakın olanlar en yüksek hızda döner ve daha hızlı aşınır.Sürtünmenin EtkisiBir blok sistemindeki kasnaklar, farklı hızlarda döner ve farklı yüklere sahiptir. Bu nedenle, bir yükü kaldırırken ve indirirken, hat gerilimi sistem genelinde eşit değildir.Bir yük hareketsizken, halat üzerindeki gerilim, yükün alt bloğu (koşu bloğu) destekleyen halat parçalarının sayısına bölünmesine eşittir. Bununla birlikte, çekme halatı kaldırılırken, kasnak sürtünmesi nedeniyle gerilim biraz daha büyük hale gelir.Bir halat kasnağın üzerinden her geçtiğinde, bir bloğun verimliliğini azaltan (genellikle yüzde olarak ifade edilir) bir sürtünme üretilir. Bakımlı kasnaklarda, Manila halat blokları ile kullanılan düz deliklere sahip kasnak başına sürtünme kayıplarının yaklaşık yüzde 10 olduğu varsayılır; Bronz burçlara sahip kasnak başına yüzde 5; ve makaralı rulmanlara sahip kasnak başına yüzde 3'tür.Basitçe kasnak sayısını uygun sürtünme yüzdesi ile çarpmak ve ardından bu sonucu ana hat statik yüküne eklemek, gerçek hat gerilmesinden önemli ölçüde daha düşük hesaplanmış bir yük üretir. Bu nedenle, sürtünmenin etkisini hesaplarken, yükleri aşamalı olarak satır satır hesaplamak zorunludur.Bununla birlikte, donatıcının, ön hat çekmesinin belirlendiği her seferde bu hesaplamaları tekrar etmesi gerekli değildir. Bunun yerine, belirli kasnak türleri için üreticinin çarpma faktörleri veya oranları tablolarını kullanmak, basit bir hesaplama ile ön hat çekmesinin belirlenmesine yardımcı olabilir.iş güvenliği uzmanı maaş kariyer. iş güvenliği uzmanı görev, yetki ve sorumlulukları yönetmeliği 2020 pdf 6331 sayılı iş sağlığı ve güvenliği Kanunu İş güvenliği uzmanının yetkileri Denge OSGB OSGB YÖNETMELİĞİ 2020 İş Sağlığı ve Güvenliği HİZMETLERİ YÖNETMELİĞİ Çalışanların iş sağlığı ve güvenliği Eğitimlerinin UsulHat Parça SayısıBelirli bir yük için kullanılacak hat parçası sayısını veya belirli bir yük için gerekli hat çekmesini belirlemek için Crosby Group, bloklar ve bağımsız kasnak sistemleri için geçerli bir dizi faktör ve oran geliştirmiştir.DİKKAT: Bazen bloklardaki parça sayısını artırmak, daha iyi bir kaldırma kapasitesi anlamına gelmez, çünkü bunun ötesinde, sürtünmenin üstesinden gelmek için gereken çabanın, yükü kaldırmak için gerekenden daha fazla olduğu bir sınır vardır.Düz delikli kasnaklara sahip bloklar için, 6 veya 7 parça hattın ötesine geçme çok az avantaj sağlar; ve 10 veya 11 parçanın üzerine çıkma, kasnak sürtünmesinin kümülatif etkisinden dolayı mekanik avantajı gerçekten azaltır.Aynı şekilde, bronz burçlara sahip bloklarda 9 veya 10 parçadan fazla çıkıntının özel bir avantajı yoktur; ve makaralı rulmanlı kasnaklar, 15 veya 16 parça hat ile pratik avantajlarına ulaşır. Ek olarak, artan yük taşıma yeteneği, daha yavaş bir seyahat hızı anlamına gelir. Bu nedenle, 5'lik bir mekanik avantajı korumak için, bir sistemin ana hattı yükten beş kat daha hızlı hareket edebilmelidir.Bir blok kancası, blok maksimum gücünün yüzde 70'ine kadar yüklendiğinde genellikle bükülmeye başlar; bu nedenle, açılma belirtileri gösteren bu tür kancalar muhtemelen aşırı yüklenmiştir. Aşırı yüklenmeyi önlemek için, bir tırtıklı sistemin nasıl çalıştığını tam olarak bilmek ve sürtünmenin bir sistemin kapasitesini nasıl etkilediğini anlamak gerekir.NOT: Kasnak ve hat parçalarının sayısının arttırılması, yivli sistemin mekanik avantajını arttırır. Sürtünme kayıpları da daha fazla olacağından sistemin verimi daha düşük olacaktır. Öte yandan, kasnak ve hat parçalarının sayısı azaltılarak sürtünme kayıpları azaltılabilir ve sistemin verimliliği artırılabilir. Bununla birlikte, mekanik avantaj daha düşük olacaktır.ÖNEMLİ: Blokların ve tırtıklı sistemlerin boyutları ve kapasiteleri, maruz kalacakları yükleri taşıyabilecek yeterlilikte olmalıdır.Takımların Bakımı En iyi tel halat, üzerinde kullanıldığı ekipman uygun şekilde tasarlanmadığı ve bakımı yapılmadığı sürece kendisinden beklenen hizmeti veremez. Bu özellikle bloklar ve kasnaklar için geçerlidir. Maksimum güvenlik ve verimlilik için, olta takımı ve kasnak sistemleri uygun şekilde tasarlanmalı, kullanılmalı ve bakımı yapılmalıdır.Takımların verimli çalışması için tüm sürtünme kayıpları minimuma indirilmelidir. Bu, aşağıdaki kurallara uyularak başarılabilir.• Bloklar iyi yağlanmış olmalı ve kum ve kirden arındırılmış olmalıdır. Bloklar şikayet ederse, yani ses çıkarırsa, iyi durumda değillerdir. • Düşme, bükülme ve bükülmelerden arındırılmış olmalı ve kasnakların üzerinden serbestçe geçmelidir. • Takımlar yerde sürüklenmemeli, taşınmalı. • Takımların bükülmesi engellenmelidir. Bir palanganın tam bir dönüşü döndürmesine izin verilirse, gereken güç yüzde 40'ın üzerinde artar. • Halat için doğru boyutta bloklar kullanılmalıdır. • Azaltmak için çalışırken tüm kasnakları iyi yağlanmış halde tutun.

Dengeleme – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Dengeleme İhtiyaçtan fazla kasnağa sahip bloklar, sistem üzerindeki yükün dengelenmesi için halat blok boyunca eşit olarak dağıtılarak simetrik olarak kaldırılmalıdır. • Bir sistemdeki bloklar eşit sayıda kasnağa sahip olduğunda, halatın…

Okumaya Devam EtDengeleme – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Giriş Amiri  – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Giriş Amiri• Yürürlükteki düzenlemeler, eğitim ve bu politika kapsamında giriş denetçileri için öngörülen tüm görevlerin yerine getirilmesini sağlayın. • Kapalı Alan Denetçisi seviyesine kadar eğitimli olun. • İş sahasında uygun izinlerin ve güvenlik prosedürlerinin yakından takip edildiğinden emin olun. • Tüm güvenlik önlemlerinin alındığından ve operasyon için gerekli güvenlik ekipmanlarının sahada olduğundan emin olun. • Kapalı alan girişiyle ilgili görevlerin veya etkinliklerin herhangi birinin yalnızca eğitimli çalışanların gerçekleştirdiğinden emin olun. • Uygun ihtiyaçları yöneticilere ve/veya amirlere iletin. • Çalışma sahasında/tesislerinde kapalı ve izin gerektiren kapalı alanların nerede olduğunu bilin. • İzin gerektiren kapalı alanların uyarı işaretleri ile asılmasını sağlayın. • Çalışanlara, işleri için gerekli olan KKD'nin sağlandığından emin olun. • Aşağıdakilerin tümünü doğrular ve kontrol eder: ҽ İzin üzerine uygun girişler yapılmıştır. ҽ İzin belgesinde belirtilen tüm testler yapılmıştır. ҽ İznin onaylanmasından ve alana girişe izin verilmeden önce, izinde belirtilen tüm prosedürler ve ekipman yerindedir. • Giriş koşullarının karşılandığından emin olarak ve giriş iznini imzalayarak izin gerektiren kapalı bir alana girişe izin verir. • Giriş işlemlerini denetler. • Görevli veya katılımcının bu görevleri yerine getirmek üzere eğitilmiş olması durumunda görevlerini yerine getirebilir. • Maruz kalmanın modu, belirtileri veya semptomları ve sonuçları dahil olmak üzere giriş sırasında karşılaşılabilecek tehlikeleri bilir. • Aşağıdaki durumlarda girişi sona erdirir ve izni iptal eder: ҽ Atanan görev veya iş tamamlandı. ҽ Alanda giriş izni kapsamında olmayan bir durum tespit edilir • Kurtarma hizmetlerinin mevcut olduğunu ve onlarla iletişim kurmanın bir yolu olduğunu doğrular. • Giriş işlemleri sırasında izin gerektiren kapalı alana giren veya girmeye çalışan yetkisiz kişileri uzaklaştırır. • Giriş işlemlerinin giriş izni şartlarıyla tutarlı olduğunu ve kabul edilebilir giriş koşullarının korunduğunu belirler: ҽ İzin gerektiren bir alana giriş işlemi için sorumluluk devredildiğinde. ҽ Alanda gerçekleştirilen tehlikeler ve işlemler tarafından belirlenen düzenli aralıklarla. • Giriş amirinin sorumlulukları, izinde belirtilmiş olduğu sürece, bir giriş işlemi sırasında bir amirden diğerine devredilebilir.Görevli• İlgili yönetmelikler, eğitim ve bu politika kapsamında Görevliler için öngörülen tüm görevlerin yerine getirilmesini sağlayın. • Kapalı Alan Görevlisi veya üstü olarak eğitilmiş olun. • Tehlikelere maruz kalmanın modu, belirtileri veya semptomları ve sonuçları dahil olmak üzere giriş sırasında karşılaşılabilecek tehlikeleri anlar. • Tehlikeye maruz kalmanın davranışsal etkilerinin farkındadır. • Kapalı alanda sürekli olarak doğru bir giriş sayısı sağlar. • İzin gerektiren kapalı alanda kimlerin olduğuna dair doğru bir kayıt tutar. • Durumlarını izlemek veya alanı boşaltma ihtiyacı konusunda onları uyarmak için gerektiğinde katılımcılarla iletişim kurar. • Katılımcıların alanda kalmasının güvenli olup olmadığını belirlemek için alanın içindeki ve dışındaki faaliyetleri izler.iş güvenliği uzmanı görev, yetki ve sorumlulukları yönetmeliği 2020 pdf iş güvenliği uzmanının görev, yetki ve sorumlulukları Aşağıdakilerden hangisi iş güvenliği uzmanının görevlerinden biri değildir İSG uzmanının görevleri İş güvenliği uzmanı görevleri YÖNETMELİK Çok tehlikeli sınıfta yer alan işyerleri için görevlendirilecek iş güvenliği uzmanı İSG KATİP İs Sağlığı ve Güvenliği• Aşağıdaki koşullardan herhangi biri meydana gelirse, katılımcılara alanı derhal boşaltmalarını emreder: ҽ Yasaklanmış bir koşul. ҽ Girişim yapan bir kişide tehlikeli maruziyetin davranışsal etkileri. ҽ Giriş yapanları tehlikeye atabilecek alan dışında bir durum. ҽ Görevli, gerekli tüm görevleri etkin ve güvenli bir şekilde yerine getiremez • Yetkisiz kişiler bir alana yaklaştığında veya girdiğinde aşağıdaki işlemleri yapar: ҽ Yetkisiz kişileri mekandan uzak durmaları konusunda uyarın. ҽ Yetkisiz kişilerin alana girmeleri durumunda derhal çıkmalarını söyler. ҽ Yetkisiz kişilerin alana girmesi durumunda, giriş yapanları ve giriş amirini bilgilendirir. • Kurtarma prosedüründe belirtildiği şekilde giriş dışı kurtarmaları gerçekleştirir. • İzlenen bir veya daha fazla izin mahallini etkileyen bir acil duruma, izlenen diğer mahallere refakatçi görevlerinin yerine getirilmesini engellemeden müdahale etme imkanına sahiptir. • Katılımcıları izlemek ve korumak asli görevine engel teşkil edebilecek hiçbir görevde bulunmaz. • İçeri girenlerin alandan kaçmak için yardıma ihtiyacı olabilecekleri anda kurtarma ve diğer acil servisleri arar. • Başka bir görevli tarafından tahliye edilene veya tüm girenler alandan çıkana kadar giriş işlemlerini izler. • Kurtarma hizmetlerini gerçekleştirmek için kapalı alana girmeyecektir.Katılımcı• Geçerli yönetmelikler, eğitim ve bu politika kapsamında Katılımcılar için öngörülen tüm görevlerin yerine getirildiğinden emin olun. • Kapalı Alan Katılımcısı veya üstü olarak eğitilmiş olmak. • Atanan görevi gerçekleştirin. • Girişten önce izni gözden geçirin. • Mod, belirti veya semptomlar ve tehlikelere maruz kalmanın sonuçları dahil olmak üzere giriş sırasında karşılaşabilecekleri tehlikeleri bilin. • Ekipmanı uygun şekilde kullanın. • Görevlinin şunları yapabilmesi için gerektiğinde görevliyle iletişim kurun: ҽ Katılım durumunu izleyin ҽ Giriş yapanları tahliye etme ihtiyacı konusunda uyarın • Bu durumlardan herhangi biri mevcut olduğunda görevliyi uyarın: • Davranış değişiklikleri, öfori, potansiyel olarak oksijen eksikliğinden veya solventlere maruz kalmaktan kaynaklanan sersemlik gibi tehlikeli bir duruma maruz kalmanın bir uyarı işareti veya belirtisi. • Yasaklanmış bir koşul. • Aşağıdakilerden biri meydana geldiğinde, izin gerektiren kapalı alandan mümkün olduğunca çabuk çıkın: ҽ Görevli veya giriş amiri tahliye emri verir. ҽ Katılımcı, tehlikeli bir duruma maruz kalmanın herhangi bir uyarı işaretini veya belirtisini tanır. ҽ Katılımcı, yasaklanmış bir koşul algılar. ҽ Bir tahliye alarmı etkinleştirildi.Güvenlik OrganizasyonuBölge Emniyet Ofisi personeli aşağıdaki kapalı alan girişinden sorumlu olacaktır:• Kapalı alan sorumlulukları olan tüm çalışanlar için gerekli eğitimin geliştirilmesine veya güvence altına alınmasına yardımcı olun. • Kapalı alan sınıflandırması veya girişinin düzenleyici yorumlanması ve gereksinimleri hakkında danışmanlık hizmetleri sağlamak. • En az 1 yıl süreyle kapalı alana giriş izinlerini muhafaza edin.Her bir yerel tesisteki her bir kapalı alan için kayıt tutun ve kapalı alana girmesi gereken çalışanlar tarafından hazır bulundurulduğundan emin olun. Bu kayıtlar, kapalı alan için tehlikeler ve prosedürler hakkında tarihsel bilgiler sağlayacaktır.

Mekanik Avantaj – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Mekanik Avantaj Kaldırma veya çekme için bir halat veya zincir ile iki veya daha fazla blok kullanıldığında, tüm sistem bir olta takımı olarak bilinir. Bir palanganın satın alınması (mekanik avantaj),…

Okumaya Devam EtMekanik Avantaj – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Sürtünme Katsayısı – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Mücadele Etmekİki tür mücadele sistemi vardır: basit ve bileşik. Basit bir mücadele sistemi, tek bir hattın kullanıldığı blokların bir araya getirilmesidir. Bir bileşik takım sistemi, birden fazla hattın kullanıldığı blokların bir araya getirilmesidir.Halattaki çekmenin hareket ettirilecek yük ile aynı yönde olduğu durumlarda avantaj sağlamak için bir takım takılabilir. Ya da halattaki çekmenin, taşınacak yükün ters yönünde olduğu durumlarda dezavantajlı hale getirilebilir.Her durumda avantaj sağlamak mantıklı görünse de, hangisinin kullanılacağı kararı, belirli bir durumla çalışmanın toplam ergonomisi için pragmatik değerlendirmeye bağlıdır.Bir palanga düzeneğinde, hat, blok kasnaklarının üzerinden geçirilir.• Blok(lar). Bir takım düzeneğinde çekme yönünü değiştirir, mekanik avantaj sağlar veya her ikisini birden sağlar. • Düşmek. Bir takım oluşturmak için bir çift bloktan geçen bir tel halat veya fiber hat. • Düşüşün çekme kısmı. Gücün uygulandığı bloktan çıkar. • Sabit (veya ayakta) blok. Bir becket'e bağlı uç. • Hareketli (veya koşan) bir takım bloğu. Sabit bir retçi desteğine bağlı blok; bir takım kullanıldığında, hareketli blok hareket eder ve sabit blok sabit kalır. • Çerçeve (veya kabuk). Ahşap veya metalden yapılmış, kasnakları barındırır. • Kasnak. Üzerinden bir ip veya telin geçtiği yivli tekerlek; genellikle blokların bir, iki, üç veya dört kasnağı vardır ve bazı bloklarda on bir kasnağa kadar vardır. • Yanaklar. Çerçevenin veya kabuğun katı tarafları. • Toplu iğne. Kasnağın döndüğü metal aks; kaçmak gerekir. • Becket. Bir bloğun bir veya iki ucunda oluşan metal halka; misinanın ayakta kalan kısmı becket'e sabitlenir. • Kayışlar (iç ve dış). Bloğu bir arada tutun ve kasnakların döndüğü pimi destekleyin. • Yutmak. Hattın içinden geçtiği blokta açıklık. • Makat. Kırlangıcın karşısındaki bloğun bir parçası. • Gözden geçirmek. İki bloğu birbirinden ayırarak bir mücadeleyi uzatmak. • Yuvarlamak için. Bir takımın bloklarını, genellikle takım üzerinde bir yük olmadan (revizyonun tersi) birbirine doğru getirmek için. • İki bloklu. Mücadelenin her iki bloğu da birbirlerine olabildiğince yakındır (blok takozu).Bloğu SeçmeDoğru bloğun seçilmesi çok önemlidir. Çoğu blok, kabuk üzerinde SWL ve tasarlandıkları ipin boyutu ile işaretlenmiştir. İşaretli değilse, aşağıdakileri hatırlayarak uygun bir blok seçilebilir:• Kasnak çapı, kordon çapının 9 katından ve SWR çapının 18 katından az olmamalıdır. • Halatın çevresinin yaklaşık üçte biri kasnak ile temas halinde olmalıdır.Sürtünme katsayısı formülü Statik sürtünme katsayısı nasıl bulunur Sürtünme katsayısı sembolü Kinetik sürtünme katsayısı sürtünme kuvveti formülü 9. sınıf Beton beton arası sürtünme katsayısı Sürtünme katsayısı birimi Suyun sürtünme katsayısıBlok Çeşitleri• Ayakta blok. Sabit bir nesneye bağlı. • Seyahat bloğu. Kaldırılmakta olan yüke bağlı; aynı zamanda yük ile birlikte hareket eder. • Snatch bloğu. Tek kasnak bloğu, bir ipin ucu bloğun içinden geçirmeden kasnak üzerinden kaymasına izin vermek için kabuğun kancanın tabanında bir tarafta açılacağı şekilde imal edilmiştir; hattaki çekme yönünü değiştirmek gerektiğinde kullanılır.Belirli bir uygulamada sistem için bir blok veya kasnak seçerken, blokların ve kasnakların özelliklerinin yanı sıra aşağıdaki noktaları göz önünde bulundurun:• Federal veya eyalet OSHA, asansör güvenliği, sigorta vb. gibi blok veya kasnak seçimini etkileyebilecek düzenlemeler var mı? • Bir yük değerine katkıda bulunan herhangi bir darbe dinamiği de dahil olmak üzere, yükün ağırlığı nedir? • Kaç parça hat gereklidir? • Kullanılacak hattın boyutu nedir? • Hattın hızı nedir? • Belirli bir uygulama için ne tür bir bağlantı gereklidir? • Blok nasıl çekilecek ve bir çıkmaz kapı gerektiriyor mu? • Blok hareketli bir blok olacaksa, hattı elden geçirmek için ne kadar ağırlık gerekir? • Tel hattının filo açısı nedir? • Blok veya kasnağın bakımı nasıl yapılacak? • Belirli uygulamadaki koşullar özel bakım hususları gerektiriyor mu?En önemlisi, blok bağlantı parçalarının dövme alaşımlı çelikten yapıldığından emin olun. Kelepçeler ve halkalar doğal olarak kancalardan daha güçlü olduğundan, bunlarla donatılmış bloklar daha yüksek çalışma yüklerinde derecelendirilmiştir. Bloğun kalıcı olarak monte edileceği blok bağlantıları için özellikle tavsiye edilirler; ayakta duran blokların sadece yükü değil, aynı zamanda yük hattının kaldırma gerilmesini de desteklemesi gerektiği durumlarda; ve bir kanca bağlantısının kazara ayrılmasının tehlikeli olacağı yerlerdir.Ters MüdahaleHareketli bloktaki parça sayısı arttığından, bir takımı ters çevirmek 1'lik mekanik bir avantaj sağlar. Bununla birlikte, bir takım ters çevrildiğinde, çekme yönü zordur.Bu, çekme yönünü değiştiren ancak mekanik avantajı artırmayan bir koparma bloğu eklenerek kolayca aşılabilir. Tek ağızlı bir takım, bir çift ve bir tek bloktan oluşur; bir çift orsa takımı bir üçlü ve bir çift bloktan oluşur.Teorik KazançTeorik kazanç, yük ağırlığının gereken kuvvete indirgendiği faktördür ve takım konfigürasyonundaki dönüşlerin sayısına eşittir.Örneğin, 2/2 konfigürasyonunda teorik kazanç dörttür - yük, yük ağırlığının dörtte birine eşit bir kuvvet kullanılarak kaldırılabilir. Ancak sistemdeki sürtünme, pratik kazancın her zaman teorik kazançtan biraz daha az olacağı ve biraz daha fazla kuvvet gerekeceği anlamına gelir.Sürtünme KatsayısıBir palanga tarafından üretilen artan kuvvet, hem artan ip uzunluğu hem de sistemdeki sürtünme ile dengelenir. Bir bloğu kaldırmak ve 1 ft'lik bir mesafeye 6'lık bir mekanik avantaj sağlayan bir palanga için, blokların içinden 6 ft'lik bir ipin çekilmesi gerekir.Sürtünme katsayısı, belirli bir takım sistemindeki sürtünme nedeniyle kaybedilen toplam çabanın oranıdır. Bloklar iyi durumdayken, aşağıdaki sürtünme katsayıları iyi tahminlerdir: Kordon için yüzde 10, esnek çelik tel halat (FSWR) için yüzde 15'dir.Sürtünme kayıpları ayrıca, ilave bir kasnak eklemenin yararının, yükü kaldırmak için ilave kuvvet uygulanmasını gerektirecek olan sürtünmedeki artan artışla dengelendiği pratik bir nokta olduğu anlamına gelir. Çok fazla sürtünme, yükün kolayca serbest bırakılmasına izin vermemesine veya aşırı sürtünmenin de üstesinden gelinmesi gerektiğinden, yükü hareket ettirmek için gereken kuvvetteki azalmanın yetersiz olduğuna karar verilmesine neden olabilir.

Sürtünme Katsayısı – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Mücadele Etmek İki tür mücadele sistemi vardır: basit ve bileşik. Basit bir mücadele sistemi, tek bir hattın kullanıldığı blokların bir araya getirilmesidir. Bir bileşik takım sistemi, birden fazla hattın kullanıldığı…

Okumaya Devam EtSürtünme Katsayısı – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Ergonomi Program Yöneticisi – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Ergonomi Program YöneticisiÇalışanlar• Eğitim gereksinimlerine uyun. • Ergonomik risk faktörlerini azaltmaya veya ortadan kaldırmaya yardımcı olmak için uygun yöntemler, ekipman ve/veya araçlar kullanarak iş görevlerini gerçekleştirin. (Kısayol almayın.) • Başarılı bir şekilde ele alınamıyorlarsa, ergonomik risk faktörleri içeren iş görevleri hakkında amirini bilgilendirin. • Departman genelinde daha fazla yaygınlaştırılması için başarılı ergonomik müdahaleler konusunda süpervizörü bilgilendirin. • Aşağıdaki durumlarda belirtileri amirinize bildirin: ҽ Ağrı kalıcı, şiddetli veya kötüleşiyor;ҽ Ağrı yayılır; ҽ Semptomlar uyuşma veya karıncalanmayı içerir.Güvenlik Organizasyonu• Departmanın Ergonomi Programını geliştirin ve yönetin ve sürekli iyileştirme için çaba gösterin. • Ergonomi ile ilgili bir yaralanma/hastalık veri tabanı geliştirin ve yönetin ve istendiği gibi ilgili verileri sağlayın. • Güvenlik ve Sağlık Hizmetleri Ofisi web sitesi için ergonomi içeriği geliştirmek. • Departman Güvenlik personelinin genel ergonomi konusunda yeterince eğitimli olmasını sağlayın. • Karmaşık ergonomi sorunları ve azaltma teknikleri konusunda Bölge Güvenlik Bürolarına yardımcı olun. • En İyi Uygulamaları geliştirin, sürdürün ve paylaşın. • Departman için ergonomi teknik uzmanı olarak hizmet vermek. • Departman genelinde ergonomiyle ilgili yaralanmaları azaltmaya yardımcı olmak için uygun olduğu şekilde diğer programlarla birlikte çalışın.Bölge Güvenlik Ofisleri• Programın gerektirdiği şekilde ergonomi ile ilgili eğitim ve öğretimi sağlamak veya düzenlemek. • Proaktif olun – Programın yapısı aracılığıyla En İyi Uygulamaları ve ergonomiyle ilgili diğer bilgileri belirleyin ve paylaşın. • Ergonomik risk faktörlerini ele almak ve yönetmek için Faaliyet Öncesi Güvenlik Planlarının geliştirilmesinde çalışanlara yardımcı olun. • Genel ergonomi ile ilgili şantiye ve iş-görev değerlendirmelerini, müdahalelerini ve takibini istenilen/gerektiği gibi zamanında gerçekleştirin. • Teknik uzmanlık gerektiğinde Ergonomi Program Yöneticisinden yardım isteyin.Eğitim ve öğretimEğitim ve öğretim, çalışanların işle ilgili ergonomik risk faktörlerini tanıma ve uygun kontrol stratejilerini, yani müdahaleleri anlama ve uygulama becerilerini geliştirmeyi amaçlamaktadır.Ergonomik Risk Etmenleri nelerdir Ergonomi ile ilgili ilk fikri sunan kişi kimdir Ergonomi ve is Güvenliği ilişkisi İş yerinde ergonomik risk faktörleri Ergonomi Nedir Ergonomik risk faktörleri kaça ayrılır Ergonominin psikolojik etkenleri HSIT ErgonomiEğitim, bireysel veya grup ortamında tamamlanacak ve aşağıdaki formatlardan birinde veya bir arada verilecektir:• Sözlü sunumlar. • Videolar ve çevrimiçi sunumlar. • Eğitim literatürünün dağıtımı. • Uygulamalı ekipman ve iş uygulaması gösterileri. Programın yapısına ve çalışan sorumluluklarına göre ergonomik risk faktörlerinin tanınması ve kontrolü konusunda aşağıdaki eğitimler verilecektir: • Tüm yeni çalışanlara. • Yeni bir göreve atanan tüm çalışanlara. • Yeni işler, görevler, araçlar, ekipman, makineler, iş istasyonları veya süreçler tanıtıldığında. • Ergonomik risk faktörlerine yüksek düzeyde maruz kalma tanımlandığında. • Bir çalışan kas-iskelet sistemi rahatsızlığı bildirdiğinde. • Bölüm yönetiminin takdirine bağlı olarak ve/veya program yapısı aracılığıyla periyodik tazeleme eğitimi yapılacaktır. Asgari eğitim aşağıdaki unsurları içerecektir: • Departmanın Ergonomi Programının ve programdaki bireysel çalışan sorumluluklarının açıklaması. • Başlıca ergonomik risk faktörlerinin ve bunların nasıl azaltılabileceğinin bir listesi. • Belirtileri, semptomları ve semptomları dahil olmak üzere ergonomiyle ilgili yaralanmaların tartışılması Ergonomik risk faktörlerinin neden olduğu yaralanmaların sonuçları. • Burkulma/burkulma ve meslek hastalıklarıyla ilgili belirti, semptom ve yaralanmaların erken rapor edilmesinin önemine vurgu.Bölümün Ergonomi web sitesinde, bireysel ve/veya grup eğitimlerinde kullanılmak üzere ergonomi ile ilgili eğitim ve öğretim materyalleri yer alacaktır.RaporlamaÇalışanlardan, herhangi bir yaralanma belirtisini erken bildirmeleri isteniyor, böylece denetçiler, sorun bir işçi tazminat talebine dönüşmeden önce sorunu halletme fırsatına sahip oluyor. WMSD'lerin özellikleri şunları içerir:• Tek bir olaydan veya birçok küçük yaralanmadan kaynaklanabilir. • Gelişmesi haftalar, aylar veya yıllar alabilir. • Erken evrelerde hiçbir belirti göstermeyebilir, ancak yaralanma meydana geldikten sonra belirtiler gösterir. • Evde ve işte katkıda bulunan nedenler olabilir. • Aynı WMSD'nin şiddeti, benzer bir görevi yapan kişiden kişiye farklılık gösterebilir.Ergonomiyle ilgili bir yaralanmanın belirti veya semptomlarını yaşayan çalışanlar, endişelerini derhal amirlerine iletmelidir. Erken raporlama vurgulanır. Net sonuç, çalışan için daha az acı ve ıstırap ve WSDOT için önemli ölçüde maliyet tasarrufudur.Ergonomiyle ilgili yaralanmalar, SIIR'nin raporlama sistemi (Kaza/Olay Raporu) aracılığıyla ve belirlenmiş yaralanma raporlama kılavuzlarına göre rapor edilecektir.Faaliyet Öncesi Güvenlik Planları (PASP'ler)• PASP'ler, başlıca ergonomik risk faktörlerinin (ağır efor veya kuvvet, uygunsuz duruşlar, titreşim, temas stresi ve tekrarlayan hareketler) ve uygun olduğu şekilde iş görevleriyle ilişkilendirilebilecek kontrollerin bir listesini içerecektir. • Çalışanlar ve amirler, iş faaliyetlerine başlamadan önce ergonomik risk faktörlerini ve kontrolleri uygun şekilde tartışacaklar. ҽ Tartışmalar, işe dahil olan veya olabilecek risk faktörlerini ve risklerden nasıl kaçınılacağını içerecektir. ҽ Çalışanlar, burkulma/burkulma ve meslek hastalığı gelişimi açısından risk oluşturan işleri amirlerine bildireceklerdir. ҽ Çalışanlara sık sık pozisyon değiştirmeleri ve ara vermeleri hatırlatılacaktır. Güvenli esneme ve esneme ile ilgili yönergeler mevcuttur. ҽ Çalışanlar mümkün olduğunca tarafsız bir duruş sergileyecektir. ҽ Çalışanlar, mevcut olduğunda malzeme taşıma yardımcılarından yararlanacaktır. ҽ İşletim prosedürlerinin yeniden tasarlanmasıyla gereksiz görev ve hareketlerin ortadan kaldırılmasının tartışılması. • Risk faktörlerini tartışın ve tanımlayın ve çalışanlara yaralanma riskinin aşağıdakilere bağlı olduğunu hatırlatın: ҽ maruz kalma süresi; ҽ maruz kalma sıklığı; ҽ maruz kalma yoğunluğu; ҽ risk faktörlerinin bir kombinasyonu. • Bir şeyin yapılma şeklini değiştirmek (yani iş uygulamaları) genellikle yaralanmayı önlemenin en etkili yoludur.İş Yeri ve İş-Görev Değerlendirmeleri ve MüdahalelerProgramın yapısına ve çalışanların sorumluluklarına göre iş-görev değerlendirmesi ve ergonomik müdahaleler tamamlanacaktır.Çalışma Sahası Değerlendirmeleri için Tetikleyiciler• Bir çalışan ergonomiyle ilgili bir endişeyi bildirdiğinde. • İşle ilgili ergonomik risk faktörlerinin bulunduğu işler, süreçler veya iş faaliyetleri tespit edildi. • Ergonomik risk faktörlerini içeren her türlü iş, görev, ekipman, araç, süreç, zamanlama veya mesai saatlerindeki değişiklikler. Değerlendirme sürecinde dikkate alınması gereken işle ilgili risk faktörleri bunlarla sınırlı olmamak üzere aşağıdakileri içerir: • Kuvvet, duruşlar (garip ve statik), statik yükleme ve sürekli efor, yorgunluk, tekrarlama, temas stresi, aşırı sıcaklıklar ve titreşim dahil olmak üzere fiziksel risk faktörleri. • İş rotasyonu/büyütme, yetersiz personel, aşırı fazla mesai, yetersiz veya eksik dinlenme molaları, son teslim tarihlerinden kaynaklanan stres, eğitim eksikliği, çalışma hızı, çalışma yöntemleri ve psikososyal sorunları içeren idari sorunlar. • Gürültü, aydınlatma, kamaşma, sıcaklık, nem ve kişisel koruyucu ekipman ve giysiler gibi çevresel risk faktörleri. • Risk faktörlerinin kombinasyonları. Ergonomiyle ilgili tüm konular değerlendirilecek ve uygun şekilde zamanında ele alınacaktır. Çalışma sahası ve iş-görevi değerlendirmeleri genellikle aşağıdakilere dayalı olarak planlanacaktır: • Bir çalışanın mevcut ergonomiyle ilgili yaralanmasına katkıda bulunan herhangi bir iş, süreç, operasyon veya iş istasyonu. • Ergonomiyle ilgili yaralanmalara tarihsel olarak katkıda bulunan bir iş, süreç, operasyon veya iş istasyonu. • Ergonomiyle ilgili yaralanmalara neden olma veya iş verimliliğini ve konforunu sınırlama potansiyeline sahip belirli işler, süreçler, işlemler, ekipman veya iş istasyonları.

Mekanik Avantaj – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Kasnakların Muayenesi Hemen hemen her halat kurulumunda, karmaşık dokuma desenlerine sahip hareketli bloklardan, yalnızca minimum halat hareketinin fark edilebilir olduğu eşitleyici makaralara kadar değişen bir veya daha fazla makara bulunur. Her…

Okumaya Devam EtMekanik Avantaj – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Rulmanlar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Kasnaklar Kasnak oluğu tel halat için çok darsa, yükleme gerilimi halatı oluğa derinlemesine çekerek sıkışmasına neden olur. Hem tel halat hem de kasnak şiddetli aşındırıcı aşınmaya maruz kalacaktır.Uygun kasnak tasarımı, oluk çapının, halat boyutuna bağlı olarak, nominal tel halat çapından fazla olarak 1/64 ila 5/32 inç arasında değişen bir maksimum toleransa sahip olmasını gerektirir. Kasnak oluğunun derinliği, tel halatın nominal çapının en az bir buçuk katı olmalıdır.Hizmette olan tel halat aşınacak ve çapı küçülecektir; sonuçta ortaya çıkan bozulma, bazı bölümlerin buna karşılık gelen aşırı yüklenmesiyle halatın enine kesiti boyunca stresin zayıf dağılımına neden olur.Bir halat bir kasnağın etrafında büküldüğünde, teller ve teller birbirine bağlanır ve serbestçe hareket etmez. Bu, iç ve dış aşınmayı ve sürtünmeyi artırır ve halatın yüküne yeniden ayarlanmasını engeller. Sonuç olarak, bazı tel ve halatlar olması gerekenden daha fazla yük taşımak zorunda kalır ve bu da tel halatın kullanım ömrünü kısaltır.Ek olarak, küçük boyutlu bir halat, kasnak içinde küçük boyutlu bir oluk giyme eğilimindedir. Ardından, yeni bir halat takılması gerektiğinde, kasnak oluğu, yedek halat için uygun çalışma boşlukları sağlamayacaktır. Halatın sıkışması veya sıkışması, düzgün yük dağılımını önleyen ve aşırı iç ve dış sürtünme üreten bağlanmaya neden olur.Uzun ve verimli tel halat ömrü sağlamak için kasnak olukları düzgün konturlu olmalı, yüzey kusurları içermemeli ve yuvarlak kenarlara sahip olmalıdır.HizalamaKasnaklar, birbirleriyle tam olarak hizalanacak şekilde monte edilmelidir. Gerçek kullanımda bu genellikle imkansız olduğundan, kasnaklar yanlış hizalamaya tolerans sağlayan ve ipi yerine yönlendiren oluklarla üretilir.Sadece yaklaşık 2°'lik bir boşluk açısı zorluk çekmeden yerleştirilebilir. Bununla birlikte, herhangi bir kayda değer yanlış hizalama, tel halatın oluğun kenarlarına sürtmesine neden olarak, hem halat hem de kasnak aşınması ile sonuçlanarak her ikisinin de kullanım ömrünü kısaltacaktır.Her tel halat değişiminden sonra, kasnakların düzgün şekilde hizalandığını ve doğru çalıştığını kontrol edin; aksi takdirde, ipte ve kasnaklarda önemli ölçüde aşınma meydana gelecektir. Kasnakları her zaman, yüksüz bir tel halatın kasnak kanalını terk edebileceği yerlerde kablo tutucularla donatın.Rulman çeşitleri Yüksek devire dayanıklı rulmanlar Sabit Bilyalı rulman Sanayi RULMANLARI Radyal rulman Makaralı rulman ölçüleri Omuzlu bilyalı rulmanlar Rulman KataloğuRulmanlarKasnak yatakları ya kalıcı olarak yağlanmalı ya da uygun yağlama için bir araçla donatılmalıdır. Bir yük için çok ağır olan bir kasnağın yetersiz yağlanması, halat hızı değiştiğinde tel halatın kasnak içinde kaymasına neden olacaktır. Ağır kasnağın momentumu, tel halat durduktan sonra dönmeye devam etmesine neden olarak, şiddetli tel halat aşınmasına ve kasnaktaki düz noktaların aşınmasına neden olarak halata daha fazla zarar verebilecek bir taşlama çarkı hareketi üretecektir.Kasnaklardaki sürtünme kayıpları, tel halatın stilinin, kasnağın tel halat çapına oranının ve yatak tipinin bir fonksiyonudur. Kasnak burçlarında sürtünme kaybını hesaplarken, yaklaşık yüzde 4 1⁄2'lik bir kayıp varsaymak mantıklıdır; kasnak yatakları için kayıp, yatakların kalitesine bağlı olarak yaklaşık yüzde 1 ila 2'dir. Bu kayıplar, kasnak üzerinde 180° bükülme yapan bir tel halat kullanımına dayanmaktadır. Daha küçük dönüş açıları için bu değerler azaltılabilir.Kasnakların Bakımı Maksimum verimlilik ve uzun süreli kullanım için kasnaklar düzenli olarak kontrol edilmeli, yağlanmalı ve bakımı yapılmalıdır. Muayene sıklığı, kullanım sıklığına ve sürelerine, çevre koşullarına ve kullanıcının doğru muhakemesine bağlıdır.Bakım Kontrol Listesi Kasnakları• Pimlerde veya akslarda, halat yivlerinde, yan plakalarda, burç veya yataklarda ve bağlantı parçalarında aşınma; aşırı aşınma, parçaların değiştirilmesine veya kasnağın hizmet dışı bırakılmasına neden olabilir. • Yan plakaların, pimlerin ve aksların, montaj bağlantı noktalarının, muyluların vb. deformasyonu; deformasyona kötü hizmet veya aşırı yüklenme (veya her ikisi) neden olabilir ve kasnağı hizmetten çıkarmak için bir neden olabilir. • Kasnaklarda yanlış hizalama veya yalpalama. • Somun cıvatalarının güvenliği ve diğer kilitleme yöntemleri, özellikle bir sökme incelemesinin ardından yeniden monte edildikten sonra; istifleme, ayar vidası, kopilya ve kapak vidası gibi orijinal sabitleme yöntemi kullanılmalıdır.Bileşenler• Eksik veya gevşek halkalar için segmanlarla tutulan pimler. • Doğru konumlandırma için pim somunları: • Konik makaralı rulman—tümünü çıkarmak için sıkılmalıdır. kasnak dönüşü sırasında oyna • Bronz burç ve düz makaralar—çalışan oyun sonu kasnağı başına 0,031 inç boşluk; ve buna göre ayarlanmalıdır. • Son boşluk kasnağı başına 0,031 inç (0,787 mm) çalışma boşluğu için bronz burçlar ve düz makaralı rulmanların pimleri; pinleri buna göre ayarlayın. • Kasnak dönüşü sırasında tüm boşlukları ortadan kaldırmak için konik makaralı rulmanlar. • Fabrikada 0,031 ila 0,052 inç (0,787 ila 1,321 mm) olarak ayarlanan açıklıklar için kanca veya zincir kasası açıklığı; artan boşluk, bileşen aşınmasından kaynaklanabilir; 0,12 ila 0,18 inç'i (3.048 ila 4.572 mm) aşan boşluk, sökme ve daha fazla inceleme gerektirir. • Kanca ve somun dişlerinde deformasyon veya korozyon. • Kancanın yüzey durumu ve deformasyonu. • Kaynak korozyonu veya kaynak çatlaması için kaynaklı yan plakalar. • Deformasyon, uygun oturma ve çalıştırma için kanca mandalı.İç çapta veya burç ucunda çatlak olan tüm burçları hizmet dışı bırakın; çatlamış veya kasnak göbeğinin (veya her ikisinin) ötesine uzanan burçlar, burç aşırı yüklenmesinin göstergeleridir.YağlamaYağlamanın sıklığı, kasnak kullanımının sıklığına ve süresinin yanı sıra, kullanıcının sağduyusuna bağlı olan çevresel koşullara bağlıdır.Normal kasnak kullanımı varsayıldığında, orta kıvamlı lityum bazlı gres kullanılırken aşağıdaki program önerilir:Kasnak Yağlama• Bronz burçlar (kendinden yağlanmaz). Her 8 saatte bir sürekli çalışma veya her 14 günde bir aralıklı çalışma. • Makaralı rulmanlar. Her 24 saatte bir sürekli çalışma veya her 14 günde bir aralıklı çalışma. • Kendinden yağlamalı bronz burç. Yavaş hat hızları ve seyrek kullanım (orta yatak sürtünmesi) için kullanılır. Burcun durumunu belirlemek için sık sık muayene gereklidir. • Konik rulman yeri. Her 40 saatte bir sürekli çalışma veya her 30 günde bir aralıklı çalışma.Kanca Yağlama• Antifriksiyon. Sık döndürme için her 14 günde bir; seyrek döndürme için her 45 günde bir. • Bronz baskı burcu (veya yataksız). Sık döndürme için her 16 saatte bir; seyrek döndürme için her 21 günde bir.

Rulmanlar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Kasnaklar  Kasnak oluğu tel halat için çok darsa, yükleme gerilimi halatı oluğa derinlemesine çekerek sıkışmasına neden olur. Hem tel halat hem de kasnak şiddetli aşındırıcı aşınmaya maruz kalacaktır. Uygun kasnak…

Okumaya Devam EtRulmanlar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Kasnak Çeşitleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
KasnaklarKasnaklar, lif veya tel halatın hareket yönünü değiştirmek için arma işlemlerinde kullanılır. Bloklar gibi çoklu olarak monte edildiğinde, kasnaklar hemen hemen her türlü gerekli mekanik avantajı sağlayabilir.Kasnakların birbirleriyle tam hizada monte edilmesi gerekmesine rağmen, bu, arma işlemlerinde nadiren görülür. Yanlış hizalamayı telafi etmek için, kasnak olukları bir miktar tolerans sağlayacak şekilde şekillendirilmiştir. Kasnaklar, burçlar veya yataklar üzerindeki montaj milleri etrafında döner. Bir blok sisteminde, kasnaklar farklı oranlarda veya hızda döner ve farklı yüklere sahiptir. Ancak kaldırma ve indirme sırasında hat gerilimi sistem genelinde eşit değildir.Belirli bir toplam kasnak yükü için izin verilen maksimum hat hızını bulmak için hesaplamalar yapılabilir. Gerekli hız hesaplanan izin verilen maksimum hat hızından büyükse, şaft boyutunu veya göbek genişliğini (veya her ikisini) artırın ve yeniden hesaplayın. İzin verilen maksimum hat hızı gerekli hat hızına eşit olana veya bu hızı geçene kadar işleme devam edin.WLL, kasnak bloğuna ve bağlantı parçasına uygulanması gereken maksimum yüktür. Bu toplam yük değeri, bir kaldırma veya çekme sistemi tarafından kaldırılan veya çekilen ağırlıktan farklı olabilir. Kullanılacak nominal kapasite bloğunu doğru bir şekilde belirlemek için sistemdeki her bir bloğa binen toplam yükün belirlenmesi gerekir.Yük hattı yönünü değiştirmek için kullanılan tek bir kasnak bloğu, kaldırılan veya çekilen ağırlıktan çok farklı toplam yüklere maruz kalabilir. Toplam yük değerleri, kasnak bloğuna gelen ve giden hatlar arasındaki açıya göre değişir. Kasnak bloğundaki toplam yükü elde etmek için doğru açı faktörü çarpanını kullanın.Kasnak SeçimiDoğru rulmanın seçilmesi, kasnak kullanan herhangi bir uygulamanın performansı için kritik öneme sahiptir. Rulman seçimi yapılırken kasnak yükü, hat hızı, kullanım sıklığı ve çalışma ortamı önemli hususlardır.Kasnak Çeşitleri• Düz delik. Yüksek yatak sürtünmesi; dökme demir; kendi yatağını sağlar. Çok düşük hat hızları ve çok seyrek kullanım için; fiber olgun bloklarda kullanılır. Yalnızca hafif aralıklı kullanım için; sık sık yağlanmalıdır. • Bronz burçlu. Kendinden yağlama. Yavaş hat hızları ve sık olmayan kullanım ve daha büyük yüklerde daha sık kullanım için; orta düzeyde yatak sürtünmesi. • Makaralı burçlu. Zeminsiz silindirler, yarışlar olmadan; sadece hafif seyrek kullanım içindir. Ağır bir gres ile periyodik olarak yağlanmalıdır. • Bronz rulmanlar. Basınçla yağlanmış; servis gereksinimlerinin ekstra ağır ve sürekli olduğu yerlerde kullanım için. Sık sık yağlanmalıdır. • Makaralı rulmanlar. Yer silindirleri ve tam yarışlar; işlemin yüksek hızda olduğu orta hizmette kullanım için önerilir. • Konik rulmanlar. Konik açılar, yatağın radyal ve itme yüklerinin bir kombinasyonunu taşımasına olanak tanır - çanak açısı ne kadar dik olursa, yatağın itme yüklerini işleme yeteneği o kadar büyük olur. • Sürtünmesiz yataklar. Uzun ömrü minimum bakımla birleştiren hassas rulmanlar; minimum yatak sürtünmesi. Sürekli yüksek hızlarda ve ağır yüklerde kullanım içindir.Kasnak çeşitleri Etamin kasnak çeşitleri Nakış Kasnak çeşitleri Kayış kasnak problemleri Kayış kasnak mekanizmaları El işi kasnak çeşitleri Kayış Kasnak Kayış kasnak mekanizmalarında sürtünmeKasnak ÇapıHiçbir minimum kasnak çapı, bir kaldırma mekanizmasının çalışmasını engellemese de, çapın halat ömrü üzerinde doğrudan bir etkisi vardır. Standart bir tel halat uygulaması için uygun kasnağı seçerken, üç ana faktör dikkate alınmalıdır: kasnak çapı, kasnak malzemesi ve oluk boyutu ve şekli.Bir kasnağın diş çapı, tel halattaki eğilme stresini ve kasnak yüzeyi ile tel halat arasındaki temas basıncını belirler. Belirli bir tel halatın boyutu ve yapısı için uygun şekilde boyutlandırılmış kasnaklar, hem kasnağın hem de halatın ömrünü uzatabilir.Yetersiz boyuttaki kasnaklarla bir tel halat kullanılırsa, tel halatın üzerine uygulanan şiddetli eğilme gerilmeleri, gerçek aşınma hafif olsa bile tellerin yorulmadan kopmasına neden olur. Bir tel halatı yok etmenin en hızlı yollarından biri, onu küçük kasnakların üzerinden geçirmektir. Tellerin aşırı ve tekrar tekrar bükülmesi ve düzleştirilmesi, yorgunluktan dolayı erken arızalara yol açacaktır.Küçük kasnaklar hem tel halat hem de kasnak oluklarının aşınmasını hızlandıracaktır. Belirli bir yük için bir kasnak yivi üzerindeki tel halatın birim alanı başına basınç, kasnağın boyutuyla ters orantılı olduğundan, kasnak çapı ne kadar küçükse, oluk üzerindeki birim alan başına halat basıncı o kadar büyük olur.Ünite radyal basıncı maksimum değerleri aşarsa, oluğun üretildiği malzeme çalışma koşulları için çok yumuşaktır ve olukların hızlı aşınmasına neden olur.Kasnak çapı ayrıca tel halat mukavemetini de etkileyebilir. Bir tel halat bir kasnağın etrafında büküldüğünde, tek tek şeritlerin ve tellerin kendilerini tamamen değişen konumlarına ayarlayamamaları nedeniyle etkili mukavemet kaybı olur.Kasnak çapı, halatın çapına göre küçüldükçe, ip mukavemet verimi belirgin bir dereceye kadar düşer. Tel halat üreticileri, çeşitli tel halat yapılarında kullanılması gereken kasnak boyutları için standartlar oluşturmuştur.Kasnak MalzemesiSert kasnak yüzeyleri, tel halat için en iyi yatak yüzeylerini sunar, böylece kasnak ve halat ömrünü uzatır. Kasnak, tel halattan daha yumuşak bir malzemeden dövülür veya dökülürse, kasnak ömrü ve tel halat ömrü kısalır. Kasnak, ipin izlenimini alma eğiliminde olacak ve bu da hat oluğunun çizilmesine ve ondülasyonuna neden olacaktır.Dökme manganlı çelik kasnaklar, kasnak malzemesinde en üst düzeyi sunar. Bu yüzey aslında tel halat kullanımı için sertleşir ve büyük ölçüde uzatılmış kasnak ömrü ve tel halatın servis süresini uzatır.Minimum oluk koşulları için aşırı boyut toleranslarını içerecek şekilde yapılan daha yeni mastarlar buna göre işaretlenmiştir. Oluk çapı çok büyükse, ip uygun şekilde desteklenmeyecektir. Düzleşme ve bozulma eğilimi gösterecek, böylece bireysel tellerde bükülme yorgunluğunu hızlandıracak ve erken arızaya neden olacaktır.

Kasnak Çeşitleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Kasnaklar Kasnaklar, lif veya tel halatın hareket yönünü değiştirmek için arma işlemlerinde kullanılır. Bloklar gibi çoklu olarak monte edildiğinde, kasnaklar hemen hemen her türlü gerekli mekanik avantajı sağlayabilir. Kasnakların birbirleriyle…

Okumaya Devam EtKasnak Çeşitleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Ağırlıkların Revizyonu – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Gerdirme ve Şişe VidalarıGerdirme veya şişe vidası, esnek çelik tel halatın (FSWR) gerdirilmesi veya ince uzunluk ayarı için bir cihazdır. Bunlara ayrıca arma, birleştirme veya gerdirme vidaları da denir. Bununla birlikte, donanımda sınırlı bir uygulamaları vardır ve kullanımlarıyla ilişkili birçok doğal tehlike olduğundan büyük bir dikkatle kullanılmalıdır.Gerdirme olarak çeşitli uç bağlantı parçaları kullanılır: halka ve halka, kanca ve kanca, çene ve çene veya saplama ve saplama ve ayrıca bu türlerin herhangi bir kombinasyonu söz konusudur.Gerdirmelerin (şişe vidaları) en yaygın kullanımı yükleri tesviye etmektir. Bir güç istasyonundaki bir statora bir rotor yerleştirirken olduğu gibi bazı yükler, mükemmel bir seviyede pozisyona yerleştirilmelidir. Bu, bir dengeleme kirişinin bir tarafında bir askı ve diğer tarafta bir şişe vidasına bağlı daha kısa bir askı her ikisi de yüke bağlı olarak yapılır. Şişe üzerindeki vida dişi ayarlanarak yük tamamen düz hale getirilebilir.Bir gerdirmenin nominal yük kapasitesi, bağlantı parçasının dişli bölümünün dış çapının yanı sıra uç bağlantı tipine de bağlıdır. Konfigürasyonları nedeniyle daha düşük derecelendirmelere sahip olan kanca ve halka türleri dışında, karşılaştırılabilir boyuttaki tüm gerdirmeler eşit, nominal yük kapasitelerine sahiptir.• Tüm kanca uç bağlantılarının güvenlik mandalları ile donatıldığından emin olun. • Gerdirme titreşimlere maruz kalıyorsa, gerdirme çerçevesini her zaman uç bağlantısına sabitleyin, böylece bağlantının gevşemesini önleyin. • Bağlantıyı yerine kilitlemek için daha ağır ve daha az etkili kilit somunları veya sıkıştırma somunları yerine her zaman tel kullanın. • Tüm gerdirmeleri sık sık kontrol edin. • Uç bağlantılarını, çubukları ve gövdeleri çatlak, bükülme ve deformasyon; dişli kısımlarında iplik hasarı olup olmadığını kontrol edin. Gerdirme ve şişe vidalarını kullanırken: • Yükleri desteklemek için kancalı gerdirmeler kullanmayın. • Açılmasını önlemek için kancaya takviye veya çelik kaynak yapmayın. • Çatallı gerdirmeleri yan yüke maruz bırakmayın. • Görünüm sağlamak için şişe vidalarının kontrol delikleri olduğundan emin olun şişede kalan iplik miktarı. • Kontrol delikleri yoksa veya diş tam olarak geçmemişse şişe vidaları kullanmayın. • Üzerinde SWL işareti yoksa gerdirme veya şişe vidası kullanmayın. • Dişleri iyi durumda olduklarından ve yan tarafta SWL markasını alacaklarından emin olmak için inceleyin. • Titreşim olması muhtemel yerlerde gevşemelerini önlemek için şişe vidalarını kilitleyin. Vidaların açılmasını engellemeyen ve dişe fazladan yük bindiren kontra somunlarla kilitlemeye çalışmayınız. • Göz veya çatal tiplerini yalnızca destekleyici yükler için kullanın. • Gerdirme titreşimlere maruz kalıyorsa, gerdirme çerçevesini her zaman uç bağlantısına sabitleyin, böylece bağlantının gevşemesini önleyin. • Bağlantıyı yerine kilitlemek için daha ağır ve daha az etkili kilit somunları veya sıkıştırma somunları yerine her zaman tel kullanın. • Tüm gerdirmeleri sık sık kontrol edin. • Uç bağlantılarını, çubukları ve gövdeleri çatlak, bükülme ve deformasyon; dişli kısımlarında iplik hasarı olup olmadığını kontrol edin.İşyeri temizliği ve düzeni eğitim sunumu Maden işyerlerinde iş Sağlığı ve Güvenliği pdf Açık ocak madenciliği Elle yük taşıma YÖNETMELİĞİ Elle taşıma işlerinde iş Sağlığı ve Güvenliği İstifleme yöntemleri İşyeri temizliği ve Düzeni PDF İş yeri temizliği ve DüzeniYayıcı ve Dengeleme KirişleriBir vinçte veya vinçte kullanılan kaldırma ve arma ataşmanları arasında, kanca ile kaldırılacak nesne arasında, taşınması zor yükleri kaldırmak için kullanılan yayıcı kiriş (kaldırma kirişi) ve dengeleme kirişi (yük dengeleyici) bulunmaktadır. ) yükü dengelemek için yaygın olarak kullanılır.Yayıcı kirişler, kaldırma sırasında uzun yükleri destekler ve devrilmelerini, kaymalarını veya bükülmelerini önler. Kiriş ayrıca düşük askı açılarını ortadan kaldırmaya yardımcı olur ve bir yükün ezilmesini önler. Dengeleme kirişleri, art arda kaldırma yaparken yükü iki askı ayağı veya iki kaldırma hattı arasında eşit olarak dağıtır.Ağırlıkların RevizyonuYük bağlı değilken vinç kaldırma teline ve kancaya ekstra ağırlık sağlayın. Bakım ağırlığının ve tertibatın dönmesini en aza indirmek için, halat ile bakım ağırlığı arasında dönen bir bilyalı veya makaralı rulmana sahip olmak tercih edilir.• Kaldırma sınırının takılı olduğu yerlerde, vincin, bakım ağırlığı tertibatının tepesindeki dövülmüş tertibatın bom kafası kasnağı ile temas etmeyecek şekilde ayarlandığından emin olun. • Bakım ağırlığının halata bağlı olduğu yerlerde, yani bir kamanın veya soketin veya başka bir ekin kenarlarının çevresinde korozyon ve yorgunluk belirtileri olup olmadığını kontrol edin. Bakım ağırlığı tertibatı asla dövülmüş bir halat bağlantısına dayanacak şekilde kurulmamalıdır. • Tüm ataşmanların yükün ağırlığına, vinç veya vinç tipine ve yükü kaldırmak için kullanılan zincir, halat veya kanca tipine uygun şekilde yapılandırıldığından emin olun.Parçaların ve Montajların BakımıKötüye kullanılırsa, yanlış uygulanırsa, yıpranırsa veya uygunsuz şekilde bakımı yapılırsa, herhangi bir bağlantı, montaj veya eklenti başarısız olacaktır. Arıza, yüklerin sallanmasına veya kontrolden çıkmasına neden olabilir ve kişisel yaralanma veya ölüme ve ayrıca maddi hasara neden olabilir.Doğru eğitim önemlidir. Arıcılar, donanım düzeneklerinin tasarımı ve kullanımı konusunda uygun şekilde eğitilmelidir. Tüm kaldırma işlemlerini, bir ekipman arızası meydana gelirse hiç kimse yaralanmayacak şekilde gerçekleştirin.• Yükün altından ve yükün kuvvet hattından uzak durun. • Hiç kimsenin kaldırılmış bir yükün altına girmesine izin vermeyin. • Düzensiz yüklemeden kaçının. Temel olarak eğilme, burulma veya kesme sırasında hiçbir arma tertibatı yüklenmemelidir. Yalnızca bağlantı parçasının tasarlandığı normal, düz çizgide yükleme yaparak bu koşullardan kaçının. Yan yüklemeden kaçının. • Bağlantı parçalarını ve ekleri düzenli olarak inceleyin; hiçbir parça sonsuza kadar dayanmaz. Korozyon, aşınma, deformasyon, oyuklar, yanlış kullanım, kötüye kullanım, değişiklik ve diğer koşullar meydana gelecek ve bir parçanın çalışma yükü sınırını (WLL) azaltacaktır. • Halat üreticisi tarafından belirtilen WLL'yi aşmayın. Aşırı sıcak, soğuk, korozyon veya üçünün herhangi bir kombinasyonu veya yüksek riskli uygulamalar gibi aşırı çevresel koşullar, WLL'nin azaltılmasını gerektirebilir. • Bağlantı, montaj veya ek için WLL'yi asla aşmayın. • Şok yüklerinden kaçının. Teçhizatın WLL'sini aşabilecek şekilde sarsmaktan, çarpmaktan, sallanmaktan veya yükleri taşımaktan kaçının. • Bağlantı elemanlarını kaynaklamayın veya değiştirmeyin. Aşınma ve normal kullanım, herhangi bir montajın WWL'sini azaltacaktır. Yeni veya kullanılmış bir montaj hakkında herhangi bir şüpheniz varsa, yeterli performansı sağlamak için uygun inceleme ve testler yapılmalıdır. • Bir parçanın ne zaman değiştirileceğini belirlemek ve bir donanım tehlikesinden kaçınmak için tüm parçaları periyodik olarak inceleyin. Denetim sıklığı, kullanıcıların özel uygulamalarına ve yerel koşullara bağlıdır; şüpheniz varsa, kullanmadan önce kontrol edin. Bir parçanın kusurlu olduğuna karar verilirse parçayı imha edin. • Kusurlu bir bağlantıyı, tertibatı veya eki asla basitçe atmayın, yok edin.

Ağırlıkların Revizyonu – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Gerdirme ve Şişe Vidaları Gerdirme veya şişe vidası, esnek çelik tel halatın (FSWR) gerdirilmesi veya ince uzunluk ayarı için bir cihazdır. Bunlara ayrıca arma, birleştirme veya gerdirme vidaları da denir.…

Okumaya Devam EtAğırlıkların Revizyonu – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Sanayi ve Toplum Arasında Bir Ortaklık – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Acil Müdahale Yeteneklerini Geliştirmek İçinSanayi ve Toplum Arasında Bir OrtaklıkSaha komuta merkezi aracı, acil durum iletişim ekipmanı, haritalar, planlar ve saha süreçlerine ilişkin belgelerin yanı sıra HAZMAT müdahalesine ilişkin müdahale ekipmanı ve araçları taşır. Eastman acil durum merkezinin, site yönetimi kontrol merkezlerine ve Kingsport ve Sullivan County için 91 1 sevk merkezlerine doğrudan hatları vardır.Ayrıca sitede 800 mhz tekrarlayıcı sistemi ile birkaç konuşma filosu ile telsiz iletişim ekipmanına sahiptir. Plant Protection'ın Kingsport ve Sullivan County acil durum konuşma filoları ile radyoya dahil edilmiş birkaç telsizi vardır ve Eastman acil durum konuşma filoları sistemlerindeki bir dizi telsizdedir.Personel, bir itfaiye Kaptanı, iki Teğmen ve beş Yangın Devriyesi dahil olmak üzere vardiya başına 8 tam zamanlı itfaiyecidir. Asgari eğitim İtfaiyeci, EMT ve HAZMAT Teknisyeni seviyeleri içindir. Birkaçı da Paramedik. Bu, tamamı İtfaiyeci ve HAZMAT Teknisyeni seviyelerine göre eğitilmiş bir mağaza alanından vardiya başına 6 gönüllü itfaiyeci tarafından tamamlanmaktadır. Ek yarı zamanlı Paramedik personeli, vardiya başına bir eşdeğer sağlar.Kuzeydoğu Tennessee'de bulunan Kingsport İtfaiyesi, 41.000'in üzerinde bir nüfusa hizmet ediyor. 89'u üniformalı itfaiyeci olmak üzere 97 personel istihdam eden departman, YANGIN ve TIBBİ MÜDAHALE ile TEHLİKE ve TAKTİK KURTARMA dahil olmak üzere çeşitli hizmetler sunmaktadır. Kingsport, 7 motor, 1 merdivenli kamyon ve Sullivan County HAZMAT ünitesi ile altı itfaiye istasyonundan faaliyet göstermektedir. Ayrıca 3 yedek motora, yedek merdivenli kamyona ve taktik kurtarma ve ekipman araçlarına sahiptir.Sullivan County EMS şu anda 430 mil karelik bir hizmet alanında yaklaşık 155.000 kişiye acil tıbbi müdahale sağlamaktan sorumludur. Ambulanslar, 6 ALS Ambulans'ın günde 24 saat çalışan 49 tam zamanlı çalışanı ile ilçe genelindeki altı istasyondan çalışır.Kingsport Life Saving Crew, hızlı su kurtarma, dalış kurtarma, yüksek açılı kurtarma, kapalı alan kurtarma ve araç kurtarma dahil olmak üzere bölge için bir dizi kurtarma hizmeti sağlayan gönüllü bir kuruluştur. 1948'den beri bu hizmetleri topluma sunan tüm gönüllüler birimi, yılda yaklaşık 3.000 çağrıya cevap veriyor. Ekipmanları, sağlanan her hizmet için uzmanlaşmıştır.Bu üç grubun, yeteneklerini aşan bir olay olması durumunda bölge itfaiyeleri ve acil sağlık hizmetleri ile karşılıklı yardım ve afet anlaşmaları bulunmaktadır.Eastman İtfaiye Departmanı, itfaiyecileri eğitmek için kullanılan kaynaklara sahipti, ancak yeni itfaiye personeli için standart bir eğitim programı kabul edilen bir ihtiyaçtı. Eastman İtfaiye Eğitim Alanı, yanıcı sıvının bir polar çözücü olduğu benzersiz durumuyla yanıcı sıvılar ve gazlar dahil olmak üzere özel tehlikeler hakkında sürekli eğitim sağlayan kaynaklardan biriydi.Sanayi toplumu dönemi düşünürleri Sanayi toplumu Nedir Sanayi sonrası toplum nedir Daniel Bell sanayi sonrası toplum Sanayi sonrası toplum kavramını ortaya atan sosyolog Sanayi toplumu özellikleri Tarım toplumu Bilgi toplumuYeni itfaiyecileri eğitmek için düşük devir hızı ve sınırlı mevcut eğitim kaynakları ile, yeni Eastman itfaiye devriyeleri için iyileştirilmiş bir eğitim programına ihtiyaç vardı. Bu eğitim programının, hem işle ilgili eğitim (JRE) hem de sahaya özel iş görevlerine ilişkin işe özel eğitim (JST) içeren, ders planı odaklı bir eğitim programı olması gerekiyordu.Kuzeydoğu Tennessee, merkezi bir konumda bulunan ve ülke çapındaki büyük endüstriyel eğitim tesisleri için mevcut olmayan mevcut devlet yangın eğitim kaynakları için uygun değildir. Eastman yeni itfaiyeciler yetiştirmenin bir yolunu ararken, bölgedeki altı ücretli itfaiye de personeli için daha erişilebilir bir eğitim programı arıyordu.Kuzeydoğu Tennessee Temel Yangın Eğitim Okulu, acemi itfaiyeciler için bir eğitim programı olarak geliştirildi. Bu program Kingsport, Bristol, Johnson City, Elizabethton, Greenville ve Morristown itfaiye birimleri tarafından organize edildi. Okulu düzenlerken Eastman İtfaiyesi'nden katılmasını istediler.350 saatlik okul, eğitim için temel olarak oluşturulmuş ders planlarını kullanır ve öğrenciler, kursun sonunda verilen devlet sınavını geçmeleri durumunda İtfaiyeci 1 seviyesinde mezun olurlar. Eastman, okulda bir katılımcı olarak yanıcı sıvılar / yanıcı gaz yangın söndürme, köpük operasyonları ve sabit yangından korunma sistemleri dersleri vererek uzmanlıklarına katkıda bulundu.Eastman'ın katılımı, Sorumlu Bakım@Topluluk Bilinci ve Acil Durum Müdahalesi (CAER) Yönetim Uygulamaları Kuralları tarafından yönlendirildi ve bölge itfaiyecileriyle özel yangın söndürme tekniklerini paylaşmanın yanı sıra, yeni Eastman itfaiyeci için bir eğitim programı için JRE ihtiyacını karşıladı.Eastman fabrika sahasının hem yüksek açılı hem de kapalı alan kurtarma için potansiyel ihtiyacı vardır. Ayrıca tesis Holston Nehri tarafından bölünmüştür ve düzenli olarak balıkçılar su kurtarma yetenekleri gerektiren nehirde yakalanır. Bu üç kurtarma ihtiyacı için uygun maliyetli hizmetler sağlamak, Eastman İtfaiye Departmanı için bir dizi yetenek içerir ve uygun olduğunda Kingsport İtfaiye Departmanı ve Kingsport Life Saving Crew dahil olmak üzere yerel müdahale kuruluşlarıyla ortak olma fırsatı sunar.Sahada Kapalı Alan Kurtarma potansiyeli nedeniyle, bu hizmet Eastman İtfaiye Departmanı tarafından sağlanmaktadır. Ancak Yüksek Açılı Kurtarma, kaynak mevcudiyeti açısından, eğitim açısından ve maliyet açısından bakıldığında, paylaşılan bir yanıtın istendiği bir şeydir.Eastman, iki yerel müdahale kuruluşuyla ortaklık kurdu ve topluluk kuruluşları tarafından halihazırda stoklanmış ekipmanı tamamlayacak ek yüksek açılı kurtarma ekipmanı satın almayı içeren bir müdahale planı oluşturdu. Ortaklığın etkinliği, eğitimin etkinliğini test etmek için ortak eğitim ve tatbikatlarla artırıldı.Yüksek Angle Rescue bir ortaklık için mükemmel bir seçim olsa da Water Rescue değildi. Mükemmel topluluk kaynakları, hizmet tekrarı veya ek ekipman temini olmaksızın tesise kaliteli bir hizmet sundu.Eastman'ın acil tıbbi müdahalesi, eyalet lisanslı bir Temel Yaşam Desteği (BLS) hizmetiydi, ancak ekipmanımız, bir Paramedik görevdeyken Gelişmiş Kardiyak Yaşam Desteği (ACLS) düzeyinde yanıt verecek donanıma sahipti. Eastman EMT'lerini Paramedik seviyesine becerilerini geliştirmeye teşvik etmek için bir çaba gösterildi, ancak sınıf programları Eastman vardiya programına uygun değildi, bu nedenle Paramedikleri bu yöntemle eklemek açıkça işe yaramadı.Ek bir endişe, Eastman Paramedics tarafından becerilerin korunmasıydı. Çağrı sayısı becerilerini korumak için yeterli değildi ve mevcut Paramedikler bu beceri bakımını yapmak için boş zamanlarında bölge acil sağlık hizmetleriyle çalıştı. Çözüm, bölge acil sağlık hizmetleri için çalışan Paramedikleri yarı zamanlı olarak işe almaktı.Tüm vardiyalarda görevli en az bir Paramedik personel sağlamak için, personel yarı zamanlı Paramedikler ve Eastman Paramedikler arasında dengelenmiştir. Uygulamadan bu yana, programın bir Paramedik'in bulunmasının hastayı kurtardığı beş “tasarruf” olmuştur. Programın maliyeti, hem iyileşme hem de rehabilitasyon maliyetlerini azaltan hızlı müdahalenin faydalarıyla dengelenmekten çok daha fazlaydı.

Cıvatalar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Ekler Kaldırma ve arma ataşmanları, kanca ile kaldırılacak eşya arasında bir vinç veya vinç üzerinde kullanılır. Kaldırma ve arma ataşmanları, yükün ağırlığı, vinç veya vinç tipi ve yükü kaldırmak için…

Okumaya Devam EtCıvatalar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Klipsler (Kelepçeler) – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
SoketlerSoketler, kama soketlerinin küçük yarıçapları ve ciddi göbek kayması olasılığı nedeniyle, montajlarında çok dikkatli olunmadıkça ve halat ucu çok sıkı tutulmadıkça dönmeyen tel halatlarda kullanılmamalıdır.Kamalı soketleri kullanırken, soketin ipi eklemeye gerek kalmadan periyodik olarak yenilenebilmesi için gerekenden daha uzun bir iple başlamak iyi bir uygulamadır. Kama, bozuk tel kesilip yuvaya yeniden takılarak yuvadan delinebilir. Halat ucu her zaman soketten en az 6 ila 9 inç çıkıntı yapmalıdır.Halatın yüklenen kısmının kamayı bıraktığı yerde bükülmemesi çok önemlidir. Soketler, yük hattı düz bir hat üzerinde olacak şekilde, prizin gözüyle çekerek kurulmalıdır (Şekil 16.8). Kama tipi soketler kullanılacaksa, tel halatın ucunu soketten geçirin, kamanın etrafından bükün ve ucunu tekrar soketten geçirin. Gerilim altında, kama, tel halattaki bükülmeye karşı sıkıca çekilir ve sağlam bir şekilde yerinde tutar.Bir kama soketi kullanırken, çekme kısmı doğrudan çatal pimi ile aynı hizada olacak şekilde ipi takmaya özen gösterilmelidir. Aksi halde ip sokete girerken keskin bir bükülme oluşacaktır. Hareketli yüklerin takozları zorlamamasına dikkat edilmelidir; ve kablonun yanlışlıkla gevşemesi soketi serbest bırakmaz. Pozitif kilitleme takozları sorunu ortadan kaldıracaktır; kama prizler, yük hattı düz bir hat üzerinde olacak şekilde takılmalıdır, priz gözü ile çekiniz.YüksüklerTel halat bir ilmek ile sonlandırıldığında, özellikle ilmek yükü nispeten küçük bir alana yayan bir cihaza bağlandığında, tel halatın çok sıkı bükülme riski vardır. Döngünün doğal şeklini korumak ve kabloyu döngünün iç kısmında sıkışma ve aşınmaya karşı korumak için döngünün içine bir yüksük takılabilir. Halkalarda yüksük kullanımı endüstrinin en iyi uygulamasıdır. Yüksük, yükün tellerle doğrudan temas etmesini engeller.Klipsler (Kelepçeler)Bir ekipmana göz yapma veya tel halat takmanın en yaygın yöntemi kablo veya klipstir. Düzgün yapıldığında ve üreticinin Klip Kurulumuna göre tablolar, kırpılmış göz sonlandırmaları, tel halat mukavemetinin yaklaşık yüzde 80'ini geliştirecektir.Bir tel halatın ucunda bir göz oluşturmak için her zaman ağır hizmet tipi bir yüksük kullanın.U-Cıvata Klipsleri. Bu klipsler, halkanın gevşek ucunu tekrar tel halata sabitlemek için kullanılır. U-cıvata klipsi, U-şekilli bir cıvata, dövme bir eyer ve iki somundan oluşur. U-cıvataya iki kat tel halat yerleştirilir. Eyer daha sonra halatların üzerine cıvataya takılır (eyer, U-cıvatasına oturacak iki delik içerir). Somunlar düzenlemeyi yerine sabitler. Bir tel halatı sonlandırmak için genellikle üç veya daha fazla kelepçe kullanılır.Bağlantı Klipsleri Plastik Vida Klipsi Sac Vida KLİPSİ M6 klips Metal Klips Metal Klips imalatçıları Somunlu Klips Klips VidaU-cıvata bölümü, tel halatın ölü veya kısa ucuna ve eyer, halatın canlı veya uzun ucuna ayarlanmalıdır. U-cıvatayı çıkmaz uç yerine canlı bağlantıya veya hatta bir klipse yerleştirmek, bağlantının verimliliğini yüzde 40'a kadar azaltabilir.Çift Sele Klipsleri (Düz Kavrama Klipleri). Bu klipsler, U-cıvata klipslerine göre tercih edilir, çünkü yanlış takılmaları imkansızdır ve halata daha az zarar verirler. Ek olarak, bu bağlantılarda daha az geri dönüş gerekir ve bazı halat boyutlarında U-cıvata klipslerinden daha az eyer klipsi gerekir.• Klipsleri kullanırken, eyerlerdeki olukların, kullanılan halat döşemesininkiyle eşleştiğinden emin olun - sırasıyla sola veya sağa yatırılan tel halatlar için sola veya sağa yatırılan klipsler. Aksi takdirde, dövme işlemindeki oluklar arasındaki çıkıntılar, tel halatın tellerine paralel ve aralarından ziyade çapraz olarak ilerleyecektir. Bu, klips somunları uygun şekilde sıkıldığında tel stantların kesilmesine neden olacaktır. • Klipsler arasındaki tel halatın herhangi bir kısmında gevşekliğe izin vermeyin. • İki düz uzunluktaki ipi doğrudan bağlamak için asla herhangi bir klips kullanmayın. Böyle bir bağlantı gerekliyse, her uzunlukta bir göz (yüksük ile) oluşturmak için klips kullanın ve gözleri birbirine bağlayın. • Asla iki düz uzunlukta ipi klips kullanarak bağlamayın. • Halatın düşmesini önlemek için her zaman bir göz oluşturmak için bir yüksük kullanın. göze takmak ve daha güvenli bir bağlantı sağlamak. • Yeniden kullanılan klipsler uygun verimliliği sağlayamayacağından, bağlantılar için her zaman yeni klipsler kullanın. • Asla üretici tablolarında önerilen sayıdan daha az klips kullanmayın. • Klipslerin uygun aralıklarla yerleştirilmesini sağlamak için her zaman çıkmaz için doğru miktarda ipi geri çevirin.Bu sonlandırmalar, kapsamlı inceleme ve sahada kurulum kolaylığı sağlama avantajına sahiptir. Uygun özenle uygulandığında, yüksükler ve kırpılmış göz sonlandırmaları, ip mukavemetinin yaklaşık yüzde 80'ini geliştirecektir.Kelepçe ve YüksükBu bağlantı, tel halat mukavemetinin yaklaşık yüzde 80'ini geliştirebilen tek bir ünitede hem kelepçeyi hem de yüksüğü birleştirir.Kelepçeler (Çerçeveler)Arma operasyonlarında yaygın olarak kullanılan ana kelepçe türleri şunları içerir:• D ve Yay. Vidalı pimler, yuvarlak pimler veya cıvata tipi kapaklarla mevcuttur. • Plaka. Esas olarak, herhangi bir tel halat orsa bomlu vincine ekstra uzunluklarda bom eklendiğinde, orsa halatı (kolyeler) uzunluklarını birleştirmek için kullanılır. • Cırcır serbest bırakma zincirleri. Bu cihazlar, işçilerin kolonu yerine kaldırmak için vinç tarafından kullanılan kaldırma kelepçesini serbest bırakmak için kolonlara tırmanmak zorunda kalmadan çelik kolonları dikmelerini sağlar. Kelepçeyi serbest bırakmak için aşağıdan çalıştırılabilen bir cırcır sistemi kullanırlar.Kaldırma için kullanılan tüm zincirler SWL ile damgalanmalıdır.• SWL işareti olmayan bir kelepçe kullanmayın. • Kelepçenin SWL'sinin en az kullandığınız askıdaki zincir, baklalar ve halkalar kadar büyük olduğundan emin olun. • Uygun köstek pimi yerine asla cıvata ve somun kullanmayın. Sıkıca oturmayan bir cıvatanın bükülmesi ve kırılması muhtemeldir. • Bir köstek pimini asla, normal olarak uygulanan yükü taşıyabilecek, düzgün oturan bir kopilya dışında başka bir şeyle değiştirmeyin. • Her zaman herhangi bir yuvarlak pimli kelepçe ile kopilya kullanın. • Yüklendiğinde pimin yuvarlanma ve gevşetme olasılığı varsa, vidalı pim kelepçesi kullanmayın—vidalı kelepçenin pimini hareket ettirin veya somun ve cıvata ile donatılmış bir kelepçe kullanın. • Asla bükülmüş, deforme olmuş veya hasar görmüş bir kelepçe kullanmayın. Deforme olmuş prangalar, muhtemelen kaldırma sırasında tamamen arızaya yol açabilecek mikroskobik çatlaklara sahiptir. • Bağlantı parçasının orijinal çapının yüzde 10'undan fazla taç veya pim aşınması gösteren tüm zincirleri yok edin.Sıkışmayı önlemek için, kelepçe pimlerini parmakla sıkın ve ardından çeyrek tur bırakın.Gereksiz yan gerilimi önlemek için zincir pimi üzerindeki yüksükleri ve kancaları ortalamak için rondelalar veya halkalar kullanın. Birkaç askı halkasının bir kaldırma kancasına bağlanacağı durumlarda, tüm askı halkalarının güvenli bir şekilde yerleştirilebilmesi için büyük bir yaylı kelepçe kullanın. Pim, yay bölümündeki kancaya ve sapan halkalarına dayanmalıdır.

Klipsler (Kelepçeler) – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Soketler Soketler, kama soketlerinin küçük yarıçapları ve ciddi göbek kayması olasılığı nedeniyle, montajlarında çok dikkatli olunmadıkça ve halat ucu çok sıkı tutulmadıkça dönmeyen tel halatlarda kullanılmamalıdır. Kamalı soketleri kullanırken, soketin…

Okumaya Devam EtKlipsler (Kelepçeler) – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Çinko (Spelter) Soketler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Çinko (Spelter) SoketlerBunlar, tüm terminal bağlantı parçaları arasında en güvenilir olanlarıdır ve uygun şekilde takıldığında, bu standart dövme lokmalar yüzde 100 verimlidir. Tüm ayakta duran halatlar için ve servis koşullarının ağır olduğu her zaman tavsiye edilen verimli ve kalıcı terminal ataşmanlarıdır.Bununla birlikte, bu soketler, sadece çok az hareket eden veya hiç hareket etmeyen ayakta duran halatlar için uygundur, çünkü halat hareketleri soketlere girişte halatları çatlatmaya eğilimlidir. Hızlı kaldırma, yolda hareket etme ve darbe yükleri, hızlanma veya frenleme yükleri, her zaman, yük bağlantısı noktasının hemen üzerinde ipte şiddetli titreşim oluşturur. Halatın yuvaya girdiği noktada halat yorgunluğunu ve olası tel kopmalarını önlemenin bir yolu yoktur.Soket bağlantısı yapmak için, ipin ucundan priz sepetinin uzunluğu kadar bir mesafede bir kıskaç ve birincinin hemen arkasına bir buçuk halat çapı aralıklı iki ek kıskaç yerleştirin. tutukluk. Halatın şeritlerini açın ve ilk tutuşun yakınında kenevir merkezini kesin, ardından birkaç şeritteki tüm telleri dikkatlice açın ve süpürün. Telleri düzeltmek gerekli değildir.Telleri ayırdıktan sonra bir solvent (benzin veya benzin) ile temizleyin. Telleri temiz bir bezle kurulayın, ardından uzunluklarının yaklaşık dörtte üçü kadar yüzde 50'lik ticari muriatik asit çözeltisine yaklaşık yarım dakika veya her bir tel tamamen temizlenene kadar daldırın.Asitin ipin kenevir merkezine ulaşmasına izin vermeyin. Az miktarda nötrleştirici (soda bikarbonat) içeren kaynar suya daldırarak durulayın. Asitin halatın başka herhangi bir parçasıyla temas etmemesine dikkat edin.Telleri birbirine bağlayın ve tellerin uçları sepetin üst kısmı ile aynı hizada olacak şekilde ipin ucunu sokete sokun; sonra bu geçici bağlama telini çıkarın. Sepet içindeki tüm alanı eşit olarak kaplayacak şekilde telleri yayın.Ergimiş metalin dışarı akmasını önlemek için, soketin boynu ile ipin çevresi arasındaki halka şeklindeki boşluğa kil uygulanmalıdır. Soketi ve birkaç fit ipi dikey konumda tutun ve prizin sepeti dolana kadar erimiş çinkoyu dökün.Çinko doğru sıcaklıkta olmalıdır. Dökmeden önce, yumuşak bir çam çubuğunun ucunu birkaç saniye kepçeye batırın ve çıkarın. Metal çubuğa yapışırsa, metal çok soğuktur. Çubuğu kömürleştiriyorsa, metal çok sıcaktır. Soketin soğumasını bekleyin, ardından yuvaya en yakın olanın dışındaki sıkışmaları çıkarın.Kaldırma halatlarındaki yuvaları sabitlemek için asla babbitt (beyaz metal) veya kurşun kullanmayın. Her iki metal de gerekli maruz kalma için çok yumuşaktır ve verimlilik, ip mukavemetinin yüzde 25'i kadar düşük olabilir. Asansörlerdeki ve maden vinçlerindeki tüm kaldırma halatlarını, hizmetin ciddiyetine göre ayda bir ila altı ayda bir değişen sık aralıklarla yeniden soketleyin.Bununla birlikte, yeniden prizlemeden önce, soket kiraz kırmızısı bir renge ısıtılarak ve ardından soğumaya bırakılarak tavlanmalıdır. Altıncı tavlamadan sonra soket atılmalıdır.Bazen kama tipi soketler kullanılır. Bunlarda tel halatın ucu soketten geçirilir, kama etrafında bükülür ve tekrar soketten geçirilir. Gerilim altında, kama, tel halattaki bükülmeye karşı sıkıca çekilir ve sağlam bir şekilde yerinde tutar.Bununla birlikte, bu tür soketlerin verimliliği düşüktür, halatın gücünün sadece yüzde 70'i geçerlidir. Kama soketi kullanılırken, çekme kısmı doğrudan çatal pimi ile aynı hizada olacak şekilde ipin takılmasına özen gösterilmelidir. Aksi halde ipte olduğu gibi keskin bir bükülme oluşacaktır.Erkek Dişi Soket Kablo Soketi Çeşitleri Elektrik Soket Elektrik Soket Çeşitleri Elektrik Kablo Bağlantı soketleri Soket Dünyası Söket İnşaat Dişi Soket ÇeşitleriSwaged SoketlerGeçmeli prizler, tel halat için verimli ve kalıcı terminal ekleri sağlar. Halat üzerine çelik bir manşonun hidrolik pres ile sıkıştırılmasıyla yapılırlar. Düzgün yapılmışlar, yüzde 100 verimlilik sağlarlar.Bu soketli terminallere giden tellerin dikkatli bir şekilde incelenmesi çok önemlidir, çünkü bu bölümün (yük bağlantısının 5 ila 10 ft üzerinde) mukavemeti, tellerin içindeki yorulma nedeniyle büyük ölçüde azalacaktır. Görsel incelemede, hizmetten çıkarılması ve atılması için bir kopuk tel yeterlidir.Bu nedenle, sağlam görünse bile bu hasarlı bölümün periyodik olarak kesilmesi tavsiye edilir. Halatın tahmini ömrünün yaklaşık üçte biri iyi bir aralıktır. Mevcut herhangi bir soketli bağlantıyı incelerken, soket tabanındaki halatı korozyon açısından yakından incelediğinizden emin olun. Bu aşınmış tel yorulmaya karşı çok hassastır.Cappel SoketlerDüzgün bir şekilde monte edilen ve sık sık kontrol edilen bu prizler (takozların sıkı tutulmasına bağlı olarak) yüzde 100 verimlilik sağlar; herhangi bir amaç için bir tel halatı sabitlemek için en basit cihazlar arasında. "İş başında" bağlantı ve hızlı ip değişimi için tasarlanmıştır. Başlıca avantajları basitlik ve uygulama ve ayırma kolaylığı ve hızıdır.Ayrıca, eklenmiş gözlerin görülemeyeceği ve ip yerine yerleştirildikten sonra yapılması gereken koşulların olduğu durumlarda da kullanılırlar.Kama SoketlerBunlar, herhangi bir amaç için bir tel halatı sabitlemek için en basit cihazlar arasındadır. Halat uzunluğunun değiştirilmesine izin vermek için özel olarak tasarlanmış bir tel halatın ucunu geçici olarak sonlandırmak için kullanılırlar.Kamalı lokmalar, "iş başında" bağlantı ve hızlı ip değişimi için tasarlanmıştır. Başlıca avantajları, basitlikleri ve uygulama ve ayırma kolaylığı ve hızıdır. Ayrıca, eklenmiş gözlerin görülemeyeceği ve ip yerine yerleştirildikten sonra yapılması gereken koşulların olduğu durumlarda da kullanılırlar.Bununla birlikte, bir kama soketinin verimliliği düşüktür - halatın gücünün sadece yüzde 70'ine sahiptir. Hareket eden yüklerin takozları zorlamamasına ve halatın kazara gevşemesinin soketi bırakmamasına dikkat edilmelidir.Bunun olmasını önlemek için kullanılan kama lokmaların pozitif kilitlemeli tip olması gerekmektedir. Ayrıca, ipin ölü veya kısa ucuna ya bir klips takılı olmalı ya da bir klips ile geri ilmekli ve kendisine sabitlenmiş olmalıdır. Bu şekilde oluşturulan halkanın kamaya girmesine izin verilmemelidir. Ataşmanı ciddi şekilde zayıflatacağından, ipin ölü ucunu klipsli halatın canlı tarafına bağlamayın. Klips sonunda yükü alacak ve tel halatı deforme edip kırabilir.

Çinko (Spelter) Soketler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Çinko (Spelter) Soketler Bunlar, tüm terminal bağlantı parçaları arasında en güvenilir olanlarıdır ve uygun şekilde takıldığında, bu standart dövme lokmalar yüzde 100 verimlidir. Tüm ayakta duran halatlar için ve servis…

Okumaya Devam EtÇinko (Spelter) Soketler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Yüksükler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Sıkışmış GözBu eklemeler, neredeyse yüzde 100 verimli olan preslenmiş metal manşonlu sıkışmış göz dışında, Flaman göz tipinden daha az güvenlidir. Sıkışmış halka ek yerleri, tel halatın gücünün sadece yüzde 70'ini geliştirir ve tel halatın çözülmesiyle serbest kalma eğilimindedir.Daha sonra göz altındaki kıvrımlar açılmaya başlar ve kısa kablo veya askı uzunluklarında bir veya iki dönüş gözü ciddi şekilde zayıflatır; bu nedenle, yükleri kaldırmak için kullanılmamalıdırlar. Kıvrımlı göz ekleri en az beş kıvrıma sahip olmalı ve tamamlanan ek yeri, ek yerinin tamamını kaplayacak şekilde bir tel ile dikkatlice ve sıkıca sarılmalıdır. Tel tutucuların eklenmesi, donatıcının ellerini korur, ancak güç katmaz.Gözü Geri KatlaBu eklemeler, preslenmiş metal manşonlu arkadan katlanır göz eklerine benzer şekilde, tel halatın gerekli göz boyutuna bükülmesi ve halatın serbest veya ölü ucunun bir çelik veya bir çelik vasıtasıyla halatın hareketli kısmına sabitlenmesiyle yapılır. alüminyum manşon basınç altında yerine oturtulur.Bu ekleri asla baş üstü kaldırma için kullanmayın çünkü uygun olmayan dövme veya ayrık manşonlar uyarı vermeden tamamen arızaya neden olur. Tüm arma ve kaldırma kullanımları için yalnızca preslenmiş metal manşonlu Flaman göz önerilir. Bu göz, uygun şekilde yapıldığında, katalog ip kopma mukavemetinin neredeyse yüzde 100'ünü geliştirir.YüksüklerEl teli halatı, kalifiye işçilik ve uzun saatler gerektirir ve eklemeler, operatörlerin yaralanmasına ve malzemelerin zarar görmesine neden olabilir. Öte yandan mekanik ekleme sapanları, bir ekleme makinesi ve alüminyum alaşımlı veya çelik yüksükler kullanılarak dakikalar içinde yapılır.Ek olarak, mekanik yüksük ekleme ile:• Sapan yaparken teller çözülmez ve yıpranmaz. • Sapanlar, SWL'ler veya nominal kapasite ile veya doğrudan yükseğe damgalanmış diğer bilgilerle kolayca tanımlanabilir. • Nem derz içine giremez, böylece iç korozyon riskini ortadan kaldırır. • Porsiyon gerektirmez, çok düzgün bir ek oluşturur. • Elleri takacak veya yaralayacak tırtıklı tel uçları yoktur. • Bağlantı, uygun şekilde yapıldığında çok güçlüdür - tel halattan daha güçlüdür.Mekanik EklemeMekanik bir ekleme yapmak için, tel halatın ucundan doğru boyutta (düz veya konik) bir alüminyum alaşımı veya çelik yüksük geçirin. Ardından, ipin ucunu gerekli boyutta bir göz oluşturacak şekilde veya bir yüksüğün üzerine yeniden yüksük içine sokun. Son olarak, halkayı dövülmüş bir presin içine yerleştirin ve metalin halatın her iki parçasının etrafından akmasını sağlamak için de basınç uygulayın.Yüksük Sıkma Pensesi Yüksük Fiyatları Yüksük Pensesi Kablo Yüksüğü Terzi yüksük Kablo yüksüğü nasıl Takılır Kablo Yüksüğü ölçüleri Kablo yüksüğü NedirFırdöndülerBu bağlantı cihazları, bir bağlantının yarısının bağımsız olarak dönmesine izin vererek zincirin veya ipin (veya her ikisinin) bükülmesini önler; ve çözülmeye izin verir. Değişken döner tasarımlar arasında göz ve göz, göz ve çatal (kelepçe), kanca ve göz, kanca ve çatal ve zincir türleri de bulunur.Döndürme kolu seçerken döndürme kapasitesinin uygulamaları yüklemek için yeterli olduğundan da emin olun.Bağlantı ParçalarıTel halat, uçları bir tür ek veya bağlantı parçası ile değiştirildiğinde bir montaj haline de gelir.Swaged FesihlerSwaging, kurulum tekniğine atıfta bulunan bir tel halat sonlandırma yöntemidir. Tel halat bağlantılarını dövmenin amacı, iki tel halat ucunu birbirine bağlamak veya tel halatın bir ucunu başka bir şeye sonlandırmaktır. Bağlantıyı sıkıştırmak ve deforme etmek için mekanik veya hidrolik bir swager kullanılır ve kalıcı bir bağlantı da oluşturulur.PenslerBu içi boş kenetleme cihazları - aynaların bir alt tipi - tutulacak tel halatın etrafında bir tasma oluşturur ve ip, konik bir dış bilezik vasıtasıyla gerildiğinde ip üzerinde güçlü bir kenetleme kuvveti uygular ve böylece ipin tellerini ve tellerini sabitler. Bağlantılar, üzerine dövülen manşon yerine, ayrık bir pens, manşon ve somun düzeninden oluşması dışında da katlama gözüne benzer.Bir pens bağlantısı yapmak için somunu tel halatın üzerine yerleştirin, ardından gerekli göz boyutunda bir halka yapın ve pensleri tel halatın üzerine yerleştirin. Halatın çıkmaz ucunu, penslerin ötesine ip çapının en az yarısı kadar da uzatın.Pensleri bir arada tutun (elle) ve somunu mümkün olduğunca açın (elle). Son olarak, halatın canlı ucunu tutarak ve kelepçeyi çekerek yüksüğün etrafındaki halkayı da kapatın. Yüksüğü kelepçeden bir buçuk ila bir halat çapında tutun, ardından tertibatı bir mengeneye yerleştirin ve somunu da sıkın.SoketlerSoket, bir sonlandırma tertibatının sık sık değiştirilmesi gerektiğinde de kullanışlıdır. Örneğin, bir tel halatın ucu yüksek aşınma bölgesindeyse, halat periyodik olarak kesilebilir, bu da sonlandırma donanımının çıkarılmasını ve yeniden uygulanmasını da gerektirir.Buna bir örnek, bir çekme halatındaki çekme halatlarının uçlarındadır. Tel halatın uç halkası, kama adı verilen ayrı bir bileşenin etrafına sarılmış, yuvadaki konik bir açıklığa da girer. Düzen yerine oturtulur ve yük yavaş yavaş ipe indirilir. Tel halat üzerindeki yük arttıkça kama daha güvenli hale gelir ve halatı daha da sıkı kavrar.En güçlü tel halat ucu bağlantısı, uygun şekilde takılırsa tel halatın gücünün yüzde 100'ünü geliştirecek çinko dökülmüş sokettir. Ancak asla ek yerinin ipten daha güçlü olduğunu da düşünmeyin. Bu bağlantıları yalnızca eğitimli ve uygun şekilde kalifiye personelin yapmasına izin verilmelidir, çünkü bu, iyi tesisler ve üreticinin talimatlarının tam olarak anlaşılmasını da gerektiren bir beceridir.Halatın her zaman üreticinin tablosunda belirtilenden daha güçlü olduğunu da unutmayın. Bu nedenle, eklemenin katalogda belirtildiği gibi ipin mukavemeti kadar güçlü olması ve halatın gövdesi kopmadan önce de kopması mümkündür.

Yüksükler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Sıkışmış Göz Bu eklemeler, neredeyse yüzde 100 verimli olan preslenmiş metal manşonlu sıkışmış göz dışında, Flaman göz tipinden daha az güvenlidir. Sıkışmış halka ek yerleri, tel halatın gücünün sadece yüzde…

Okumaya Devam EtYüksükler – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Uç Ataşmanlar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Arma Cihazları - Bağlantılar, Bağlantı Elemanları ve Uç AtaşmanlarıBir donatıcı, yalnızca belirli bir kaldırma, kaldırma veya arma uygulaması için ne tür bağlantı parçaları ve uç ataşmanları kullanılacağını değil, aynı zamanda kullanılan halat veya zincirle ilişkili olarak güvenli çalışma yükü (SWL) sınırlarının ne olduğunu da bilmelidir.Çok çeşitli bağlantılar, bağlantı parçaları ve uç bağlantıları olmasına rağmen, en yüksek güvenlik derecesini sağlamak için yalnızca dövme alaşımlı çelik, yüke uygun tipler baş üstü kaldırma ve kaldırma için kullanılmalıdır. Bu tür eklerin SWL'leri doğrudan üzerlerine damgalanmıştır.Zincirler veya kaldırma sapanları için kaldırma ve arma ataşmanları, kancalarla donatılmış bir veya daha fazla bağımsız zincir veya varilleri veya tamburları kaldırmak için yapılandırılmış halkalı zincirlerden oluşan gibi hacimli veya ağır yükleri kaldıracak şekilde yapılandırılabilir. Özel kaldırma halkaları, yan yük ve yayıcı kirişler gibi farklı türde kaldırma konfigürasyonlarını işlemek için tasarlanmıştır.Halat YakalamaTellerin ve şeritlerin kullanım sırasında gevşemesini önlemek için tüm ip uçlarının sıkıca kavranması çok önemlidir. Yakalama, bir ipin diğerine, aynı ipin iki veya daha fazla parçasının kendisine veya her nevi bağlantı parçasının bir ipe küçük şeylerle veya tavlı demir telle bağlanarak sabitlenmesi işlemidir. Tellerin ve şeritlerin kullanım sırasında gevşemesini önlemek için tüm ip uçlarının sıkıca kavranması çok önemlidir.Tel halat imalatında, her bir telin ipe, her bir telin ipin içine eşit gerilim altında döşenmesine büyük özen gösterilir. Halatın uçları düzgün bir şekilde sabitlenmezse, orijinal gerilim dengesi bozulacak ve bazı halatlar yükün daha büyük bir kısmını diğerlerinden daha fazla taşıyacağından maksimum hizmet sağlanamayacaktır.Tel halat kesilmeden önce, halatın kesileceği yerin her iki tarafına da uygun kıskaçlar uygulanmalıdır, kıskaçların uzunluğu asla kıstırılan tel halatın çapından az olmamalıdır:• Önceden şekillendirilmiş tel halat için normal olarak her iki taraftan birer tane yakalama yeterlidir. • Önceden şekillendirilmemiş tel halatlar için, altı halat çapı arayla yerleştirilmiş en az iki gerdirme gereklidir. Tel halat yaka uzunluğu asla halat çapından az olmamalıdır. Yakalamak için her zaman yumuşak tavlı tel kullanın. Galvanizli halat ile çinko kaplı çelik tel olmalıdır. Tel halatlar için sadece iki yakalama yöntemi kabul edilebilir: • 1 inçten (25,4 mm) büyük çap. Yakalama telinin bir ucunu iki ip arasındaki vadiye yerleştirin. Uzun ucunu ipe dik açıyla çevirin ve uygun uzunlukta yakalama uygulanıncaya kadar ipi kendi üzerine ve ipe sıkıca ve sıkıca sarın. Telin iki ucunu birlikte bükün ve dönüşümlü olarak çekerek ve bükerek, yakalama uçlarını sıkıca çekin. • 1 inçten (25,4 mm) daha az çap. Yakalama telini, ip ucunun etrafına istenen tutuş uzunluğuna kadar sıkı bir spiral şeklinde sarın. Tutma telinin iki ucunu, uygun sıkılık elde edilene kadar dönüşümlü olarak bükerek ve çekerek, yakalamanın yaklaşık merkezinde bükün.Yükleme sonucu tel halat büzüldüğünde gevşemeyi önlemek için her zaman halat yerleşiminden ters yönde yakalama uygulayın. Tel halatın boyutu, yakalamanın nasıl yapıldığını belirler. Yakalamak için uygun boyutta ve kalitede tel kullandığınızdan emin olun.Tutuşu çevirerek sıkmaya çalışmayınız. Bunun yerine, yakalamayı yukarı çekin ve gerekirse tekrarlayın, Uçları kesin ve ipin üzerine bastırın. Yakalama kalıcı olacaksa veya ip 15/8 inç (41.28 mm) veya daha fazlaysa, dönüşleri yaparken yakalama teli üzerindeki gerilimi artırmak için bir servis çubuğu veya demir kullanın.Ataşmanlar Nedir El Aletlerinde is Sağlığı ve Güvenliği İSG el aletleri Yönetmeliği Ataşman çizimi nasıl yapılır Ataşman Forklift Forklift iş güvenliği kuralları Forklift Ataşman Çeşitleri Hakediş ataşman örneğiBağlantılarBir tel halatın ucu kolayca yıpranma eğilimindedir ve tesise ve ekipmana kolayca bağlanamaz. Tel halatların uçlarını daha kullanışlı hale getirmek için sabitlemek için bir dizi farklı mekanizma mevcuttur.Eklenmiş gözlerBir tel halat için en yaygın ve kullanışlı uç bağlantı türü, ucun bir ilmek oluşturacak şekilde geri döndürülmesidir. Gevşek uç daha sonra tel halata eklenecek herhangi bir sayıda yöntemle sabitlenir. Bununla birlikte, tel halat ekleme, güvenli ve etkili bir şekilde yapılması için eğitim ve uygun araçlar gerektiren bir beceridir; bu nedenle, göz ekleme işlemini yalnızca deneyimli splaysçiler yapmalıdır. Uygun ekleme türleri, yöntemleri ve kullanılacak prosedürler için daima tel halat üreticisinin el kitaplarına ve kılavuzlarına bakın.Bir tel halatın gevşek ucunu sonlandırmak için bir göz ek yeri kullanılabilir. Tel halat mukavemetini korumak ve halatın halka ucundaki aşınma ve bozulmayı azaltmak için göz her zaman bir yüksük ile birleştirilmelidir. Birleştirilmiş bir halkada yüksük kullanılmazsa, halat yük altında düzleştiği için bağlantının verimliliği yüzde 10'a kadar düşebilir.Ağır hizmet tipi yüksük ile iyi yapılmış bir göz eklemesinin verimliliği, 5/16-in için yaklaşık yüzde 95 arasında değişir. (7,94 mm) tel halat 3⁄4-inç için yüzde 88'e. (19.05-mm) tel halat; 11⁄4-inç için yüzde 76. (31.75 mm) tel halat; ve 11⁄2-in için yüzde 70. (38,1 mm) tel halat. Tüm eklerin en az dört kıvrımı olmalıdır ve tamamlanan ek yeri, donatıcıların ellerinin yırtılması tehlikesini ortadan kaldırmak için çıkıntılı tel uçlarını kapatacak bir tel ile dikkatlice sarılmalıdır.Bir ilmek oluştururken, bir tel halatın ucundaki teller belirli bir mesafeye kadar çözülür ve tel halata geri örülerek ilmek veya göz eki adı verilen bir göz oluşturulur. Göz eklerinin verimliliğinde büyük farklılıklar olsa da, görünüşte çok az fark vardır. Her tel halat üreticisinin özel tip göz ekleri için farklı isimleri vardır, ancak bunlar genellikle üç temel tipin varyasyonlarıdır.Flaman Göz (Yuvarlanmış Göz)Bunlar, çeşitli göz eklerinin en iyileri ve en güvenlileridir. Preslenmiş metal manşonlu Flaman gözü en iyisidir ve her türlü arma ve kaldırma kullanımı için tavsiye edilir; düzgün yapıldığında, katalog kırılma mukavemetinin neredeyse yüzde 100'ünü geliştirir.Birleştirilmiş gözün ip uçları, basınç altında yerine yerleştirilmiş bir çelik veya alüminyum manşon vasıtasıyla halatın canlı kısmına karşı sabitlenir. Eklemenin gücü tamamen manşona bağlı değildir, çünkü manşonun arızalanması durumunda geriye düşecek el eklemesine sahiptir - manşonun konik ucu, birleşme yerinin tıkanmadan engellerin üzerinden geçmesine izin verir.

Uç Ataşmanlar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Arma Cihazları - Bağlantılar, Bağlantı Elemanları ve Uç Ataşmanları Bir donatıcı, yalnızca belirli bir kaldırma, kaldırma veya arma uygulaması için ne tür bağlantı parçaları ve uç ataşmanları kullanılacağını değil, aynı zamanda…

Okumaya Devam EtUç Ataşmanlar – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
ACİL YÖNETİM YASASI  – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
ONTARIO ACİL YÖNETİM YASASI VE PROGRAMIAcil durumlara karşı toplum hazırlığına ilişkin düzenleme proses endüstrilerinde “bitki çitinin dışında” olarak değerlendirilebilecek olan - yukarıda açıklandığı gibi, öncelikle Kanada'daki illerin kontrolü altındadır. Bu, toplumun acil durum hazırlığına ilişkin tutumun, büyük ölçüde tesisin bulunduğu yere bağlı olarak geleneksel olarak değiştiği anlamına da gelir.Alberta ve Quebec gibi bazı iller belediyelerinin acil durum planlarına sahip olmasını şart koşuyordu, ancak uygulama ve finansman eksikliği, planların kalitesinin ve etkinliğinin topluluktan topluluğa büyük ölçüde değiştiği anlamına geliyordu. CAER' gibi gönüllü girişimler genellikle büyük bir fark yaratabilir, ancak yalnızca sınırlı sayıda topluluğa da ulaşabilir.Büyük bir proses endüstrisi tabanına sahip bir il olan Ontario, bu alandaki gecikmelerden biriydi ve uzun yıllar boyunca belediyenin acil durum hazırlığını zorunlu kılmayı bile kararlı bir şekilde reddediyordu, ancak bu durum ajansın yeni oyuncuların bir araya gelmesi ve artan bir tanıma ile değişti. Birkaç gerçek ve potansiyel yüksek profilli durumdan hazırlıklı olmanın değeri de anlaşılmaktadır.Bunlar arasında 1998'de eyaletin doğu kesiminin çoğunu (ve Quebec'in batısının çoğunu) kışın ortasında elektriksiz bırakan bir buz fırtınası, Y2K'ya yol açan endişe, Eylül 2001'deki terör saldırılarını izleyen güvenlik endişeleri vardı. ABD, 2003 SARSd salgını ve aynı yılın Ağustos ayında kuzeydoğudaki de büyük elektrik kesintisidir.Kanada'nın gönüllü Büyük Endüstriyel Kazalar Konseyi'nin sonunda feshedilmesinden önceki dönemde, Ontario bir gecikmeden, topluluk hazırlığı için rehberliği inceleyen MIACC ekibinin liderliğini devralmaya dönüştü ve o zamandan beri bu alanda önde gelen Kanada eyaleti olarak da ortaya çıktı. MIACC site öz değerlendirme aracına6 benzer bir konsept kullanılarak ve belediye hazırlık kriterlerini üç performans düzeyinde kategorize eden bir topluluk öz değerlendirme aracı geliştirildi, temel, gelişmiş ve kapsamlı bir programdır.Bu araç, Ontario eyalet acil durum yönetimi programının temeli haline geldi ve Nisan 2003'te Acil Durum Yönetimi Yasası'nda yapılan değişikliklerin kabul edilmesinin ardından eyaletin 443 belediyesi için fiilen yasal bir gereklilik haline de geldi.7269 sayılı Kanun Müdahale Dairesi Başkanlığı görevleri 4123 SAYILI Kanun 5902 sayılı Kanun pdf 7269 sayılı Kanunun uygulama yönetmeliği 5902 sayılı Kanun son hali AFAD Kanunu 5902 sayılı Kanun Mevzuatİl programı tüm Ontario belediyelerini programın temel seviyesini 2004 yılı sonuna kadar, geliştirilmiş seviyeyi 2005 yılı sonuna kadar ve kapsamlı seviyeyi 2006 yılına kadar karşılamaya çağırmaktadır. Bu durumda amaç, Ulusal Yangından Korunma ile uyumluluğa geçmektir. Dernek (NFPA) 1600 standardı afet yönetimine ilişkin 2007 yılı sonuna kadar geçerlidir.Proses endüstrileri için bununla ilgili ilginç olan şey, program kriterlerinin belediyelerin kendi sınırları içindeki tehlikeli tesisler ve ulaşımın oluşturduğu tehlike ve risklerin farkında olmasını ve daha sonra belediyenin bu tehlikeleri ve riskleri etkin bir şekilde yönetmeye hazır olmasını sağlamasını istemesidir. Bir acil durum meydana geldiğinde uygulanabilir prosedürler vardır.Bu konuda özellikle iki nokta dikkat çekicidir. Birincisi, müdahale ekiplerinin ve nihayetinde aktivistlerin ve vatandaşların, belediyelerin hazırlık seviyelerinde ilerlemelerinin beklendiği ve tehlikeli tesisler için benzer bir araç olduğu konusundaki farkındalığının, sanayi sitelerinin de daha yüksek seviyelere ilerlemesi gerektiğine dair artan beklentilere yol açması muhtemeldir. hazırlık ve önleme standartları ve bunların ne anlama geldiği konusunda kesinlikle bilgi sahibi de olmalıdır.Diğeri ise, NFPA 1600'ün aynı halk kitlesi tarafından farkındalığının, aynı zamanda, tehlikeli tesislerin risk değerlendirmesi için standart tekniklerin birçoğunu listeleyen bu yayının Ek A'sının da farkındalığa yol açması da muhtemeldir.Bu başlı başına bir avantaj gibi görünebilir ve aslında uzun vadede de olabilir. Bununla birlikte, kısa vadede, risk değerlendirmesi ve kontrolünden sorumlu kişilerin bilgilerindeki olası boşlukları ortaya çıkarabilir ve aşağıda açıklanacağı gibi, kullanılan teknikler ve bulguları konusunda bazı sitelerin şu anda hazır olduğundan daha fazla açıklık da gerektirebilir. DİĞER GELİŞMELERŞimdiye kadar bu makale, Kanada'daki federal veya eyalet düzeyindeki düzenleyici gelişmeleri ele aldı. Ayrıca, özellikle Kanada Yüksek Mahkemesi'nin 2001'de aldığı bir karardan bu yana, belediye düzeyindeki düzenleme nedeniyle resmin daha karmaşık hale gelmesi için belirgin bir olasılık vardır. Bu dava, küçük bir çim bakım şirketinin istemeden bir bitkinin çimine herbisit püskürtmesini de içeriyordu. İlgili küçük belediye - Hudson, Quebec - kendi sınırları içinde bu tür ilaçlamayı önleyen bir tüzük çıkardı ve dava sonunda belediyelerin kamu güvenliğini ilgilendiren faaliyetleri düzenleme yetkisine sahip olup olmadığı sorusu üzerine Yüksek Mahkemeye gitti. Mahkeme belediye lehine karar verdi” dedi.Bu karar belediyelere, tehlikeli maddeler içerenler de dahil olmak üzere, kamu güvenliğini etkileyebilecek her türlü faaliyeti düzenleme yetkisi veriyor gibi görünmektedir. Her ne kadar son yıllarda birkaç yüksek profilli tehlikeli madde olayının yaşandığı yer olan Calgary, Alberta, sınırları dahilinde tehlikeli madde depolama ve elleçleme konusunda bu yolda ilerliyor olsa da, bunun sonucunda şimdiye kadar da pek bir şey olmadı.Calgary girişimi sağlam bir temel üzerine kurulmuş gibi görünüyor, ancak diğer belediyelerin benzer eylemleri genellikle endüstri paydaşları tarafından gidilecek yol olarak da görülmemektedir, çünkü teknik uzmanlık düzeyi ve bu tür düzenlemeleri uygulama yeteneği çok daha zayıf ve "diz çökmeye" eğilimlidir. il veya federal düzeylerden ziyade belediye düzeyinde de "sarsıntı" davranışıdır.KANADA PROSES ENDÜSTRİLERİ İÇİN UYGULAMALARKanada'daki proses endüstrileri için yukarıdaki gelişmelerin etkileri iki açıdan faydalı bir şekilde görülebilir: düzenleyiciler ve genel olarak toplum tarafından proses endüstrilerinin beklentileri üzerinde ne gibi etkileri olması muhtemeldir ve hangi boşlukların veya eksikliklerin mevcut olması da muhtemeldir. Bu beklentiler ile gerçek sektör uygulamaları arasında nasıl bir bağ vardır?

Depolama ve Bakım – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Zincir sapanlar çok sıcak malzemeleri kaldırmak için en iyi seçimdir. 1000°F (538°C) sıcaklığa kadar ısıtılabilirler. Bununla birlikte, alaşım zincir sapanlar sürekli olarak 600°F (316°C) üzerinde servis sıcaklıklarına maruz kaldığında, operatörler…

Okumaya Devam EtDepolama ve Bakım – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Güvenli Zincir – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Zincir Sapanları SeçmeBaş üstü kaldırmada kullanılan sapanlar için yalnızca alaşımlı çelik zincir uygundur - her bağlantıda işaretlenmiş bir harfle belirtilir. Bu tip askı, 1⁄4 inç (6,35 mm) ila 11⁄2 inç (38,1 mm) çapında tel veya çubuk çelik bağlantılardan yapılmıştır; 5 ft (1,52 m) ila 20 ft (6,10 m) uzunluklarındadır.UYARI: Cıvatalar, çubuklar ve benzerlerinden oluşturulmuş kancalar, halkalar, dikdörtgen bağlantılar veya derme çatma tutturucular veya bu tür iş yapımı ek parçalar KULLANMAYIN. Tüm zincir sapanlar, başlangıç ​​boyutunu, derecesini, nominal kapasitesini ve sapan üreticisini belirten kalıcı olarak yapıştırılmış dayanıklı tanımlamaya sahip olmalıdır.• Kaldırılacak yükün ağırlığını ve konfigürasyonunu belirleyin. • Yüke bağlı olarak gerekli zincir sapan tipini belirleyin ağırlık ve konfigürasyon. • Gerekli gövde zincirinin boyutunu belirlemek için yalnızca WLL'leri kullanın. • Askıyı tamamlamak için gereken eşleşen bileşenleri ve aksesuarları belirleyin. • Gerekli zincir uzunluğunu belirleyin—zincir boyutundan ve kullanılan ataşmanlardan etkilenen değişken. • Zincir yeni olsa bile ve yük düz bir zincir uzunluğuna doğrudan gerilimle eşit olarak uygulandığında bile WLL'yi (pound cinsinden maksimum yük) bir zincire asla uygulamayın.Zincir Sapan MontajıZincir sapanlarda her zaman üreticinin adını, seri numarasını, boyutunu, erişim mesafesini, nominal kapasiteyi ve kaldırma açısını gösteren bir metal kimlik etiketi bulunduğundan emin olun. Her sapan üreticisi, eksiksiz bir test sertifikası sağlamalıdır.Bir zincir sapan monte ederken, ana bağlantının yük taşıma yüzeyinden kancaya veya alt terminal yük taşıma yüzeyine kadar olan kaldırma erişimini ölçün.• Tek bacaklı askı. Gerekli ölçüm bir bağlantının ortasına düşerse, sonraki bağlantıyı kesin. • Çift bacaklı askı (bir çatal sistemi askısını monte ederken): Zinciri boyuna kesin ve bağlantıları sayın. Kancaların doğru düzlemde asılı kalması için çift sayıda bağlantı olmalıdır. Kancalar her zaman işaret etmelidir. • Üç veya dört dallı askı: Zinciri boyuna kesin ve bağlantıları sayın. Kancaların doğru düzlemde asılı kalması için tek sayıda bağlantı olmalıdır. Kancalar her zaman işaret etmelidir.Kesilmez Zincir Kesilmez Zincir Kilit Kilit zinciri Kesilmeyen Motosiklet Kilidi Securage Guardian Armor Zincir Kilit securage guardian motosiklet kesilmez zincir kilit 16x200 (16mm) Motor KilidiGüvenli Zincir Sapan Çalışma UygulamalarıÜçgenlemenin bileşik etkisi de dahil olmak üzere, baş üstü teçhizatı kurarken halatların, zincirlerin, kabloların, bağlantı parçalarının ve eklerin kullanım amacı ve nominal kapasitelerinin farkında olun.Zincirdeki veya zincir sapandaki herhangi bir bileşenin veya baklanın arızalanması, feci arızalara, ciddi kişisel yaralanmalara ve ekipman ve mal hasarına neden olabilir. Bir üstten kaldırma cihazıyla veya yakınında çalışan herkesin güvenliği, aşağıdakiler de dahil olmak üzere güvenli çalışma uygulamalarının uygulanmasına bağlıdır:• Baş üstü kaldırma için donatılan tüm zincirlerin, Sınıf 8 veya Program 80 alaşımlı zincir gibi bu işlev için onaylandığından ve derecelendirildiğinden emin olun. • Her zaman etiketteki derecenin zincirdeki derece işaretleriyle eşleştiğini kontrol edin. • Zincirde etiket yoksa zincir sapan kullanmayın. • Üçgenlemenin bileşik etkisi de dahil olmak üzere, baş üstü teçhizatı kurarken halatların, zincirlerin, kabloların, bağlantı parçalarının ve eklerin kullanım amacı ve nominal kapasitelerinin farkında olun. • Donanımın herhangi bir parçasının arızalanması durumunda, iş istasyonu konumlarının, çalışanların yaralanmaya maruz kalmasını sınırladığından emin olun. • Mümkün olduğunda, hatları yönlendirmek için kullanılan baş üstü bomlarını, bir arıza durumunda denize düşebilecek dıştan takma mataforalarla değiştirin. • OSHA 1926.20(a)(4)'de belirtilen zincir sapanları yalnızca yeterince eğitimli kişilerin kullandığından emin olun. • Zincir sapanını OSHA 1910.184 ve ASME B30.9'a sıkı sıkıya uygun olarak çalıştırın. • Bir kişinin vücudunun herhangi bir bölümünün askı ile yük veya askı ile vinç veya kaldırma kancası arasına yerleştirilmesine izin vermeyin. • Hiçbir durumda bir kişinin asılı bir yükün altında durmasına veya altından geçmesine izin verilmemelidir. • Askıları yalnızca üretici veya kalifiye bir kişi tarafından onaylanan yöntemlerle kısaltın veya uzatın. • Askıyı keskin kenarlarla temastan korumak için dolgu kullanın. • Askıların yük, kanca veya herhangi bir bağlantı tarafından sıkıştırılmasına, demetlenmesine veya sıkışmasına izin vermeyin.Zincir Sapanların Bakımı ve OnarımıZincirleri kullanmadan önce daima inceleyin - ne kadar önemsiz olursa olsun aşınma, aşınma, çökme ve herhangi bir hasar (görünür veya görünmeyen) olup olmadığına bakın. Bu tür zincirleri hizmetten çıkarın.Kancaların, halkaların, baklaların veya herhangi bir bağlantı cihazının, bağlı oldukları zincirle aynı veya daha yüksek dereceye sahip olduğundan emin olun. Asla geçici bağlantılar veya bağlantı cihazları kullanmayın. Hem operatörü hem de malzemeleri veya ekipmanı (veya her ikisini) korumak için zincir sapanlar kullanırken bu önlemlere uyun.• Kullanmadan önce zinciri ve ekleri inceleyin. • WLL'yi aşmayın. • Aşağıdakiler dahil zincirin taşıyacağı yükü azaltabilecek faktörlerin farkında olun: • Üretebilecek yük uygulamasının hızında ivmelenme tehlikeli aşırı yükleme • Yükün sapan açısındaki değişim—açı olarak azalır, sapanın çalışma yükü artar • Bükülme, düğümleme veya dolaştırma, zincir bağlantılarını olağandışı yüklemeye maruz bırakarak sapanın çalışma yükünü azaltır. • Kanca(lar)da merkez yükü; kanca mandalları yükü desteklememelidir. • Kaldırırken ve yükselirken ani sarsıntılardan kaçının. • Tüm yükleri dengeleyin, yüklerin devrilmesini önleyin. • Keskin köşelerin çevresinde pedler kullanın. • Zincirlerin üzerindeki yükü düşürmeyiniz. • Kanca veya kanca gibi ataşmanların boyutunu ve WLL'sini eşleştirin. zincirin boyutuna ve WLL'sine kadar halkalar. • Baş üstü kaldırma için sadece alaşım zincir ve ataşmanlar kullanın (en az 80. Sınıf). • Sivri kenarlara veya metal parçalara dayandığı yastık zincir sapanlar, aksi takdirde bazı baklalar, tasarlanmadıkları ciddi eğilme gerilmelerine maruz kalabilirler. Zincir ayrıca kaldırılan yükün kenarlarına zarar verebilir veya başka şekilde zarar verebilir. • Zincir yeni olsa bile ve yük düz bir zincir uzunluğuna doğrudan gerilimle eşit olarak uygulandığında bile WLL'yi (pound cinsinden maksimum yük) bir zincire asla uygulamayın.Zincirler, mukavemetleri ve yükün şekline uyum sağlama yetenekleri nedeniyle yaygın olarak kullanılsa da, alaşımlı çelik zincir sapanlar kullanılırken dikkatli olunmalıdır, çünkü ani darbeler onlara zarar verir. Zincir sapanların yanlış kullanımı sapana zarar verebilir ve sapan arızasına ve çalışanın yaralanmasına neden olabilir.

Güvenli Zincir – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Zincir Sapanları Seçme Baş üstü kaldırmada kullanılan sapanlar için yalnızca alaşımlı çelik zincir uygundur - her bağlantıda işaretlenmiş bir harfle belirtilir. Bu tip askı, 1⁄4 inç (6,35 mm) ila 11⁄2…

Okumaya Devam EtGüvenli Zincir – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Sıcaklık Limitleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Sıcaklık LimitleriElastomerlerle emprenye edilmemiş metal ağ sapanlar, çalışma yükü limitini (WLL) düşürmeden −20°F (−7°C) ile + 500°F (260°C) arasındaki bir sıcaklık aralığında kullanılabilir. Polivinil klorür veya neopren ile emprenye edilmiş metal ağ sapanlar sadece 0°F (-18°C) ila 200°F (93°C) sıcaklık aralığında kullanılabilir. Bu sıcaklık aralıklarının dışındaki işlemler için veya diğer malzemelerle emprenye edilmiş metal örgü sapanlar için sapan üreticisinin tavsiyelerine uyulmalıdır.Sapanın nominal kapasitesini azaltan kaplamalar uygulanmamalıdır.Sapan KollarıKollar, en azından metal kumaşa eşit bir nominal kapasiteye sahip olmalı ve kanıtlama testinden sonra hiçbir deformasyon göstermemelidir. Sapların kumaşa ekleri, sapanın nominal kapasitesi azalmayacak şekilde birleştirilmelidir. Ağ tutamaçlarının askı için minimum gereksinimleri karşıladığından emin olun.Sapan İşaretleriHer metal örgü sapan, aşağıdakileri sağlayan kalıcı olarak yapıştırılmış dayanıklı bir tanımlamaya sahip olmalıdır:• Üreticinin adı veya ticari markası • Dikey sepet askısında ve gerdanlık askısında nominal kapasiteHasır Sapanların Anma KapasiteleriTel örgü sapan kapasitesi tel çapına, ağ genişliğine ve askı tipine göre belirlenir. Örneğin: 20 inçlik 10'luk bir çelik tel. (508 mm) geniş ağ, doğrudan bağlantıda 12 ton (10.9 metrik ton) kaldırabilir; ve sepet askısında 24 ton (21.8 metrik ton). Bununla birlikte, iyileştirilmiş yük dengesi nedeniyle, tüm ağ sapanların yüzde 90'ı bir gergi tertibatı ile çalışır.Metal ağa zarar verebilecek cilalı yükleri işlemek için askılar, elastik bir yüzeyin yumuşaklığını çeliğin gücüyle birleştiren neopren veya şeffaf PVC plastik ile kaplanabilir.Bu sapanlar, alaşımlı çelik bağlantı parçaları ve galvanizli yüksek gerilimli çelik hasır ile bağlantıya delikler aracılığıyla birleştirilmiş ağ ile birleştirir. Bağlantı parçaları, koruma ve yüksek görünürlük için kaplanmıştır. Genel amaçlı kaldırma, mukavemet ve aşınma direncini iyi esneklikle birleştirmek için ağır hizmet tipi 10-gage ağ önerilir; ve orta görev uygulamaları için 12 ayarlı ağ vardır.Hasır Sapanların Bakımı Aşağıdakilerden herhangi biri görünüyorsa askıyı hizmetten çıkarın:• Sapan kenarı boyunca kırık kaynak veya sert lehimli bağlantı • Ağın herhangi bir yerinde kırık tel • Tel çapında aşınma nedeniyle yüzde 25 veya korozyon nedeniyle yüzde 15 oranında azalma • Ağın bozulması nedeniyle esneklik eksikliği • Her iki uçta da görünür bozulma veya aşınma • Çatlak uç bağlantısıNormal kullanıma sahip tel örgü sapanlar, sonunda onarıma ve parçaların değiştirilmesine ihtiyaç duyacaktır.Evrendeki en yüksek sıcaklık Kan sıcaklığı kaç derecedir -274 derece sıcaklık türkiye'de en yüksek sıcaklık rekoru Planck sıcaklığı kaç derece En sıcak madde Nedir Mutlak sıcaklık Sıcaklık veya soğukluk derecesiAlaşımlı Çelik Zincir SapanlarZincirler, mukavemetleri, sağlamlıkları, aşınma direnci, yüksek sıcaklık direnci ve yükün şekline uyum sağlama yetenekleri nedeniyle sapanlar için yaygın olarak kullanılır. Zincir sapanlar, çok sıcak malzemeleri kaldırmak için en iyi seçimdir, çünkü bunlar 1000°F'ye (538°C) kadar ısıtılabilirler; bununla birlikte, alaşımlı çelik zincir sapanlar 600°F'yi (316°C) aşan servis sıcaklıklarına maruz kaldığında, operatörler üreticinin tavsiyelerine göre WLL'leri azaltmalıdır.Alaşımlı Çelik Zincir ÖzellikleriZincirlerin askı olarak sınırlı uygulamaları vardır. Esas olarak, yüksek sıcaklıklara maruz kaldıkları ve diğer sapan türlerini hızla yok edecek kaba dökümleri almaları gereken dökümhanelerde kullanılırlar.Manila ipinde olduğu gibi, bir zincir tercihen keskin kenarlara veya metal parçalara dayanacak şekilde doldurulmalıdır. Aksi takdirde, bazı bağlantılar ciddi eğilme gerilmelerine maruz kalabilir. Zincir ayrıca kaldırılan yükün kenarlarına zarar verebilir veya başka şekilde zarar verebilir.Baş üstü kaldırmada kullanılan askılar için yalnızca alaşımlı çelik zincir uygundur ve her bir bakla üzerinde işaretlenmiş bir harfle (genellikle A) belirtilir. Bu tip askı, 1/4 ila 11⁄2 inç (6,35 ila 38,1 mm) çapında, 5 ila 20 ft (1,52 ila 6,10 m) uzunluklarda tel veya çubuk çelik bağlantılardan yapılmıştır.Alaşımlı çelik zincir sapanlar esnek, dayanıklı ve uzun ömürlüdür, ancak zincir sapanlar kullanırken çok dikkatli olunmalıdır çünkü ani darbeler onlara zarar verir. Yükün dış hatlarına güvenli bir şekilde yapışacaklar, ancak zincir sapanların yanlış kullanımı sapana zarar vererek sapanın arızalanmasına ve bir çalışanın yaralanmasına neden olabilir. Zincir, nominal kapasitede çok az esneme göstermesine veya hiç esnememesine rağmen, bozulmadan önce yüzde 20'ye kadar uzama kabiliyetine sahiptir. Bu uzama, kırık bir zincir sapan nedeniyle yaralanma veya hasar oluşmadan önce kullanıcıları sapanı hizmetten çıkarmaya yönlendiren görsel bir uyarı işareti işlevi görür.Zincir sapanın belki de en avantajlı özelliği tamir edilebiliyor olmasıdır. Bir inceleme sırasında keşfedilen hemen hemen tüm hasarlı bileşenler onarılabilir ve kullanılabilir duruma getirilebilir. Onarım işlemi sırasında sapanlar yenilenir, kanıt testinden geçirilir ve yeniden sertifikalandırılarak yeni zincir sapan değişimlerine ekonomik bir alternatif sunulur. Alaşımlı çelikten yapıldığını doğrulamadan, üstten kaldırma için herhangi bir zincir sapan kullanmayın. Zincir sapanların farklı "tipleri" üretilebilir ve genellikle bacak sayısına ve montajda kullanılan bileşen türlerine bağlı olarak üç karakterli bir sembolle gösterilir:Zincir Sapanların Anma KapasiteleriDaha güçlü Grade 100 ve Grade 120 yaygın olarak kullanılmasına rağmen, havai kaldırma için en yaygın olarak kullanılan zincir askılar Grade 80 olarak derecelendirilmiştir; Derece arttıkça WLL ve kaldırma kapasitesi artar. Hangi kalite alaşımlı çelik zincir kullanılırsa kullanılsın, 29 CFR 1926.251 OSHA kapasite gereksinimlerini karşılamalıdır.NACM, ANSI ve OSHA, yalnızca 80 veya 100 Alaşımlı Zincir Sınıfı havai kaldırma için tavsiye etse de, donatıcılar, çeşitli boyutlar, açılar ve konfigürasyonlar için 1926.251 gereksinimlerini karşıladığı veya aştığı için genellikle Grade 80'i tercih eder.Düşük WLL'sine rağmen, Tip 347 Paslanmaz Çelik Alaşım, bazı aşındırıcı veya aşırı ısı ortamlarının Grade 80 veya Grade 100 zinciri etkileyebileceği üstün hizmet ömrü nedeniyle tercih edilir.Herhangi bir zincir sapan kullanmadan önce, doğru kalitede olduğundan emin olmak için kontrol edin. Zincir sapanlarda, zincir sınıfı, nominal zincir boyutu, zincir ayağı sayısı ve sapan takımı için çalışma yükü limiti ile birlikte seri numarası ve üreticinin adı veya sembolünü içeren kimlik etiketleri bulunmalıdır. Her zaman doğru ve net tanımlama olup olmadığını, özellikle de WLL olup olmadığını kontrol edin ve etiket üzerindeki kalitenin zincir üzerindeki kalite işaretleriyle eşleştiğinden emin olun. Üzerinde etiket yoksa zincir kullanmayın.Alaşımlı çelik zincirlerin çoğu, 4'e 1 güvenlik faktörü ile üretilir ve zincirler, 3,5 ila 1 ve 5 ila 1 arasında güvenlik faktörlerine sahip askı formlarında üretilir. iyi süneklik özelliklerine sahip olan ve uyarı vermeden arızalanabilen düz yataklı kamyonlarda aşağı ekipman ve malzeme. Alaşımsız zincirlerin havai kaldırma için kullanılması yasaktır.11/4 inç çapında bir tek zincirli sapan 40 ton kaldırabilirken, dört ayaklı bir zincir sapan 100 tondan fazlasını kolayca kaldırabilir. Ancak, bir zincir sapan kendi üzerine takıldığında (ana bağlantı veya ana bağlantı baklası yerine zincire), sapanın kapasitesi dörtte bir oranında azaltılmalıdır. (Dolayısıyla, imalatçıların güvenli çalışma yükü tablolarındaki gergi-bağlantı değerleri, dikey bağlantılar için olan değerlerden daha düşüktür.)NOT: Kaldırma için kullanılan herhangi bir zincir sapan, yük bağlantısı tipine ve kullanılan ortama uygun özelliklere sahip olmalı ve ASME B30.9, Secs'e uygun olmalıdır. 

Sıcaklık Limitleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Sıcaklık Limitleri Elastomerlerle emprenye edilmemiş metal ağ sapanlar, çalışma yükü limitini (WLL) düşürmeden −20°F (−7°C) ile + 500°F (260°C) arasındaki bir sıcaklık aralığında kullanılabilir. Polivinil klorür veya neopren ile emprenye…

Okumaya Devam EtSıcaklık Limitleri – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Korozyon - İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
YağlamaHer tel halat sapan imal edildiğinde yağlansa da, kullanım ömrünü uzatmak için “sahada” da yağlanmalıdır. Tel halat sapanlar, üretici talimatlarına göre yağlanmalıdır. Sürtünme ve aşınmadan kaynaklanan korozyon ve aşınmayı önlemek veya azaltmak için talimatlar. Bununla birlikte, herhangi bir kayganlaştırıcı uygulamadan önce, askı kullanıcısı askının kuru olduğundan emin olmalıdır. Islak veya nemli bir sapana yağlayıcı uygulamak nemi metale karşı hapseder ve korozyonu hızlandırır.Korozyon tel halatı bozar. Çukurlaşma ile belirtilebilir, ancak bazen tespit edilmesi zordur. Bu nedenle, bir tel halat sapan herhangi bir önemli bozulma belirtisi gösteriyorsa, bu sapan, hasarın boyutunu belirlemeye yetkili bir kişi tarafından incelenene kadar çıkarılmalıdır.Bunun ne sıklıkta yapılması gerektiğine dair kesin bir kural yoktur. Sapanın kullanıldığı koşullara bağlıdır. Yükler ne kadar ağırsa, büküm sayısı o kadar fazla veya sapanın çalıştığı koşullar ne kadar olumsuz olursa, o kadar sık ​​yağlama gerekli olacaktır.DepolamaTel halat sapanlar, kire, neme, aşırı ısıya, korozyona veya mekanik hasara maruz kalmayacakları, iyi havalandırılmış, kuru bir binada veya hangarda saklanmalıdır. Tel halat sapanları asla yerde saklamayın veya sürekli olarak elementlere maruz kalmasına izin vermeyin, bu da onları korozyona ve paslanmaya karşı savunmasız hale getirir. Çelik halat sapanların dışarıda saklanması gerekiyorsa, yerden ve korumalı olduklarından emin olun.NOT: Askıyı hafif yükte bile haftada birkaç kez kullanmak iyi bir uygulamadır. Kayıtlar, sık veya sürekli kullanılan sapanların, atıl durumdakilere göre çok daha uzun süre faydalı hizmet verdiğini göstermektedir.Sapanların AtılmasıTel halat sapanlar, erken arıza belirtileri göstererek bir güvenlik payı sağlayabilir. Bir tel sapanın atılmasını gerektiren faktörler şunları içerir:• Şiddetli korozyon • Dış kısımda lokalize aşınma (parlak aşınmış noktalar) • Dış tel çapında üçte bir oranında azalma • Uç bağlantılarının (kancalar, halkalar, bağlantılar veya halkalar) aşırı yük veya yanlış uygulama nedeniyle hasar görmesi veya yerinden çıkması • Tel halat yapısında bozulma, bükülme, kuş kafesi veya diğer hasar belirtileri • Aşırı kopmuş tellerElektrokimyasal korozyon Nedir Kuru korozyon Galvanik korozyon Nedir Aralık korozyonu Çukurcuk korozyonu Tıpta korozyon nedir Kaynak korozyonu Araçta korozyon nedirHalat Sapanların KontrolüHiçbir ekipman, nominal kapasitesinde süresiz olarak çalışamaz. Tel halat sapanlar her gün kullanımdan önce görsel olarak kontrol edilmelidir. Operatör, sapanın kıvrımlarını veya yerleşimini kontrol etmelidir. Bir dizide rastgele dağıtılan on tel kopmuşsa veya bir halat dizisindeki beş tel hasar görmüşse, sapan kullanılmamalıdır.Ancak sadece tel halatın durumunu kontrol etmek yeterli değildir. Uç bağlantı parçaları ve diğer bileşenler, arızaya neden olabilecek veya bu ekipmanın sağlamlığını veya güvenli bir şekilde çalışma yeteneğini azaltabilecek görünür hasar veya bozulma, uzama, korozyon, çatlama, çentikler veya aşınmalar açısından da düzenli olarak incelenmelidir.Planlanmış denetimler arasında güvenli askı kullanımını sağlamak için tüm çalışanlar bir güvenlik bilinci programına katılmalıdır. Her operatör, kullandığı sapanları yakından takip etmelidir. Malzemelerin hareketini içeren herhangi bir kaza meydana gelirse, operatör ekipmanı derhal kapatmalı ve kazayı bir amirine bildirmelidir. Operasyonlara devam edilmeden önce kazanın nedeni belirlenmeli ve düzeltilmelidir.Tel halat sapanlar, kir veya yağdan kaynaklanan hasarlara maruz kaldıkları için her muayeneden önce temizlenmelidir; ve her kullanımdan önce görsel olarak kontrol edilmelidirler. Operatör, sapanın kıvrımlarını veya yerleşimini kontrol etmelidir.Korozyon tel halatı bozar. Çukurlaşma ile belirtilebilir, ancak bazen tespit edilmesi zordur. Bu nedenle, bir tel halat sapan herhangi bir önemli bozulma belirtisi gösteriyorsa, bu sapan, hasarın boyutunu belirlemeye yetkili bir kişi tarafından incelenene kadar çıkarılmalıdır.Kaldırma veya kaldırma ekipmanı operatörü, her kullanımdan önce sapanları görsel olarak incelemeli, sapanın bükülmelerini veya yerleşimini kontrol etmelidir. Planlanmış denetimler arasında güvenli askı kullanımını sağlamak için tüm çalışanlar bir güvenlik bilinci programına katılmalıdır.Her operatör, kullandığı sapanları yakından takip etmelidir. Malzemelerin hareketini içeren herhangi bir kaza meydana gelirse, operatör ekipmanı derhal kapatmalı ve kazayı bir amirine bildirmelidir. Operasyonlara devam edilmeden önce kazanın nedeni belirlenmeli ve düzeltilmelidir.Hasır SapanlarNaylon elyaf ve tel halattan farklı olarak, metal örgü sapanlar aşınmaya ve kesilmeye karşı dayanıklıdır, yükü gerilmeden sıkıca kavrar ve dengeli yükleri kolayca korur. Tel örgü sapanlar 500°F (278°C)'ye kadar olan sıcaklıklara dayandığından, metal işleme endüstrileri gibi yüklerin aşındırıcı, sıcak olduğu veya ağ sapanlarını kesme eğiliminde olduğu yerlerde yaygın olarak kullanılırlar.Metal hasır sapanların kapasitesi tel çapına, ağ genişliğine ve askı tipine göre belirlenir. 20 inçlik 10'luk bir çelik tel.(50.8 mm) geniş ağ, doğrudan bağlantıda 12 ton (10.9 metrik ton) ve sepet askısında 24 ton (21.8 metrik ton) kaldırabilir. Tel örgü sapanlar, alaşımlı çelik bağlantı parçaları ve galvanizli yüksek gerilimli çelik ağı birleştirir. Kafes, delinmiş delikler vasıtasıyla fitinge birleştirilir. Bağlantı parçaları koruma ve yüksek görünürlük için kaplanmıştır. Tel veya zincir ağ sapanlar 2 ila 20 inç (50.8 ila 508 mm) genişliklerde, 5 ila 20 ft (1,5 ila 6,10 m) uzunluklarda ve üç ağ boyutunda mevcuttur:• Ağır hizmet, genel amaçlı 10-gage • orta hizmet için 12 kalibre • Hafif hizmet için 14 ayarGüç ve aşınma direncini iyi bir esneklikle bir araya getirdiğinden, genel amaçlı kaldırma için ağır hizmet tipi 10-gage ağ önerilir; Orta hizmet uygulamaları için 12'lik tel örgü önerilir. Bununla birlikte, iyileştirilmiş yük dengesi nedeniyle, tüm ağ askılarının yüzde 80'i bir gergi tertibatıyla çalışır.Hasır Sapan ÖzellikleriMetal sapanların temel özellikleri, pürüzsüz, düz yatak yüzeyleri ve düzensiz şekillere uyum sağlama yetenekleridir; yükleri sıkıca kavramak için; bükmemek, dolaştırmamak veya kamçılamamak; gerilmemek, böylece dengeli yükleri kolayca korumak; korozyona, aşınmaya ve kesmeye direnmek; ve 500°F (278°C)'ye kadar sıcaklıklara dayanabilir.Metal ağa zarar verebilecek cilalı yükleri taşımak için sapanlar, elastik bir yüzeyin yumuşaklığını çeliğin gücüyle birleştiren neopren veya şeffaf PVC plastik ile kaplanabilir. Tel örgü sapanlar şunları sağlar:• Yük hasarını önlemeye yardımcı olmak için yükü dağıtan pürüzsüz, düz, geniş yataklı yüzeyler • Kavrama yükünün konturlarında iyi esneklik • Yük hasarını azaltmak için yüklerin gerilmeden sıkıca kavranması • Daha uzun sapan ömrü için aşınmaya, kesilmeye ve korozyona karşı direnç • Alaşımlı çelik uç bağlantısının kaplanmasıyla uzun aşınma ömrü • Ağın çinko kaplaması ile korozyona karşı direnç • Mesh malzemelerinin tamir edilebilirlik kolaylığıMetal ağa zarar verebilecek cilalı yükleri taşımak için sapanlar, elastik bir yüzeyin yumuşaklığını çeliğin gücüyle birleştiren neopren veya şeffaf PVC plastik ile kaplanabilir.

Korozyon – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Yağlama Her tel halat sapan imal edildiğinde yağlansa da, kullanım ömrünü uzatmak için “sahada” da yağlanmalıdır. Tel halat sapanlar, üretici talimatlarına göre yağlanmalıdır. Sürtünme ve aşınmadan kaynaklanan korozyon ve aşınmayı önlemek…

Okumaya Devam EtKorozyon – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Kaldırma Uygulamaları - İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Tel Halat Sapan EkleriSadece deneyimli birleştiriciler tel halat sapanlarda göz baharatı yapmalıdır ve tüm ekleri, telin keskin çıkıntılı uçlarını gizlemek için uygun şekilde hizmet edilen Flaman ekleriyle oluşturmalıdır, bu da onları tutan donatıcılarda ciddi yaralanmalara neden olabilir.Bir ek yerinin dövülmüş veya preslenmiş mekanik manşonlarla sabitlenmesi, ipin kendisi kadar güçlü bir göz üretecektir. Kesinlikle gerekli olmasa da, iyi bir uygulamadır ve tüm eklenmiş gözlere yüksük yerleştirilmesi şiddetle tavsiye edilir.Soketleme sadece deneyimli kişiler tarafından yapılmalıdır. Bir tel sapan ucunun soketini takarken, soketin boğazına girerken halattaki bükülme veya döşemenin dışarı çıkmamasına dikkat edilmelidir.Tek parça, göz ve göz askıları için gözleri oluşturmak için iki tür ekleme kullanılır:• Mekanik ekleme. Göz, bir ilmek oluşturularak ve bir veya daha fazla metalik manşonun ip bağlantısı üzerine bastırılması veya dövülmesiyle yapılır. • Elle ekleme. Göz, bir ilmek oluşturularak ve çıkmaz ucun iplerinin ipin hareketli ucuna taşınmasıyla yapılır.Herhangi bir ekleme türündeki verimlilik kaybı, üreticinin bir sapana uyguladığı nominal kapasiteye yansıtılır.Her zaman bir askıyı ne yük ne de kaldırma cihazı dönemeyecek şekilde donatın, çünkü burulma hareketi göz baharatlarının dışarı çıkmasına veya ek yerinde aşırı gerilime neden olabilir.Tel halat sapanlar en yaygın olarak 1⁄4 ila 2 inç (6,35 ila 50,8 mm) çaplarında (çap ne kadar büyükse, sapan gücü o kadar büyük) ve 5 ila 20 ft (1,52 ila 6,10 m) uzunluklarda yapılır. Tek parçalı (tek telden yapılmış) veya çok parçalı (çoklu tel halatlardan yapılmış) yapıdadırlar. Çok parçalı bir sapan, 3 ila 32 parçaya veya ipe sahip olabilir.Halat Sapanlarla Güvenli Kaldırma UygulamalarıKaldırma yapmadan önce, sapanın yükün etrafına düzgün bir şekilde sabitlendiğinden ve yükün ağırlığının ve dengesinin doğru bir şekilde belirlendiğinden emin olun. Yük yerdeyse, yükün zeminde sürüklenmesine izin vermeyin. Bu, sapana zarar verebilir. Yük zaten sapan üzerinde duruyorsa, kaldırmayı yapmadan önce sapan hasarı olmadığından emin olun.Ardından, kancayı doğrudan yükün üzerine konumlandırın ve askıyı kanca çanağının içine dik olarak oturtun. Bu, operatöre kancayı bükmeden veya askıyı aşırı zorlamadan maksimum kaldırma verimliliği sağlar. Tel halat sapanlar, kaldırılan yüklerin keskin kenarları ile temasından kaynaklanan hasarlara maruz kalır. Sapanın hasar görmesini en aza indirmek için bu kenarlar bloke edilmeli veya doldurulmalıdır.Portal vinç IS Güvenliği Kaldırma Araçlarında is Sağlığı ve Güvenliği Kaldırma Planı örneği Kaldırma operasyonları TOOLBOX Kaldırma Araçları Vinçlerde kullanılan elemanlar Kaldırma araçları YÖNETMELİĞİ Fabrikalarda iş Güvenliği uygulamalarıSapan yüke düzgün bir şekilde takıldıktan sonra:• Bağlantı parçalarının ve ataşmanların nominal kapasitelerinin tel halat sapanınkine eşit veya daha büyük olduğundan emin olun. • Asla bir askı gözünü, gözün doğal genişliğinden daha büyük bir çapa sahip bir kancaya veya pime zorlamayın. Ayrıca, çapı askı gövdesinin çapından daha küçük olan bir kancaya veya pime bir askı halkası yerleştirmekten kaçının. • Sapan gövdesini keskin kenarlara ve yüklerin köşelerine, çıkıntılara veya aşındırıcı yüzeylere karşı koruyun. Keskin kıvrımlar tel halatı bozabilir ve gücünü azaltabilir. • Fiber çekirdekli tel halat sapanları asla 200°F'yi (93°C) aşan sıcaklıklara maruz bırakmayın. • IWRC tel halat sapanlarını 400°F (204.4°C) üzerindeki veya -60°F (-51°C) altındaki sıcaklıklarda kullanmaktan kaçının. • Kullanım sırasında askının dönmesine izin verilirse çözülebilecek ve bozulabilecek, elle sıkıştırılmış bir ek ile üretilmiş askıları kullanmayın. • Kaldırmadan önce bükülmelerden, bükülmelerden ve düğümlerden kaçının. • Sapanların hasara ve dayanıklılığa açık olduğunu unutmayın kimyasal olarak aktif ortamlarda kullanıldığında kayıp. • Yükün zemine takılmadığından, sıkıştırılmadığından veya cıvatalanmadığından emin olun. • Askıdaki gevşekliği yavaşça alarak şok yüklemeye karşı koruyun; asansörün başlangıcında sarsıntıyı önlemek için gücü dikkatli bir şekilde uygulayın ve yavaşça hızlanın veya yavaşlayın. • Askıdaki gerilimi kontrol edin; yükü birkaç inç kaldırın, durun ve doğru dengeyi ve tüm öğelerin hareket yolundan uzakta olduğunu kontrol edin. • Askıları zeminde sürüklemeyin veya yüklerin altından çekmeyin, hızlanmayın veya yavaşlamayın. • Hiç kimsenin kaportaya veya yüke binmesine izin vermeyin. • Yük kaldırılırken, taşınırken veya indirilirken tüm personeli uzak tutun. Vinç veya vinç operatörleri, yükü hareket halindeyken her zaman izlemelidir. • Tehlikeli bir durum hakkında uyarmak dışında asla birden fazla kişinin bir asansörü kontrol etmesine veya bir vinci veya vinç operatörüne sinyal vermesine izin vermeyin. • Yükü asla gereğinden fazla kaldırmayın. Yükü asla havada asılı bırakmayın. • Asla asılı bir yük altında çalışmayın veya başka birinin bunu yapmasına izin vermeyin.Kaldırma işlemi tamamlandıktan sonra askıyı temizleyin, hasar olup olmadığını kontrol edin ve temiz, kuru ve havadar bir yerde saklayın. Bir rafa veya duvara asmak en iyisidir. Hasarlı sapanların yeni veya bakımlı eski sapanlar kadar kaldıramayacağını unutmayın. Sapanların güvenli ve doğru kullanımı ve saklanması hizmet ömürlerini artıracaktır.Halat Sapanların BakımıAskıların uygun bakımı ve kullanımı, maksimum servis ve güvenlik için çok önemlidir. Sapanlar, keskin kıvrımları ve kesme kenarlarını önlemek için aşırı yükleme gibi güvenli olmayan kaldırma prosedürlerinden olduğu kadar örtü eyerleri, çuval dolgusu veya ahşap blokaj ile korunmalıdır.Eğilme stresleri, yükleme koşulları, yük uygulama hızı (sarsıntı), aşınma, korozyon, sapan tasarımı, işlenen malzemeler, çevresel koşullar ve önceki kullanım geçmişi dahil olmak üzere birçok çalışma koşulu tel halat ömrünü etkiler.Ayrıca tel halat sapan hizmet ömrünü etkileyen, taşınacak yüklerin ağırlığı, boyutu ve şeklidir. Esneklik de faktördür. Genel olarak, daha küçük yarıçaplı bükme gerektiğinde daha esnek tel halatlar seçilir. İpin aşındırıcı malzemelerin içinden veya üzerinden geçmesi gerektiğinde daha az esnek tel halatlar kullanılmalıdır.NOT: Sık veya sürekli kullanılan tel sapanlar, boşta duran sapanlardan çok daha uzun süre faydalı hizmet verir.

Kaldırma Uygulamaları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Tel Halat Sapan Ekleri Sadece deneyimli birleştiriciler tel halat sapanlarda göz baharatı yapmalıdır ve tüm ekleri, telin keskin çıkıntılı uçlarını gizlemek için uygun şekilde hizmet edilen Flaman ekleriyle oluşturmalıdır, bu…

Okumaya Devam EtKaldırma Uygulamaları – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Halat Ömrü - İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Halat Sapan SeçimiEn iyi hizmeti vermek için bir tel halat sapan seçerken, göz önünde bulundurulması gereken dört özellik vardır: dayanıklılık, bozulma olmadan bükülme yeteneği, aşındırıcı aşınmaya dayanma yeteneği ve suistimale dayanma yeteneği.Son derece sağlam güvenlik özellikleri ile sapan alanının iş gücü haline gelmiş olsalar da, çelik halat sapanlar, belirli sınırlamaları olduğu için yerleştirilecekleri hizmetler için dikkatlice seçilmelidir. En iyi hizmeti vermek için bir tel halat sapan seçerken, birincil özelliklerini göz önünde bulundurun.Bir tel halatın yorulması, hatasız bükülebilme kabiliyetini ifade eder. Bir tel halatta yorulma, eğilme yüklerinin tekrarlanan uygulamalarından kaynaklanan küçük çatlakların gelişmesinden kaynaklanır. Halatlar küçük kıvrımlar yaptığında oluşur. Tel halat sapanların yorulma arızasını önlemenin en iyi yolu, bükülme yarıçapını artırmak için blokaj veya dolgu kullanmaktır.Aşındırıcı AşınmaAşındırıcı aşınma, tel halatın boyutuna, tel sayısına ve yapısına bağlı olarak aşınmaya dayanma yeteneğidir. Daha küçük teller daha kolay bükülür ve bu nedenle daha fazla esneklik sunar, ancak aşındırıcı aşınmaya daha az dayanabilir. Tersine, daha az esnek halatların daha büyük telleri, daha esnek halatların daha küçük tellerine göre aşınmaya daha iyi dayanabilir.Diğer tüm faktörlerin eşit olması, tel halatın yanlış kullanılması veya kötüye kullanılması, herhangi bir faktörden çok önce tel halat sapanının güvensiz hale gelmesine neden olacaktır. Bir tel halat sapanın kötüye kullanılması, tel halatın mukavemetini azaltan bükülme veya kuş kafesi gibi tel halatın ciddi yapısal hasarlarına neden olabilir. Sapanın ömrünü uzatmak ve çalışanların hayatlarını korumak için;• Tel halat sapanlar kullanırken daima üreticinin tavsiyelerine uyun. • Kimyasal olarak aktif ortamlarda çelik halat sapanlar kullanmayın; kullanıldıklarında hasara ve mukavemet kaybına karşı hassastırlar. • Elle sıkıştırılmış ek yeri ile üretilmiş bir tel halat sapanın kullanım sırasında dönmesine izin vermeyin; çözülebilir ve bozulabilir. • Tel halat sapanları zeminde sürüklemeyin veya yüklerin altından çekmeyin. • Kaldırmadan önce tel halat sapanlarda bükülmelerden, bükülmelerden ve düğümlerden kaçının. • Tel halat sapanları kirlenmeyecekleri yerlerde saklayın, nem, aşırı ısı, korozyon veya mekanik hasara bakın.Halat ÖmrüEğilme stresleri, yükleme koşulları, yük uygulama hızı (sarsıntı), aşınma, korozyon, sapan tasarımı, işlenen malzemeler, çevresel koşullar ve önceki kullanım geçmişi dahil olmak üzere birçok çalışma koşulu tel halat ömrünü etkiler. Ayrıca tel halat sapan hizmet ömrünü etkileyen, taşınacak yüklerin ağırlığı, boyutu ve şekli de esnekliktir.Genel olarak, daha küçük yarıçaplı bükme gerektiğinde daha esnek tel halatlar seçilir. İpin aşındırıcı malzemelerin içinden veya üzerinden geçmesi gerektiğinde daha az esnek tel halatlar kullanılmalıdır. Sık veya sürekli kullanılan tel sapanlar, atıl sapanlardan çok daha uzun süre de faydalı hizmet verir.• Üreticinin adını, seri numarasını, boyutunu, derecesini, nominal yükü ve derecelendirmenin temel aldığı açıları, erişimi ve bacak sayısını belirten dayanıklı bir tanımlama etiketi, çelik halat sapanlara kalıcı olarak yapıştırılmalıdır. • Etiketler okunamıyorsa askıları kullanımdan kaldırın ve askıları imha ve değiştirme için teslim edin. • Aşındırıcı tanecikleri temizlemek için sapanları periyodik olarak silerek temizleyin ve ardından sapanları yağlayın. • Tel halatlarla çalışırken, kırık tellerden dolayı ellerin yaralanmasını önlemeye yardımcı olmak için her zaman deri eldiven giyin. • Halkalı cıvatalar yalnızca düz bir yük için kullanılmalıdır, asla açılı bir yük için kullanılmamalıdır. • Açılı yükler varsa döner halkalar da kullanılmalıdır.Dokuma halat güvenlik katsayısı Kaldırma zincirleri güvenlik katsayısı Vinç Statik deney katsayısı Çelik halat güvenlik katsayısı Kaldırma Araçlarında is Sağlığı ve Güvenliği Kaldırma araçları nelerdir Sapanların güvenlik katsayısı Kaldırma Araçlarında statik deney katsayısıHalat Sapanların Nominal KapasitesiDiğer sapan türlerine göre, tel halat sapanlar güç/ağırlık oranı açısından ortalama, aşınma ve kesilme direnci açısından ortalama, uzama ve esneklik açısından en zayıf ve yüksek sıcaklıklar için ortalamadır (yalnızca IWRC).Tel halat sapan kapasitesi, tel halatın nominal veya katalog mukavemetine ve toplam mukavemeti etkileyen faktörlere bağlıdır. Üreticiler, halat çaplarına, donanım açılarına ve kanca veya uç fikstür altılarına göre çeşitli askı tipleri için nominal kapasite tabloları sağlar.Bu faktörler, sonlandırma verimliliği, askı tipi, sapan gövdesindeki halat parçalarının sayısı, sapanın etrafında büküldüğü çap ve sapan gözünün üzerine yerleştirildiği pim veya kancanın çapını içerir.• Asla bir askı gözünü, gözün doğal genişliğinden daha büyük bir çapa sahip bir kancaya veya pime zorlamayın. • Çapı askı gövdesinin çapından daha küçük olan bir kanca veya pime askı halkası yerleştirmekten kaçının. • Bağlantı parçalarının ve ataşmanların nominal kapasitelerinin tel halat sapanınkine eşit veya daha büyük olduğundan emin olun. • Askıya asla “şok yükleme” yapmayın; ani bir yük uygulamasının neden olduğu gerçek kuvvet, nominal kapasiteleri kolayca aşabilir ve bir sapana zarar verebilir. Bir yükün aniden serbest bırakılması da sapana zarar verebilir. • Sapan gövdesini her zaman keskin kenarlara ve yüklerin köşelerine, çıkıntılara veya aşındırıcı yüzeylere karşı koruyun. Keskin kıvrımlar tel halatı bozabilir ve gücünü azaltabilir. • Fiber özlü tel halat sapanları asla 200°F (93.3°C) üzerindeki sıcaklıklara maruz bırakmayın. 400°F (204.4°C) üzerindeki veya -60°F (-51,1°C) altındaki sıcaklıklarda IWRC tel halat sapanları kullanmaktan kaçının. • Sapanlar, kimyasal olarak aktif ortamlarda kullanıldığında hasara ve mukavemet kaybına karşı hassastır. • Elle sıkıştırılmış ek yeri ile üretilen askılar, kullanım sırasında askının dönmesine izin verilirse çözülebilir ve bozulabilir. • Askıları zeminde sürüklemeyin veya yüklerin altından çekmeyin. • Kaldırmadan önce tel halat sapanlarda bükülmelerden, bükülmelerden ve düğümlerden de kaçının. • Tel halat sapanları kire, neme, aşırı ısıya, korozyona veya mekanik hasara maruz kalmayacakları yerlerde de saklayın.

Halat Ömrü – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Halat Sapan Seçimi En iyi hizmeti vermek için bir tel halat sapan seçerken, göz önünde bulundurulması gereken dört özellik vardır: dayanıklılık, bozulma olmadan bükülme yeteneği, aşındırıcı aşınmaya dayanma yeteneği ve…

Okumaya Devam EtHalat Ömrü – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Halat Bozulması – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Ortak Tel Halat BozulmasıTel halatlar, olumsuz çalışma yükü koşulları nedeniyle hizmette bozulur. Bir halattaki tellerin yorulması – aşınma, gerilim, oluk açma, burulma, ezilme ve korozyon gibi diğer zararlı faktörlerle birlikte – çalışma sırasında halatın bozulmasından ve zamanından önce arızalanmasından sıklıkla sorumludur.Bir tel halat bükülme döngüleri biriktirdikçe, mukavemeti önce aşınma nedeniyle azalır ve daha sonra tellerin soğuk işlenmesi nedeniyle artar. Soğuk işlem miktarı arttıkça, gevrekleşen teller daha çok kırılır ve halatın mukavemeti hızla düşer.Tel Halat, Metal Hasır ve Zincir SapanlarTel halat sapanlar, günümüzde endüstride en sık kullanılan sapan türüdür ve çoğu kaldırma uygulaması için güçlü, güvenilir ve ekonomik bir seçenek sunar. Tek ve çok parçalı askılar (yuvarlak örgü, düz örgü ve kablo döşeme gibi), rondelalar, tek bacaklı askılar, çok bacaklı dizginler dahil olmak üzere geniş bir uygulama yelpazesini desteklemek için mevcut çok sayıda askı konfigürasyonu ile popülerlikleri artırılmıştır.Halat SapanlarBir tel halat sapan, birçok hareketli parçaya sahip, yükün tüm yükünü, ayrıca bir yük her kaldırıldığında ek stres ve kuvvetleri alan karmaşık bir makinedir. Tüm tel halat sapanlar, geliştirilmiş saban çeliğinden yapılmalı ve hizmet sırasında halatın ezilme olasılığını azaltmak için bağımsız tel halat çekirdeklerine sahip olmalıdır.Halat Sapan ÇeşitleriTel Halat Teknik Kurulu, kablo döşemeli, yuvarlak örgülü ve düz örgülü olarak en yaygın üç çok parçalı tel halat sapan türünü tanımlar.Kablolu SapanlarÇok parçalı kablolu sapanlar, görünüş olarak tek parçalı sapanlara benzer. Bununla birlikte, standart bir kablolu sapanın gövdesi, her biri bir çelik çekirdek etrafında altı şeritten oluşan altı ayrı tel halattan oluşur. Altı ipin tümü, aynı yapıya sahip başka bir tel halatın etrafına sarılarak yedi parçadan oluşan bitmiş bir sapan gövdesi oluşturur. Tipik gövdeler 7 × 7 × 7 veya 7 × 7 × 9 olarak tanımlanabilir.Kablolu sapan tipinin varyasyonları, aynı şekilde, ancak sapan gövdesinde değişen parçalarla birden fazla halat dizisi veya her ikisini içerir. Hem el hem de mekanik eklemeler, sapan varyasyonlarında gözleri oluştururken, standart kablolu sapanlarda gözleri oluşturmak için sadece mekanik eklemeler kullanılır.Halat güvenlik katsayısı Dokuma halat veya sapanların çalışma katsayısı Kılavuz halat Nedir Çelik halat güvenlik katsayısı Kaldırma zincirleri güvenlik katsayısı Bez sapan standartları Sapanların güvenlik katsayısı Bez sapan KontrolüAynı nominal kapasiteye sahip tipik bir tek parçalı çelik halat sapanına kıyasla, kablo döşeli bir sapan gövdesinde genellikle çok daha fazla bileşen teli bulunduğundan, buna kıyasla, kablo döşeli gövde olağanüstü bir esneklik sergileyecektir. Bu nedenle, kablolu sapanlar için D/d oranı daha az olabilir - bir yük etrafında çok daha dar bir yayda olabilirler. Çoğu tel halat ve sapan üreticisi tarafından kabloyla döşenmiş bir sapandaki sapan gövdesi için minimum D/d oranı 10 önerilir.Yuvarlak Örgülü SapanlarBu tip askı, belki de daha yaygın örgülü yapıdır ve tek parçalı ve hatta bazı kablolu askıların çok ötesinde esneklik sunar. Buna ek olarak, yuvarlak örgülü sapanların kullanımı kolaydır, kaymaya ve bükülmeye karşı dayanıklıdır ve parçalarının çokluğu, kritik kapasite kaybı meydana gelmeden önce birçok kablo ve parça arasında hasar sergileyerek denetçiler için erken uyarı sinyalleri sağlar. Örgülü tasarım sayesinde yakın iç denetim kolaylaştırılmıştır.Aşırı esneklikleri nedeniyle, sekiz parçalı yuvarlak örgülü sapanlar yük konturuna hızla uyum sağlar, yük ile maksimum kavrama teması sağlar ve kaygan, düzensiz ve dengesiz yükleri güvenli bir şekilde tutar.Yuvarlak örgülü sapanlar genellikle el örgüsü bileşen halatlarıyla üretilir. Düzgün dengelenmiş örgüler, halat parçalarında kalan torklar üzerinde iyi kontrol sağlar. Bu nedenle, böyle bir sapan, tek parçalı sapan gövdelerinde olduğu gibi yük altında dönme veya açılma eğilimi göstermez. Bu, birçok asansörde etiket çizgileri gereksinimini azaltır.Düz Örgülü SapanlarAltı halatlı veya parçalı sapanlar, diğer yapılar kullanımda olmasına rağmen, bu tipte daha popülerdir. Düz örgüler, kaymaya ve yükün bozulmasına karşı koruma için nispeten geniş bir taşıma alanı sağlar. Bu askılar, tek tek halatları dengelemek için özel dikkat gösterilerek elle üretilir.Tüm çok parçalı sapanlarda olduğu gibi, düz örgüler çok sayıda küçük telden oluşur. Bu bileşen tellerinin çapı nispeten küçük olduğu için, kötüye kullanım, aşınma ve çentiklenme nedeniyle aşınmaya ve kırılmaya karşı oldukça da hassastırlar.Hem yuvarlak hem de düz örgülü sapanlarda, kablolu tiplerde olduğu gibi, aynı çap ve kapasiteye sahip tek parça sapanlara kıyasla bileşen tellerinin sayısı büyük ölçüde artar. Örgülü sapanların D/d oranı, bileşen çapının 20 katı olup, karşılaştırılabilir tek parça sapan ile mümkün olmayan ağır, kompakt yüklerin kaldırılmasına olanak da tanır.KuvvetMukavemet, halatın boyutu, derecesi ve yapısının bir fonksiyonudur. Uygulanacak maksimum yükü karşılamaya yeterli olmalıdır. Maksimum yük, çalışma yükü sınırını belirlemek için bir telin nihai gücünün bölündüğü sayı olan uygun bir çarpan aracılığıyla da belirlenir.Bununla birlikte, bir sapan sürekli hizmetin zorluklarından muzdarip olduğundan, hem tasarım faktörü hem de sapanın nihai gücü orantılı olarak azalır. Bir sapan, nihai gücünün ötesinde yüklenirse, başarısız olur. Bununla birlikte, bir sapan sürekli hizmetin zorluklarından muzdarip olduğundan, hem tasarım faktörü hem de sapanın nihai gücü orantılı olarak azalır. Bir sapan, nihai gücünün ötesinde yüklenirse, bu noktada başarısız olur.Bu nedenle, bir tel halat sapanın hizmete devam etmesine izin verilip verilmeyeceğine karar verilirken sapanın mukavemetini olumsuz etkileyen halat koşullarının dikkate alındığından emin olmak için eski sapanlar daha sıkı bir şekilde de incelenmelidir.

Halat Bozulması – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Ortak Tel Halat Bozulması Tel halatlar, olumsuz çalışma yükü koşulları nedeniyle hizmette bozulur. Bir halattaki tellerin yorulması – aşınma, gerilim, oluk açma, burulma, ezilme ve korozyon gibi diğer zararlı faktörlerle…

Okumaya Devam EtHalat Bozulması – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Akut Maruz Kalma – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Maruz Kalma Etkilerinin Test EdilmesiToksik seviyeler için kullanılan sayılar mutlak sayılar değildir. Acil durum alanında bu numaraların size güvenli olan seviyeyi ve tehlikeli olabilecek seviyeyi söyleyeceği gibi bir yanılgı var. Bu yanlış bir varsayımdır. Kimyasalların toksik seviyeleri ile uğraşırken tahmin edilebilir sonuçlar, test prosedürüne dayanmaktadır. Bu testler olası bir hakaret seviyesini gösterse de, bu hakaretin hangi seviyede gerçekleşeceğini tam olarak belirlemezler. Bu yanlışlıkların bir kısmı biyolojik süreçlerin sınırlı bilgisinden kaynaklanmaktadır ve bir kısmı da test prosedürlerinde yatmaktadır.Akut Maruz KalmaAkut terimi, ani başlangıçlı veya özel bir bölümü tanımlamak için kullanılır. Bir yaralanmaya neden olan tek bir olay olarak tehlikeli maddelere maruz kalma ile ilgilidir. Bu tek maruziyet genellikle kısa sürelidir ve bazen öngörülemeyen olarak sınıflandırılır. 24 saatlik bir süre içinde ortaya çıkabilir veya 24 saat veya daha kısa süreyle sürekli maruz kalma olabilir. Bazı durumlarda, 24 saatlik zaman çerçevesi içinde birden fazla maruziyet de olabilir.Maruz kalma etkilerini belirlemek için standart test rutinleri mevcuttur. Prosedürdeki ilk adım, genellikle bir kimyasal hakkında şu anda bilinen tüm bilgilere atıfta bulunmaktır. Test tekniği daha sonra malzemenin tarihsel referansına dayanır.Oral toksisite testlerinin yapılması nispeten kolaydır. Söz konusu kimyasalı veya ilacı incelemek için sıçan veya fare grupları kullanılır (referans literatürü araştırıldıktan sonra). Bu testler başlangıçta kimyasalı toksik seviyelere göre derecelendirmek için yapılır. Başka bir deyişle, test hayvanlarına bir LD elde edilene kadar artan miktarlarda kimyasal verilir.Test hayvanları dört, beş veya altı gruba ayrılır. Birinci grupta, sıçanlara veya farelere, TLV'de olabilecek veya olmayabilecek belirli bir miktarda kimyasal verilir. Genel olarak, ölümün olmadığı bir dozdur; tüm hayvanların yaşaması beklenir. Bununla birlikte, gözlemlenebilir bir toksisite olayı olabilir. Kalan gruplara (kimyasal ve test tekniğine bağlı olarak) artan dozlar verilir.Son gruba ise tamamen öldürücü olduğu bilinen bir doz verilir. Bu gözlemden, kimyasalın bir başka alt sıralaması yapılır ve sonraki 14 gün boyunca ölüm oranı, hastalık, kürk kaybı vb. gözlemlenir. 14 günde yüzde 50 ölüm oranı oluşturan doz, LD50 olarak anılır.Her test grubu, kimyasal dozun ölüm oranı, kürk kaybı, hastalık vb. ile ilgili istatistiksel bir resmini üretecektir. Bu veriler, kimyasal veya benzeri kimyasallar için bilinen etkili dozlarla karşılaştırılır. Her iki grafik de istatistiksel olarak doz yanıt eğrisi adı verilen düz bir çizgiye düzleştirilir.İstatistiksel modelleme yoluyla, etkili doz ve LD hesaplanır ve yayınlanan LD50 belirlenir. Hem oral toksisite hem de inhalasyon toksisitesi bu şekilde ölçülür. Oral toksisite seviyeleri genellikle tek seferlik bir doz içindir. Soluma maruziyetinin, her bir test grubuna 1 saat süreyle meydana gelen bir maruziyet olduğu durumlarda, her test grubuna uygun doz verilir. Her durumda, hayvan grupları 14 günlük bir süre boyunca gözlemlenir. 14 günlük döngünün sonunda yüzde 50 ölüm oranına uyulmalıdır. Yüzde daha yüksek veya daha düşükse, sonuç yüzde 50 olana kadar dozlar yeniden değerlendirilir.Derisi bir insanınkine çok benzediğinden, deri testi için genellikle bir domuz kullanılır, ancak sıçanlar ve fareler de kullanılır. Hayvan 24 saat boyunca çıplak deriye maruz bırakılır (eğer tüy varsa tıraş edilir). Toplam vücut yüzey alanının sadece yüzde 10'u kullanılır. Gözlenen reaksiyonlar, test edilen kimyasal veya kimyasal ailenin bilinen seviyesi ile eşleştirilir.Akut radyasyon Sendromu evreleri Akut radyasyon Sendromu Akut radyasyon zehirlenmesi belirtileri Radyasyona maruz kalma belirtileri Radyasyonun akut etkileri Akut radyasyon sendromu tedavisi Radyasyona maruz kalan kişi ne yapmalı Radyasyona maruz kalmakBir kimyasalın daha fazla çalışılması gerekiyorsa veya sonuçlar insan elementinin belirlenmesini gerektirecek şekildeyse, prosedür farklı türler kullanılarak tekrarlanır. Genel olarak test süreci sırasında, tüm test hayvanı türleri benzer şekilde yanıt verirse ve doz yanıt eğrisinin istatistiksel eğimi dikse, sonuçların LD50 veya LC50 için doğru olduğu kabul edilir.Tersine, test bataryası, hayvan türleri spektrumları boyunca çeşitli eğimler olduğunu gösterdiyse ve istatistiksel olarak sığ eğimler gözlemlendiyse, sonucun doğruluğu sorgulanır. Sorun, acil müdahale ekiplerinin kullandığı sayıların, toksik bir dozun alındığı bir zaman noktasında olmasıdır.Bize sadece doz yanıtı için küçük bir pencere açmakla kalmaz, aynı zamanda test eğiminin açısını da söylemez. Eğim dik miydi ve dolayısıyla insan olayıyla iyi bir korelasyon muydu, yoksa insandaki kimyasalın gerçek zehirliliğini bize söylemeyen sığ bir eğim miydi?İnsanlarda öldürücü konsantrasyon veya doz testleri yapılmaz. Referans literatür insanda ölüme neden olan bir seviye belirtiyorsa, bu bilgi intihar, cinayet veya kaza sonucu salıverilmiş kurbana yapılan otopsi yoluyla elde edilmiştir. Maruz kalma varyasyonunun gerçek toksik tabloyu vereceği varsayılmaktadır. Daha basit bir ifadeyle, bir insan deneyiminin belgelenmesi olmadan, söz konusu kimyasalın tüm bitki ve hayvan yaşamının çoğu için toksik olduğu gösterilmişse, o zaman insanlar için bir sağlık tehlikesi olarak kabul edilir.LD abonelikleri mümkün olduğunca 50'ye yakın tutulur. Bu sayılar, yanıt veren popülasyonu temsil eder ve çoğu durumda yanıt, popülasyonun ölüm oranıdır. Sıfıra yaklaştıkça gerçek sayı, daha öldürücü bir toksik değeri temsil eder. Yani toksik değerler olarak düşük rakamlar son derece tehlikeli kimyasallardır. Bununla birlikte, düşük bir toksik değer ve yüksek bir alt simge düşünün ve bu özel kimyasalın öldürücülüğü çok tehlikelidir.Genel olarak, LC veya LD'nin yansıttığı sayı ne kadar küçükse, kimyasal o kadar toksiktir Tablo 2-3 . Ek olarak, çoğu kimyasal ağırlığa bağlıdır. Başka bir deyişle, kimyasal maruziyetle ilgili olarak hayvanın veya kişinin kütlesi ne kadar büyükse, maruziyetle başarılı bir şekilde mücadele etme olasılığı da o kadar yüksek olur. Örneğin, LD'yi tahmin etmek için bir kimyasalın LD50'sine bakarak, kişinin ağırlığını alıp malzemenin miktarıyla çarpabilirsiniz.Örneğin, 40 lb (18,18 kg) ağırlığındaki küçük bir çocuk için LD50, 18,18 kg ile çarpılacaktır. Dolayısıyla bu çocuk sevin (LD50'si 500 mg/kg olan orta derecede toksik bir pestisit) yutarsa, 18.18 kg'ı 500 mg/kg ile çarpar ve 9090 mg (9.090 gram veya 0.02 lb) elde edersiniz. Örneğin, hastanız 220 lb'lik bir erkek olsaydı, LD50'ye (220/2.2 = 100 kg; 100 × 500 = 50.000 mg veya 50 gram, yani 0.11 libre) ulaşmak librenin onda birinden biraz fazlasını alırdı.Metabolizma, hassasiyet, nem, sıcaklık ve buhar basıncı, burada dikkate alınmayan etkileyen faktörlerden sadece birkaçıdır. Bu hesaplama, kimyasalın LD50'si ile ilgili olduğu için yalnızca vücut ağırlığına dayanmaktadır.Kimyasalların çoğu katı veya sıvı halde olduğundan ve maddenin hallerini değiştirmediğinden, konsantrasyon sorunlarından daha fazla doz sorunu vardır. Bir ürüne alev çarpması yaşamadığınız veya aerosol haline gelmediği sürece (kimyasal savaş ajanlarında olduğu gibi) çok azı buhar sorunu haline gelir. Havadaki kirleticiler olan nispeten az sayıda kimyasal vardır. Ancak bu, başka bir sorunu da beraberinde getiriyor: Bu kimyasalların üzerinde çalışıldığı test prosedürleri, bir acil müdahale görevlisinin maruz kalabileceği koşulları taklit etmiyor.Acil müdahale ekipleri, kimyasalların sahip olabileceği sağlık, yanıcılık ve reaktivite sorunlarıyla uğraşmak zorundadır. Örneğin yangın koşulları altında bir kimyasal nasıl reaksiyona girer? Sinerjik, katkı maddesi, antagonistik veya potansiyel tepkileri nelerdir? Kimyasalın nasıl reaksiyona girebileceği, yanabileceği veya sağlık bütünlüğünüzü tehlikeye atabileceği sorunlarının tümü önemli yönetim sorunlarıdır.Ölümcül konsantrasyonlar ve dozlar (TLV'ler, PEL'ler ve REL'ler dahil), yalnızca var olabilecek potansiyel sağlık sorunlarının tahminleridir. Bunlar hiçbir şekilde ya hep ya hiç sınırları değildir. Yani, üzerinde sağlık tehlikelerinin var olduğu ve altında sağlık etkilerinin oluşmayacağı belirlenmiş sınırlar olarak anlaşılmamalıdırlar.Gazlara ve buharlara bakarken, Dalton'un kısmi basınçlar yasası, kapalı bir alanda gazların bir karışımı olduğunda toplam kısmi basıncı belirlemek için bize değerli bir araç sağlar. OSHA ve EPA, karışımların toksisite konsantrasyonlarını hesaplamak için bu temel konsepti kullanmıştır.

Muayene Süreci – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

Tellerin Durumu Halattaki toplam tel sayısının yüzde 4'ünün halatın bir dizi uzunluğu içinde koptuğu tespit edildiğinde, halatın güvensiz olduğu kabul edilir. 6 × 7 ipin bir telinde üç kopuk tel…

Okumaya Devam EtMuayene Süreci – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Ergonomi Program Yöneticisi – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri
Ergonomi Program YöneticisiÇalışanlar• Eğitim gereksinimlerine uyun. • Ergonomik risk faktörlerini azaltmaya veya ortadan kaldırmaya yardımcı olmak için uygun yöntemler, ekipman ve/veya araçlar kullanarak iş görevlerini gerçekleştirin. (Kısayol almayın.) • Başarılı bir şekilde ele alınamıyorlarsa, ergonomik risk faktörleri içeren iş görevleri hakkında amirini bilgilendirin. • Departman genelinde daha fazla yaygınlaştırılması için başarılı ergonomik müdahaleler konusunda süpervizörü bilgilendirin. • Aşağıdaki durumlarda belirtileri amirinize bildirin: ҽ Ağrı kalıcı, şiddetli veya kötüleşiyor;ҽ Ağrı yayılır; ҽ Semptomlar uyuşma veya karıncalanmayı içerir.Güvenlik Organizasyonu• Departmanın Ergonomi Programını geliştirin ve yönetin ve sürekli iyileştirme için çaba gösterin. • Ergonomi ile ilgili bir yaralanma/hastalık veri tabanı geliştirin ve yönetin ve istendiği gibi ilgili verileri sağlayın. • Güvenlik ve Sağlık Hizmetleri Ofisi web sitesi için ergonomi içeriği geliştirmek. • Departman Güvenlik personelinin genel ergonomi konusunda yeterince eğitimli olmasını sağlayın. • Karmaşık ergonomi sorunları ve azaltma teknikleri konusunda Bölge Güvenlik Bürolarına yardımcı olun. • En İyi Uygulamaları geliştirin, sürdürün ve paylaşın. • Departman için ergonomi teknik uzmanı olarak hizmet vermek. • Departman genelinde ergonomiyle ilgili yaralanmaları azaltmaya yardımcı olmak için uygun olduğu şekilde diğer programlarla birlikte çalışın.Bölge Güvenlik Ofisleri• Programın gerektirdiği şekilde ergonomi ile ilgili eğitim ve öğretimi sağlamak veya düzenlemek. • Proaktif olun – Programın yapısı aracılığıyla En İyi Uygulamaları ve ergonomiyle ilgili diğer bilgileri belirleyin ve paylaşın. • Ergonomik risk faktörlerini ele almak ve yönetmek için Faaliyet Öncesi Güvenlik Planlarının geliştirilmesinde çalışanlara yardımcı olun. • Genel ergonomi ile ilgili şantiye ve iş-görev değerlendirmelerini, müdahalelerini ve takibini istenilen/gerektiği gibi zamanında gerçekleştirin. • Teknik uzmanlık gerektiğinde Ergonomi Program Yöneticisinden yardım isteyin.Eğitim ve öğretimEğitim ve öğretim, çalışanların işle ilgili ergonomik risk faktörlerini tanıma ve uygun kontrol stratejilerini, yani müdahaleleri anlama ve uygulama becerilerini geliştirmeyi amaçlamaktadır.Ergonomik Risk Etmenleri nelerdir Ergonomi ile ilgili ilk fikri sunan kişi kimdir Ergonomi ve is Güvenliği ilişkisi İş yerinde ergonomik risk faktörleri Ergonomi Nedir Ergonomik risk faktörleri kaça ayrılır Ergonominin psikolojik etkenleri HSIT ErgonomiEğitim, bireysel veya grup ortamında tamamlanacak ve aşağıdaki formatlardan birinde veya bir arada verilecektir:• Sözlü sunumlar. • Videolar ve çevrimiçi sunumlar. • Eğitim literatürünün dağıtımı. • Uygulamalı ekipman ve iş uygulaması gösterileri. Programın yapısına ve çalışan sorumluluklarına göre ergonomik risk faktörlerinin tanınması ve kontrolü konusunda aşağıdaki eğitimler verilecektir: • Tüm yeni çalışanlara. • Yeni bir göreve atanan tüm çalışanlara. • Yeni işler, görevler, araçlar, ekipman, makineler, iş istasyonları veya süreçler tanıtıldığında. • Ergonomik risk faktörlerine yüksek düzeyde maruz kalma tanımlandığında. • Bir çalışan kas-iskelet sistemi rahatsızlığı bildirdiğinde. • Bölüm yönetiminin takdirine bağlı olarak ve/veya program yapısı aracılığıyla periyodik tazeleme eğitimi yapılacaktır. Asgari eğitim aşağıdaki unsurları içerecektir: • Departmanın Ergonomi Programının ve programdaki bireysel çalışan sorumluluklarının açıklaması. • Başlıca ergonomik risk faktörlerinin ve bunların nasıl azaltılabileceğinin bir listesi. • Belirtileri, semptomları ve semptomları dahil olmak üzere ergonomiyle ilgili yaralanmaların tartışılması Ergonomik risk faktörlerinin neden olduğu yaralanmaların sonuçları. • Burkulma/burkulma ve meslek hastalıklarıyla ilgili belirti, semptom ve yaralanmaların erken rapor edilmesinin önemine vurgu.Bölümün Ergonomi web sitesinde, bireysel ve/veya grup eğitimlerinde kullanılmak üzere ergonomi ile ilgili eğitim ve öğretim materyalleri yer alacaktır.RaporlamaÇalışanlardan, herhangi bir yaralanma belirtisini erken bildirmeleri isteniyor, böylece denetçiler, sorun bir işçi tazminat talebine dönüşmeden önce sorunu halletme fırsatına sahip oluyor. WMSD'lerin özellikleri şunları içerir:• Tek bir olaydan veya birçok küçük yaralanmadan kaynaklanabilir. • Gelişmesi haftalar, aylar veya yıllar alabilir. • Erken evrelerde hiçbir belirti göstermeyebilir, ancak yaralanma meydana geldikten sonra belirtiler gösterir. • Evde ve işte katkıda bulunan nedenler olabilir. • Aynı WMSD'nin şiddeti, benzer bir görevi yapan kişiden kişiye farklılık gösterebilir.Ergonomiyle ilgili bir yaralanmanın belirti veya semptomlarını yaşayan çalışanlar, endişelerini derhal amirlerine iletmelidir. Erken raporlama vurgulanır. Net sonuç, çalışan için daha az acı ve ıstırap ve WSDOT için önemli ölçüde maliyet tasarrufudur.Ergonomiyle ilgili yaralanmalar, SIIR'nin raporlama sistemi (Kaza/Olay Raporu) aracılığıyla ve belirlenmiş yaralanma raporlama kılavuzlarına göre rapor edilecektir.Faaliyet Öncesi Güvenlik Planları (PASP'ler)• PASP'ler, başlıca ergonomik risk faktörlerinin (ağır efor veya kuvvet, uygunsuz duruşlar, titreşim, temas stresi ve tekrarlayan hareketler) ve uygun olduğu şekilde iş görevleriyle ilişkilendirilebilecek kontrollerin bir listesini içerecektir. • Çalışanlar ve amirler, iş faaliyetlerine başlamadan önce ergonomik risk faktörlerini ve kontrolleri uygun şekilde tartışacaklar. ҽ Tartışmalar, işe dahil olan veya olabilecek risk faktörlerini ve risklerden nasıl kaçınılacağını içerecektir. ҽ Çalışanlar, burkulma/burkulma ve meslek hastalığı gelişimi açısından risk oluşturan işleri amirlerine bildireceklerdir. ҽ Çalışanlara sık sık pozisyon değiştirmeleri ve ara vermeleri hatırlatılacaktır. Güvenli esneme ve esneme ile ilgili yönergeler mevcuttur. ҽ Çalışanlar mümkün olduğunca tarafsız bir duruş sergileyecektir. ҽ Çalışanlar, mevcut olduğunda malzeme taşıma yardımcılarından yararlanacaktır. ҽ İşletim prosedürlerinin yeniden tasarlanmasıyla gereksiz görev ve hareketlerin ortadan kaldırılmasının tartışılması. • Risk faktörlerini tartışın ve tanımlayın ve çalışanlara yaralanma riskinin aşağıdakilere bağlı olduğunu hatırlatın: ҽ maruz kalma süresi; ҽ maruz kalma sıklığı; ҽ maruz kalma yoğunluğu; ҽ risk faktörlerinin bir kombinasyonu. • Bir şeyin yapılma şeklini değiştirmek (yani iş uygulamaları) genellikle yaralanmayı önlemenin en etkili yoludur.İş Yeri ve İş-Görev Değerlendirmeleri ve MüdahalelerProgramın yapısına ve çalışanların sorumluluklarına göre iş-görev değerlendirmesi ve ergonomik müdahaleler tamamlanacaktır.Çalışma Sahası Değerlendirmeleri için Tetikleyiciler• Bir çalışan ergonomiyle ilgili bir endişeyi bildirdiğinde. • İşle ilgili ergonomik risk faktörlerinin bulunduğu işler, süreçler veya iş faaliyetleri tespit edildi. • Ergonomik risk faktörlerini içeren her türlü iş, görev, ekipman, araç, süreç, zamanlama veya mesai saatlerindeki değişiklikler. Değerlendirme sürecinde dikkate alınması gereken işle ilgili risk faktörleri bunlarla sınırlı olmamak üzere aşağıdakileri içerir: • Kuvvet, duruşlar (garip ve statik), statik yükleme ve sürekli efor, yorgunluk, tekrarlama, temas stresi, aşırı sıcaklıklar ve titreşim dahil olmak üzere fiziksel risk faktörleri. • İş rotasyonu/büyütme, yetersiz personel, aşırı fazla mesai, yetersiz veya eksik dinlenme molaları, son teslim tarihlerinden kaynaklanan stres, eğitim eksikliği, çalışma hızı, çalışma yöntemleri ve psikososyal sorunları içeren idari sorunlar. • Gürültü, aydınlatma, kamaşma, sıcaklık, nem ve kişisel koruyucu ekipman ve giysiler gibi çevresel risk faktörleri. • Risk faktörlerinin kombinasyonları. Ergonomiyle ilgili tüm konular değerlendirilecek ve uygun şekilde zamanında ele alınacaktır. Çalışma sahası ve iş-görevi değerlendirmeleri genellikle aşağıdakilere dayalı olarak planlanacaktır: • Bir çalışanın mevcut ergonomiyle ilgili yaralanmasına katkıda bulunan herhangi bir iş, süreç, operasyon veya iş istasyonu. • Ergonomiyle ilgili yaralanmalara tarihsel olarak katkıda bulunan bir iş, süreç, operasyon veya iş istasyonu. • Ergonomiyle ilgili yaralanmalara neden olma veya iş verimliliğini ve konforunu sınırlama potansiyeline sahip belirli işler, süreçler, işlemler, ekipman veya iş istasyonları.

Depolama – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri

• Yağlayıcı uygulaması Yalnızca belirli tel halat çalışma koşulları için tasarlanmış, üretici tarafından belirtilen yağlama kullanılarak, tel halatın düzgün şekilde yağlandığından emin olun. Halata asla ağır gres uygulamayın - aşırı kum…

Okumaya Devam EtDepolama – İş Sağlığı ve Güvenliği Ödevleri – İş Sağlığı ve Güvenliği Tez Yaptırma – İSG – İş Sağlığı ve Güvenliği Tez Yaptırma Ücretleri